
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Beim mechanischen Stanzen liefert der Motor nicht die direkte Kraft, um das Metall zu formen. Stattdessen besteht die Hauptaufgabe des Motors darin, dem Schwungrad der Kraftpresse zwischen den Hüben Energie zurückzugeben. Eine nicht übereinstimmende Schwungraddynamik hat schwerwiegende betriebliche Folgen für jeden Produktionsbereich. Ein falsch dimensionierter Rotor führt zum Stillstand der Presse, vorzeitigem Kupplungsverschleiß, übermäßiger Motorbelastung, inkonsistenter Teilegenauigkeit oder unzureichender Energieabgabe am unteren Ende des Hubs. Sie benötigen einen technischen Rahmen zur Bewertung von Schwungradmasse, Durchmesser, Betriebsgeschwindigkeit und Materialdesign. Dadurch wird sichergestellt, dass die ausgewählte Power Press auf bestimmte Fertigungsanwendungen abgestimmt ist, vom Hochgeschwindigkeitsschneiden bis zum Tiefziehen. Wir werden die Anforderungen an die Physik, die Materialauswahl und die Kompatibilität des Antriebsstrangs aufschlüsseln, um den Betrieb Ihrer Stanzlinien ohne katastrophale Ausfälle sicherzustellen.
Die Energiespeicherung bestimmt die Anwendung: Ein Schwungrad einer Kraftpresse speichert kinetische Energie; Schwerere, größere Schwungräder sind für Tiefziehvorgänge erforderlich, die eine anhaltende Energie erfordern, während leichtere Schwungräder für Hochgeschwindigkeitsschneiden mit kurzem Hub geeignet sind.
Kompromiss zwischen Masse und Geschwindigkeit: Die kinetische Energie skaliert linear mit der Masse, aber exponentiell mit der Geschwindigkeit. Die Optimierung des Schwungraddurchmessers und der Drehzahl ist oft effizienter, als einfach nur Gewicht hinzuzufügen.
Prägegenauigkeit und -konsistenz: Ein richtig dimensioniertes Schwungrad sorgt für eine konstante Energieabgabe und verhindert so Mikroabrisse oder Geschwindigkeitsschwankungen während des Hubs, die die Maßhaltigkeit des gestanzten Teils beeinträchtigen können.
Antriebsstrangkompatibilität: Die Schwungradgröße wirkt sich direkt auf die Schlupfanforderungen des Motors und die thermische Kapazität von Kupplung/Bremse aus. Eine Überdimensionierung des Schwungrads ohne Modernisierung des Antriebsstrangs führt zu einem schnellen Komponentenausfall.
Die Erholungszeit ist entscheidend: Die zwischen den Hüben verfügbare Zeit bestimmt den maximal zulässigen Energieabbau des Schwungrads (typischerweise 10–15 % für Dauerbetrieb).
Inhaltsverzeichnis
Ein Schwungrad einer Kraftpresse speichert Energie und gibt sie während des Stanzvorgangs ab. Der Motor sorgt für kontinuierliche Leistung, während das Schwungrad die hohe Energie liefert, die für den kurzen Umformhub erforderlich ist.
Das Schwungrad trägt dazu bei, eine stabile Geschwindigkeit aufrechtzuerhalten, die Motorlast zu reduzieren und plötzliche Leistungsschwankungen beim Prägen zu verhindern.
Die Leistung eines Schwungrads hängt sowohl vom Gewicht als auch von der Drehzahl ab. Durch Erhöhen des Durchmessers oder der Drehzahl kann die Energiespeicherung effizienter verbessert werden als durch einfaches Erhöhen des Gewichts. Ein richtig konstruiertes Schwungrad liefert ausreichend Energie und reduziert gleichzeitig die Belastung des Motors, der Lager und des Maschinenrahmens.

Das Trägheitsmoment hängt stark davon ab, wo genau sich die Masse relativ zum Rotationszentrum befindet. Bei felgenlastigen Konstruktionen wird das Gewicht gezielt auf die Außenkante des Rades konzentriert. Diese spezielle Konfiguration maximiert die Trägheit, ohne der Mittelnabe unnötige Masse hinzuzufügen. Massive Scheiben verteilen die Masse gleichmäßig über den gesamten Radius, was zwangsläufig die Gesamteffizienz der Energiespeicherung pro Pfund des verwendeten Materials verringert.
Eine Vergrößerung des Durchmessers führt zu einer deutlich höheren Energiekapazität. Dies wird erreicht, ohne die statische Belastung der Hauptwellenlager proportional zu erhöhen. Ein größerer Durchmesser schiebt die schwere Masse weiter von der Rotationsachse weg. Diese geometrische Verschiebung vervielfacht effektiv die gespeicherte Energie. Der Bediener erhält eine erhebliche Schlagkraft und schützt gleichzeitig die Innenlager vor übermäßigem Eigengewicht. Die Optimierung des Durchmesser-zu-Masse-Verhältnisses ist der effektivste Weg, ein reaktionsschnelles Stanzsystem zu entwickeln.
Designtyp | Massenverteilung | Energieeffizienz | Auswirkungen der Lagerlast | Beste Anwendung |
|---|---|---|---|---|
Felgenlastig | Am äußeren Rand konzentriert | Hoch (Maximale Trägheit pro Pfund) | Niedrig bis mittel | Standardprägung, allgemeine Stanzung |
Solide Scheibe | Gleichmäßig über den Radius verteilt | Mäßig | Hoch | Hochgeschwindigkeits- und Kurzhubbetrieb |
Gesprochen | Felgenlastig mit Verbindungsarmen | Hoch | Niedrig | Langsamere mechanische Tiefziehpressen |
Herkömmliche Schwungräder aus Gusseisen sind bei älteren Maschinen und langsameren Abläufen nach wie vor weit verbreitet. Gusseisen absorbiert Vibrationen gut und ist kostengünstig in der Herstellung. Moderne Hochleistungsanwendungen erfordern jedoch gefertigte Rotoren aus Stahl oder Speziallegierungen. Gusseisen hat eine geringere Zugfestigkeit und eine spröde Kornstruktur. Dies macht es anfällig für eine zentrifugale Fragmentierung bei hohen Geschwindigkeiten. Wenn sich ein Gusseisenrad über seine Nenndrehzahl hinaus dreht, kann es wie Glas zersplittern und tödliche Granatsplitter durch die Werkstatt schleudern.
Stahllegierungen vertragen deutlich höhere Rotationsgeschwindigkeiten sicher. Dadurch kann die Maschine mehr Energie auf kleinerer Stellfläche speichern. Die Zugfestigkeit des Materials bestimmt die maximale sichere Betriebsgeschwindigkeit der Komponente. Diese Drehzahlgrenzen steuern direkt die maximale Energiedichte des gesamten Systems. Massive Bahnkonstruktionen bieten eine robuste Strukturintegrität unter hoher Zentrifugalbelastung bei hohen Geschwindigkeiten. Speichenkonstruktionen sparen Gesamtgewicht, führen aber zu Spannungserhöhungen an den Speichenverbindungen, wo sich mit der Zeit Risse ausbreiten können. Das Hochgeschwindigkeitsstanzen erfordert solide Stahlrotoren, um mechanische Ausfälle zu verhindern und gleichzeitig die verfügbare Energiedichte für schnelle Zyklen zu maximieren.
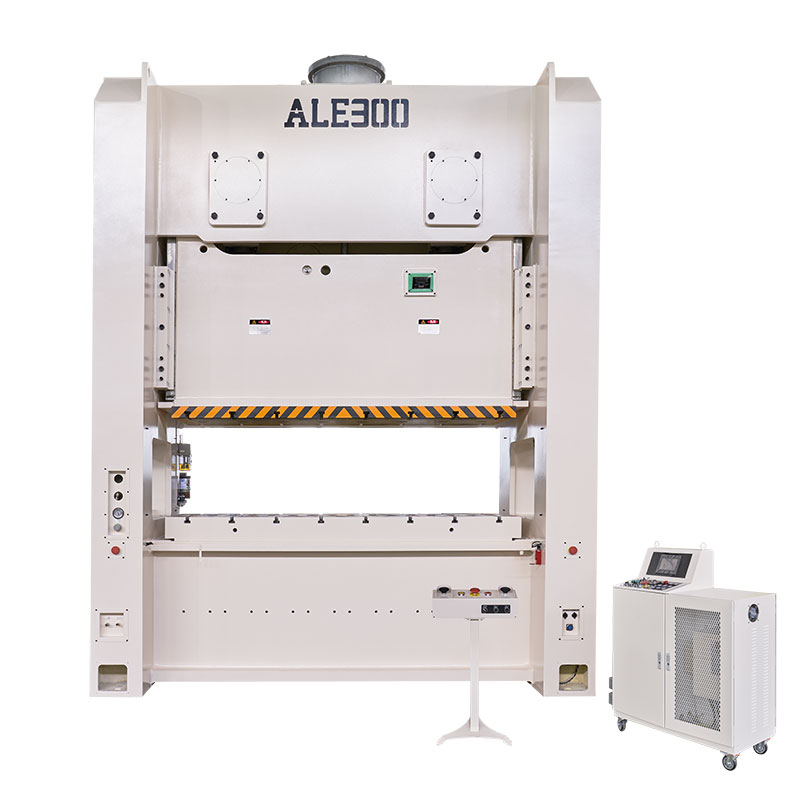
Die Auswahl des Schwungrads hängt vom Stanzprozess ab. Schwere Schwungräder bieten eine höhere Energiespeicherung für anspruchsvolle Umformvorgänge, während leichte Schwungräder höhere Produktionsgeschwindigkeiten unterstützen.
Schwere Schwungräder speichern mehr kinetische Energie und sorgen für eine stabile Kraft bei anspruchsvollen Prägeprozessen.
Sie eignen sich für:
Tiefziehen
Dicke Plattenbildung
Hochleistungsprägung
Die höhere Trägheit trägt dazu bei, Geschwindigkeitsabfälle während des Umformprozesses zu verhindern und die Teilekonsistenz zu verbessern.
Schwere Schwungräder erfordern jedoch:
Höhere Motorleistung
Stärkere Kupplungs- und Bremssysteme
Längere Beschleunigungs- und Stoppzeit
Sie sind ideal für Anwendungen, bei denen die Umformkraft wichtiger ist als die Produktionsgeschwindigkeit.
Leichte Schwungräder sind für schnelles Radfahren und schnelle Energierückgewinnung konzipiert.
Sie werden häufig verwendet für:
Hochgeschwindigkeits-Blanking
Stanzen dünner Bleche
Kurzhuboperationen
Ihre geringere Trägheit ermöglicht eine schnellere Beschleunigung und kürzere Erholungszeiten und verbessert so die Produktionseffizienz.
Die Einschränkung liegt in der geringeren Energiekapazität. Beim Einsatz für schwere Materialien oder Tiefumformung kann es bei leichten Schwungrädern zu Geschwindigkeitsverlusten, verringerter Genauigkeit und erhöhter Motorlast kommen.
Besonderheit | Schweres Schwungrad | Leichtes Schwungrad |
|---|---|---|
Energiespeicher | Hoch | Untere |
Produktionsgeschwindigkeit | Mäßig | Hoch |
Erholungszeit | Länger | Schneller |
Beste Anwendung | Tiefziehen, schwere Umformung | Stanzen, Hochgeschwindigkeitsstanzen |
Motorische Anforderung | Höhere Macht | Geringere Leistung |
Die Wahl des richtigen Schwungrads hängt vom Gleichgewicht zwischen Energiebedarf und Produktionsgeschwindigkeit ab.
Das Hochgeschwindigkeitsschneiden erfordert leichte Schwungräder, die mit außergewöhnlich hohen Drehzahlen laufen. Der Arbeitsweg des Hubs ist bei diesen Anwendungen sehr kurz. Der Stempel berührt das Material und schneidet es im Bruchteil einer Sekunde, normalerweise innerhalb des letzten Achtelzolls des Hubs. Eine schnelle Energierückgewinnung hat absolute Priorität vor der gesamten Energiekapazität. Das System muss das Material treffen, durchbrechen und sich sofort auf den nächsten Schlag vorbereiten. Sie sehen Maschinen mit einer Leistung von 200 bis 1000 Hüben pro Minute.
Der Motor muss die verbrauchte Energie sofort wiederherstellen, um die Produktionsrate aufrechtzuerhalten. Ein schwerer Rotor würde zwischen diesen schnellen Hüben nicht schnell genug beschleunigen, was dazu führen würde, dass die Maschine zunehmend an Geschwindigkeit verliert. Eine schnelle Kupplungsreaktion ist auch für Prägevorgänge mit hoher Geschwindigkeit von entscheidender Bedeutung. Leichte Rotoren minimieren die thermische Belastung der Kupplungsscheiben. Dadurch kann das Gerät enge Toleranzen und eine konstante Kraft bei Hunderten von Hüben pro Minute einhalten, ohne dass die Reibscheiben verbrennen.
Das Tiefziehen erfordert große Schwungräder mit hoher Trägheit, um die Kraft über eine lange Distanz aufrechtzuerhalten. Der erweiterte Arbeitsabstand eines Zugvorgangs entzieht dem System kontinuierlich eine enorme Energiemenge. Ein einziger tiefer Zug kann problemlos bis zu 20 % der gespeicherten Energie in einer sanften Bewegung verbrauchen. Die Maschine muss das Material gleichmäßig und ohne Verzögerung in die Matrize drücken. Der Eingriff beginnt weit oben im Hubfenster, was bedeutet, dass das Rad viel länger Energie abgibt als bei einem einfachen Löschtreffer.
Es ist eine erhebliche Masse erforderlich, um zu verhindern, dass die Maschine vor Erreichen des unteren Totpunkts abwürgt. Fehlt dem Rotor die ausreichende Trägheit, verlangsamt sich der Stempel während der Ziehphase. Diese Geschwindigkeitsschwankung führt zu starkem Materialriss, Faltenbildung und einer hohen Ausschussquote. Ein schwerer Rotor garantiert eine gleichmäßige, unaufhaltsame Kraft über die gesamte Tiefe der Form. Es sorgt dafür, dass das Metall plastisch fließt, ohne zu brechen.
Anwendungsparameter | High-Speed-Blanking | Tiefziehen |
|---|---|---|
Arbeitsabstand | Sehr kurz (Ende des Hubs) | Lang (beginnt mit hohem Schlag) |
Energieverbrauch pro Schlag | Niedrig (normalerweise unter 10 %) | Hoch (bis zu 20 %) |
Erforderliche Schwungradmasse | Leicht | Schwer, hohe Trägheit |
Betriebsdrehzahl | Hoch | Niedrig bis mittel |
Erholungszeit des Motors | Millisekunden | Sekunden |
Bei der Auswahl eines Schwungrads müssen die Pressengeschwindigkeit, die Motorkompatibilität und die Kapazität des Antriebssystems bewertet werden. Ein richtig abgestimmtes Schwungrad sorgt für eine stabile Energieversorgung, eine gleichbleibende Prägequalität und eine längere Lebensdauer der Ausrüstung.
Die Hubfrequenz der Presse hat direkten Einfluss darauf, wie schnell das Schwungrad zwischen den Zyklen Energie zurückgewinnen kann.
Hochgeschwindigkeitsstanzen: Erfordert eine schnellere Energierückgewinnung und leichtere Schwungräder.
Schwere Umformung: Erfordert eine höhere Energiespeicherung und größere Schwungräder.
Wenn das Schwungrad die Energie nicht schnell genug zurückgewinnen kann, kann die Presse an Geschwindigkeit verlieren, die Formgenauigkeit verringern oder den Motor überlasten. Schwungradgröße und Motorleistung müssen auf die Produktionsgeschwindigkeit und die Stanzanforderungen abgestimmt sein.
Der Motor muss mit dem Schwungrad zusammenarbeiten, um plötzliche Stempellasten bewältigen zu können.
Motoren mit hohem Schlupf werden üblicherweise in Kraftpressen eingesetzt, da sie vorübergehende Geschwindigkeitsänderungen während des Umformprozesses bewältigen können. Dadurch kann das Schwungrad gespeicherte Energie abgeben, ohne den Motor übermäßig zu belasten.
Die Verwendung eines ungeeigneten Motors kann zu einem höheren Strombedarf, Überhitzung und vorzeitigem Ausfall führen.
Das Schwungradgewicht wirkt sich direkt auf die Kupplungs- und Bremsleistung aus.
Schwere Schwungräder speichern mehr Energie, erfordern jedoch stärkere Kupplungssysteme, um die Kraft sicher zu übertragen. Die Bremse muss außerdem genügend Bremskraft bereitstellen, um den zusätzlichen Impuls bei Notstopps zu kontrollieren.
Bevor Sie ein Schwungrad aufrüsten oder austauschen, überprüfen Sie immer Folgendes:
Kupplungskapazität
Bremsleistung
Motorleistung
Sicherheitsbremsweg
Ein ausgewogenes Antriebssystem gewährleistet einen zuverlässigen Betrieb und gewährleistet die Produktionssicherheit.
Überprüfen Sie Ihre primären Stanzvorgänge, indem Sie Materialstärke, Hublänge, erforderliche Hübe pro Minute und akzeptable Teiletoleranzen dokumentieren, bevor Sie die Ausrüstung auswählen.
Wenden Sie sich an die Gerätehersteller, um eine formelle Energieberechnung durchzuführen, die die Tonnage-Energie-Kurve für Ihre spezifischen Werkzeuge abbildet.
Führen Sie eine vollständige Prüfung des Antriebsstrangs durch, um die Motorschlupfwerte, die Drehmomentkapazität der Kupplung und die thermischen Grenzen der Bremse zu überprüfen, bevor Sie Nachrüstungen vornehmen.
Kalibrieren Sie alle Sicherheitslichtvorhänge und Zweihandsteuerungen neu, um sie an den spezifischen Bremsweg der neuen Konfiguration anzupassen und so die strikte OSHA-Konformität sicherzustellen.
Führen Sie einen Routineinspektionsplan ein, um den Reibungsverschleiß der Kupplung und die Betriebstemperaturen des Motors zu überwachen und sicherzustellen, dass das Energierückgewinnungssystem im Gleichgewicht bleibt.
A: Es speichert die vom Motor erzeugte kinetische Energie und gibt sie sofort ab, um während des Arbeitsabschnitts des Pressenhubs die erforderliche Kraft bereitzustellen. Dadurch wird verhindert, dass der Motor die massive Stoßbelastung des Metallumformprozesses aufnimmt.
A: Schwerere Schwungräder brauchen länger, um zu beschleunigen und die verlorene Drehzahl wiederherzustellen, wodurch sie für langsamere, energiereiche Operationen geeignet sind. Leichtere Schwungräder ermöglichen ein schnelleres Einkuppeln und höhere Hübe pro Minute (SPM), liefern jedoch weniger Gesamtenergie pro Hub.
A: Ja. Bei einem unterdimensionierten Schwungrad kann es während des Hubs zu übermäßigen Geschwindigkeitsabfällen kommen, was zu einer inkonsistenten Kraftaufbringung und Maßungenauigkeiten im fertigen Teil führen kann. Für einen präzisen Materialfluss ist ein gleichmäßiger, kontinuierlicher Impuls erforderlich.
A: Eine Änderung der Schwungradmasse ist zwar möglich, erfordert jedoch eine umfassende technische Prüfung. Eine Erhöhung der Masse ohne Modernisierung von Motor, Kupplung und Bremse führt zu mechanischem Versagen und Problemen bei der Einhaltung der Sicherheitsvorschriften hinsichtlich des Bremswegs.
A: Die Tonnage ist die maximale strukturelle Kraft, die die Presse ausüben kann, während die Schwungradenergie bestimmt, wie weit oben im Hub diese Kraft aufrechterhalten werden kann, ohne dass die Maschine zum Stillstand kommt. Eine hohe Tonnage erfordert viel Energie, um die Kraft über eine Distanz aufrechtzuerhalten.
A: Motoren mit hohem Schlupf sind so konzipiert, dass sie unter Last absichtlich langsamer werden, sodass das Schwungrad der Kraftpresse seine gespeicherte Energie abgeben kann, ohne dass der Motor übermäßig viel Strom verbraucht und überhitzt. Standardmotoren würden bei diesen zyklischen Stoßbelastungen durchbrennen.


