
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Beim hochpräzisen Metallstanzen hängt die strukturelle Steifigkeit einer H-Rahmen-Presse (gerade Seiten) vollständig von ihrem Antriebsmechanismus ab. Durch die Aufrüstung von einem C-Rahmen auf einen H-Rahmen werden grundlegende Durchbiegungsprobleme gelöst, aber die interne Punktkonfiguration bestimmt die ultimative Leistung in der Werkstatt. Die Angabe einer falschen Punktkonfiguration führt zu schwerwiegenden Betriebsausfällen. Bei außermittigen Belastungen kommt es zum Kippen des Schlittens, zu vorzeitigem Gesenkverschleiß und zu unzulässigen Teiletoleranzen. Um die Lebensdauer Werkzeuge und die Produktionsverfügbarkeit zu maximieren, müssen Ingenieure die spezifischen mechanischen Gegebenheiten einer der Einpunkt- oder Doppelpunktpresse bewerten . In diesem Leitfaden werden die technischen Kriterien für die Anpassung der Pressenarchitektur an bestimmte Bettgrößen, Tonnageanforderungen, Antriebssysteme und Werkzeuganwendungen erläutert. Wir werden untersuchen, wie sich die Kraftverteilung auf Folgeverbundwerkzeuge auswirkt und warum die Abstimmung der Maschine auf das Metall nicht verhandelbar ist.
Lastverteilung: Einpunktpressen zeichnen sich durch hohe Kraft bei zentral angeordneten Vorgängen aus, während Doppelpunktpressen für die Bewältigung einer außermittigen Belastung in progressiven Werkzeugaufbauten unerlässlich sind.
Einschränkungen bei der Bettgröße: Für größere Bettabmessungen (normalerweise über 48 Zoll von links nach rechts) sind Doppelpunktkonfigurationen erforderlich, um die Parallelität der Schlitten aufrechtzuerhalten.
Tonnagedecken: Doppelpunkt-H-Rahmenpressen bieten im Allgemeinen höhere maximale Tonnagekapazitäten im Vergleich zu Einzelpunktmodellen, was sie für das Hochleistungsstanzen mit mehreren Stationen unerlässlich macht.
Werkzeugkompatibilität: Folgeverbund- und Transfermatrizen erfordern im Allgemeinen Doppelpunktarchitekturen, um ein Kippen des Schlittens zu verhindern und teure Werkzeuge zu schützen.
Kosten vs. Leistungsfähigkeit: Während Doppelpunkt-H-Rahmenpressen ein höheres Anfangskapital und eine komplexere Wartung erfordern, reduzieren sie die langfristigen Kosten für den Austausch von Werkzeugen bei Anwendungen mit mehreren Stationen drastisch.
Inhaltsverzeichnis
Die Festlegung grundlegender Erfolgskriterien für gerade Seitenpressen erfordert eine strikte Konzentration auf die Minimierung der Durchbiegung. Um präzise Teile herzustellen, müssen Sie die Parallelität zwischen Schlitten und Bett auch unter hoher Belastung aufrechterhalten. Der H-Rahmen bietet im Vergleich zu Designs mit offener Rückenlehne eine höhere Gesamtsteifigkeit. Die interne Antriebsmechanik bestimmt genau, wie diese Steifigkeit auf das Werkzeug übertragen wird. Die Anzahl der den Schlitten antreibenden Verbindungen verändert die Kraftverteilung grundlegend. Wenn man durch eine Prägehalle geht, ist der Unterschied zwischen einer Maschine, die Formen zerreißt, und einer, die reibungslos läuft, oft auf diese interne Architektur zurückzuführen.
Bei einer Einpunktpresse wird die Kraft über eine Verbindungsstange in der Mitte des Stößels übertragen. Dieses Design bietet eine starke und präzise Kraft für zentralisierte Vorgänge wie Stanzen, Prägen und Tiefziehen. Da sich die Belastung jedoch auf einen Bereich konzentriert, hat die Rutsche an den Kanten weniger Halt. Wenn ungleichmäßige Belastungen auftreten, kann der Schlitten kippen, was zu einem erhöhten Führungsverschleiß und einer Beeinträchtigung der Werkzeuggenauigkeit führt. Daher eignen sich Einzelpunktpressen am besten für Anwendungen, bei denen die Last ausgeglichen und zentriert bleibt.
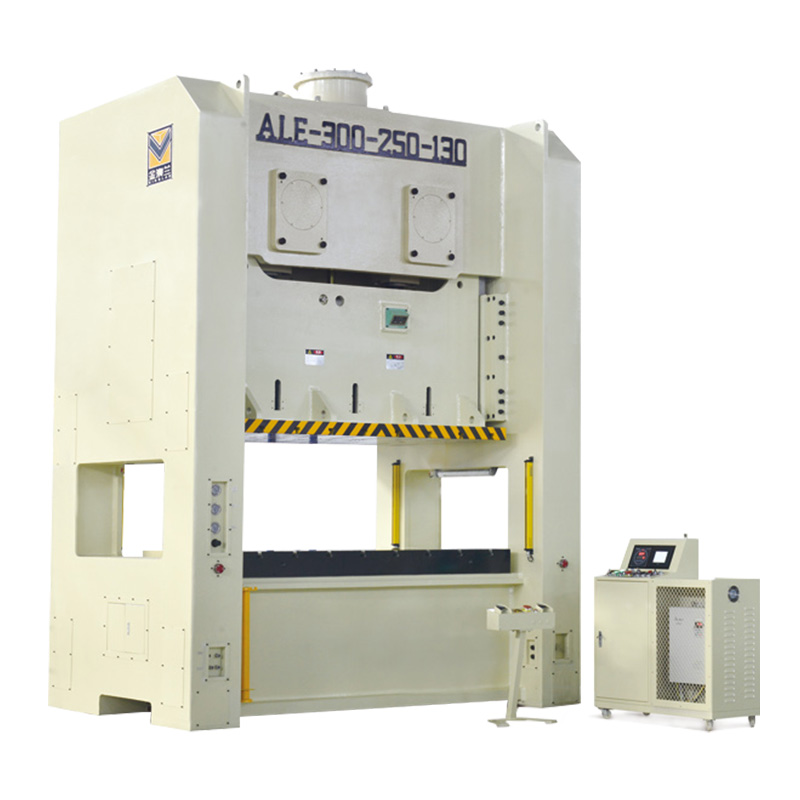
Eine Doppelpunktpresse nutzt zwei unterschiedliche Verbindungen, um die Kraft auf den Schlitten zu verteilen. Anstelle eines einzelnen zentralen Lenkstocks werden zwei Verbindungsstangen an der linken und rechten Seite der Schlittenbaugruppe befestigt. Als Antriebssystem kommen häufig ein Längswellenantrieb oder Doppelexzentergetriebe zum Einsatz. Diese Mechanismen synchronisieren die beiden Verbindungen perfekt und sorgen so für zeitgesteuerte, einfach wirkende Hübe über einen deutlich größeren Bereich. In der Krone der Presse ist ein viel größeres Getriebe untergebracht, um sicherzustellen, dass sich beide Hebel absolut gleichmäßig bewegen.
Diese Doppelverbindungskonstruktion wirkt Kippmomenten entgegen. Es übt gleichzeitig einen gleichmäßigen Abwärtsdruck auf die linke und rechte Seite des Schlittens aus. Wenn sich eine Last außermittig verschiebt, sorgt die Sekundärverbindung für den nötigen Widerstand, um den Schlitten parallel zum Bett zu halten. verlassen sich die Anlagen in hohem Maße auf Für Mehrstationenbetriebe, asymmetrische Teilestanzungen und Breitbettanwendungen, bei denen sich die Kraftanforderungen über eine große physische Stellfläche verteilen, Doppelpunkt-H-Rahmenpressen.
Durch den Antrieb des Schlittens von zwei Punkten aus überbrückt die Maschine effektiv die Lücke über dem Werkzeug. Stellen Sie sich das so vor, als würden Sie ein schweres Stück Sperrholz tragen. Hält man es mit einer Hand in der Mitte, wackelt es. Wenn Sie es mit zwei gespreizten Händen halten, bleibt es flach und stabil. Diese mechanische Realität macht Doppelpunktarchitekturen zum Rückgrat moderner progressiver Stanzlinien. Die Längswelle verhindert eine Torsionsverdrehung und stellt sicher, dass die linke und rechte Seite des Schlittens genau in der gleichen Millisekunde den unteren Totpunkt erreichen.
Der Vergleich dieser beiden Konfigurationen erfordert die Analyse kritischer technischer und Produktionskennzahlen. Sie müssen bewerten, wie jede Presse mit physischer Belastung, Dimensionsbeschränkungen und roher Krafteinwirkung umgeht. Bei der Prüfung einer Stanzlinie verwenden wir bestimmte Kriterien, um festzustellen, ob die Presse zum Werkzeug passt.
Berechnen Sie die maximale außermittige Belastung, die von der jeweiligen Matrize erzeugt wird.
Messen Sie die erforderliche Bettabmessung von links nach rechts, um den Matrizenschuh vollständig zu stützen.
Bestimmen Sie die erforderliche Gesamttonnage und wie sich diese Tonnage auf die Stationen verteilt.
Bewerten Sie die umgekehrten Tonnageeigenschaften des zu stanzenden Materials.
Bewerten Sie den physischen Platz, der für die Automatisierung und die Abfallentsorgung zur Verfügung steht.
Außermittige Belastungen können die Genauigkeit der Presse und die Lebensdauer der Werkzeuge beeinträchtigen. Bei Einpunktpressen erzeugt eine ungleichmäßige Belastung eine Kippkraft auf den Stößel, was den Führungsverschleiß erhöht und möglicherweise zu Werkzeugschäden führt. Doppelpunktpressen reduzieren dieses Problem, indem sie die Kraft über zwei Verbindungspunkte verteilen, die Stabilität des Schlittens verbessern und eine bessere Ausrichtung beim Stanzen in mehreren Stationen gewährleisten. Dies trägt dazu bei, die Matrizen zu schützen, den Verschleiß zu reduzieren und die Teilekonsistenz zu verbessern.
Die Auswahl der Presse hängt nicht nur von der Tonnage ab, sondern auch von den Anforderungen an die Bettgröße. Einpunktpressen haben eine begrenzte Breite, da der Mittelantrieb breitere Schlitten nicht vollständig unterstützen kann, was zu Durchbiegungen führen und die Genauigkeit verringern kann. Doppelpunktpressen verteilen die Kraft über zwei Verbindungen und ermöglichen so größere Bettgrößen bei gleichzeitiger Beibehaltung der Schlittenausrichtung. Sie eignen sich besser für breite Werkzeuge, lange progressive Matrizen und großformatige Stanzanwendungen.

Die Gesamttonnage allein bestimmt nicht die Pressfähigkeit. Einpunktpressen eignen sich gut für zentralisierte Lasten, stoßen jedoch bei höherer Tonnage an Einschränkungen, da der einzelne Antriebspunkt alle Kräfte bewältigen muss. Doppelpunktpressen verteilen die Last auf zwei Verbindungspunkte, verbessern so die Stabilität und unterstützen größere Werkzeugbereiche. Beispielsweise kann eine 400-Tonnen-Doppelpunktpresse die Kraft auf ein breites progressives Gesenk verteilen und so eine bessere Ausrichtung und Genauigkeit im Vergleich zu einer Einzelpunktpresse gewährleisten.
Spezifikationsmetrik | Single-Point-Architektur | Doppelpunktarchitektur |
|---|---|---|
Kraftvektor | Zentralisierte, einzelne Abwärtsachse | Verteilte, doppelte Abwärtsachsen |
Skalierbarkeit der Bettbreite | Begrenzt (normalerweise unter 48 Zoll) | Umfangreich (übersteigt leicht 84 Zoll) |
Exzentrisches Lasthandling | Schlecht (hohe Gefahr des Rutschenkippens) | Hervorragend (inhärente Seitenstabilität) |
Antriebsmechanismus | Einzelner Lenkstockhebel, Kurbelwelle von vorne nach hinten | Doppellenker, Längswellenantrieb |
Primäre Anwendung | Schweres Stanzen, Tiefziehen, Prägen | Folgeverbundwerkzeuge, Transfersysteme |
Gib-Verschleißpotenzial | Hoch bei außermittiger Belastung | Gering durch ausgewogene Kraftverteilung |
Die Pressenkonfiguration muss den Werkzeuganforderungen entsprechen. Die Verwendung des falschen Pressentyps kann die Genauigkeit verringern, den Werkzeugverschleiß erhöhen und die Produktionseffizienz beeinträchtigen.
Einpunktpressen eignen sich für einstufige oder kompakte Matrizen, bei denen die Last nahe der Mitte des Bettes bleibt. Für lange Folgeverbundwerkzeuge sind sie weniger geeignet, da wechselnde Lastpositionen zu einer Fehlausrichtung des Schlittens und ungleichmäßigem Werkzeugverschleiß führen können.
Doppelpunktpressen eignen sich besser zum progressiven Prägen. Ihr Doppelverbindungsdesign verteilt die Kraft auf den Schlitten und sorgt so für eine bessere Ausrichtung bei mehrstufigen Vorgängen wie Stanzen, Formen und Schneiden.
Die Steifigkeit der Presse wirkt sich direkt auf die Werkzeugleistung und die Teilegenauigkeit aus. Wenn der Schlitten während des Betriebs kippt, kann es zu einer Fehlausrichtung von Stempeln und Matrizen kommen, was zu schnellerem Verschleiß, gebrochenen Werkzeugen und inkonsistenten Teilen führt.
Doppelpunktpressen verbessern die Schlittenstabilität durch die Aufrechterhaltung einer besseren Parallelität. Das hilft:
Verlängern Sie die Lebensdauer
Schlagschaden reduzieren
Verbessern Sie die Maßgenauigkeit
Geringere Wartungshäufigkeit
Eine stabile Schlittenbewegung trägt außerdem dazu bei, sauberere Schnitte und weniger Grate an den fertigen Teilen zu erzielen.
Moderne Stanzlinien erfordern häufig Zuführungen, Transfersysteme und eine automatische Abfallentsorgung. Bei Einpunktpressen ist aufgrund engerer Arbeitsbereiche möglicherweise nur begrenzt Platz für eine komplexe Automatisierung vorhanden.
Doppelpunktpressen bieten breitere Betten und mehr Aufstellraum für:
Servo-Feeder
Transfersysteme
Sensoren
Geräte zur Teilehandhabung
Die ausgewogene Kraftverteilung verbessert auch die Stabilität bei der automatisierten Produktion und trägt zum Schutz sowohl der Werkzeuge als auch der Automatisierungsausrüstung bei.
Berechnen Sie die maximale außermittige Belastung Ihres größten Folgeverbundwerkzeugs, um die erforderliche seitliche Stabilität zu ermitteln.
Installieren Sie Reverse-Tonnage-Monitore an Ihrer aktuellen Ausrüstung, um genaue Basisdaten für Ihre nächste Pressenspezifikation zu sammeln.
Führen Sie eine Finite-Elemente-Analyse (FEA) Ihrer erwarteten Lastverteilung durch, um potenzielle Kippmomente zu identifizieren, bevor Sie das Pressendesign finalisieren.
Wenden Sie sich an einen Anwendungstechniker für die Druckmaschine, um Ihre spezifischen Matrizenpläne zu überprüfen und die Anforderungen an die Bettgröße zu überprüfen.
A: Der Hauptunterschied liegt in der Anzahl der Anschlüsse, die den Schlitten antreiben. Bei einer Einzelpunktpresse wird eine zentrale Verbindung verwendet, die eine konzentrierte Kraft auf die Mitte des Bettes überträgt. Eine Doppelpunktpresse verwendet zwei Verbindungen und verteilt die Kraft gleichmäßig auf die linke und rechte Seite, um ein Umkippen bei außermittiger Belastung zu verhindern.
A: Davon wird dringend abgeraten. Folgeverbundmatrizen erzeugen wechselnde, außermittige Lasten, wenn das Material durch aufeinanderfolgende Stationen bewegt wird. Eine Einzelpunktpresse hat unter diesen exzentrischen Belastungen Schwierigkeiten, die Parallelität der Stößel aufrechtzuerhalten. Diese Instabilität führt zum Umkippen des Schlittens, zu schnellem Verschleiß der Leiste und zum Bruch des Werkzeugs.
A: Doppelpunktpressen verfügen über deutlich größere Gussrahmen, um breitere Betten und Doppelverbindungsmechanismen aufzunehmen. Diese zusätzliche mechanische Komplexität, einschließlich synchronisierter Exzentergetriebe und Längswellenantriebe, erhöht das Gesamtgewicht der Maschine drastisch und erfordert tiefere und stärker bewehrte Betonfundamente.
A: Eine außermittige Belastung erzeugt einen Hebeleffekt, der versucht, den Pressschlitten zu neigen. Kann die Presse diesem Kippmoment nicht widerstehen, verliert der Stößel seine Parallelität. Dies zwingt die Leisten dazu, seitliche Spannungen aufzunehmen, führt dazu, dass die Stempel schräg in die Matrize eindringen und beschleunigt den Werkzeugverschleiß.
A: Als Branchen-Faustregel gilt: Wenn die Bettabmessungen von links nach rechts 48 Zoll überschreiten, ist eine Doppelpunktkonfiguration erforderlich. Über dieser Breite hinaus kann eine einzelne zentrale Verbindung die Außenkanten des Schlittens nicht ausreichend stützen, was zu einer unzulässigen Durchbiegung und einer schlechten Teilequalität führt.
A: Nein. Bei der Tonnage handelt es sich um eine Bewertung des gesamten Pressenrahmens und Antriebssystems, nicht um einen Multiplikator der Verbindungspunkte. Eine 400-Tonnen-Doppelpunktpresse liefert insgesamt 400 Tonnen Kraft, verteilt auf zwei Punkte. Doppelpunktkonstruktionen lassen sich jedoch auf viel höhere maximale Tonnagen skalieren.
A: Ein Längswellenantrieb verläuft parallel zum Pressentisch und wird vor allem bei Doppelpunktpressen eingesetzt. Es synchronisiert die dualen Exzenterantriebssysteme und stellt sicher, dass sich beide Pleuel perfekt im Tandem bewegen. Diese Synchronisierung gewährleistet eine gleichmäßige Abwärtskraft und sorgt für eine strikte Schlittenparallelität.


