
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Wenn die Produktion die 200-Tonnen-Schwelle überschreitet, stoßen Standard-Stanzmaschinen an erhebliche physische Grenzen. Winkelabweichung und vorzeitiger Werkzeugverschleiß verstärken sich schnell. Dies zerstört die Teilegenauigkeit und erhöht die Wartungsbudgets. Die technische Herausforderung besteht darin, enge Teiletoleranzen einzuhalten. Sie müssen auch teure Folgeverbundwerkzeuge bei Anwendungen mit kontinuierlichem Hub schützen, bei denen eine außermittige Belastung unvermeidlich ist. Der Einsatz von Open-Frame-Geräten für schweres Material führt zu Werkzeugausfällen und inakzeptablen Ausschussraten.
Um diese strukturellen Mängel zu beheben, wird die H-Rahmen-Presse zu einer absoluten Notwendigkeit für die Fertigung mit hoher Kapazität. Die Bewertung dieser Ausrüstung verlagert den Schwerpunkt von einfachen Tonnageanforderungen hin zu einer umfassenden Analyse der Rahmensteifigkeit und kinematischen Profile. Das Upgrade auf eine geschlossene Rahmenarchitektur verändert grundlegend die Art und Weise, wie eine Stanzanlage mit extremen Druckkräften und komplexen Umformvorgängen mit mehreren Stationen umgeht.
Strukturelle Steifigkeit bestimmt die Lebensdauer der Matrize: Das geschlossene Vier-Säulen-Design eines H-Rahmens eliminiert das „Gieren“ und die Winkelauslenkung, die C-Rahmen-Pressen innewohnen, und verlängert so direkt die Lebensdauer komplexer Folgeverbundmatrizen.
Hervorragende Bewältigung außermittiger Lasten: Die symmetrische Rahmenkonstruktion und fortschrittliche Gleitführungssysteme (z. B. 8-Punkt-Leisten) sorgen für die Aufrechterhaltung der Parallelität auch bei starker außermittiger Belastung beim Stanzen mit mehreren Stationen.
Fundament- und Anlagenvoraussetzungen: Hochleistungspressen mit H-Rahmen erfordern erhebliche Infrastrukturinvestitionen, einschließlich spezieller Betongrubenfundamente, Vibrationsisolierung und ausreichend Freiraum für den Laufkran.
Langfristiger Wert im Vergleich zu Vorabinvestitionen: Während die anfänglichen Investitionsausgaben wesentlich höher sind als bei Open-Back-Alternativen, wird der ROI durch geringere Ausschussraten, weniger Werkzeugumbauten und höhere Dauerhübe pro Minute (SPM) bei Schwerlastanwendungen erzielt.
Inhaltsverzeichnis
Das Stanzen mit hoher Tonnage führt zu extremer mechanischer Belastung sowohl der Maschine als auch der Werkzeuge. Um beim Hochleistungsstanzen erfolgreich zu sein, ist ein strukturelles Fundament erforderlich, das diese Kräfte aufnehmen kann, ohne die Maßhaltigkeit des fertigen Teils zu beeinträchtigen. Wenn Sie eine Presse an ihre Grenzen bringen, legen Sie jede Schwachstelle beim Guss und bei der Montage offen.
Wir sehen drei Hauptursachen für mechanische Fehler in Umgebungen mit starker Belastung. Erstens verändert die Rahmenlücke den Eintrittswinkel des Stempels. Zweitens führt eine übermäßige seitliche Gleitbewegung dazu, dass der Stempel die Matrizenmatrix abschneidet. Drittens führt ein starker Durchschlagsstoß zu Brüchen in den internen Pressenkomponenten. Diese Risiken müssen aus dem Prozess herausgearbeitet werden, bevor das erste Coil zugeführt wird.

OBI- und C-Rahmen-Pressen bieten einen hervorragenden Werkzeugzugang, weisen jedoch bei hoher Belastung eine geringere Steifigkeit auf. Beim Betrieb nahe der maximalen Kapazität kann sich der offene Rahmen leicht verformen, was zu einer Fehlausrichtung von Stempel und Matrize, schnellerem Werkzeugverschleiß und verringerter Teilegenauigkeit führt.
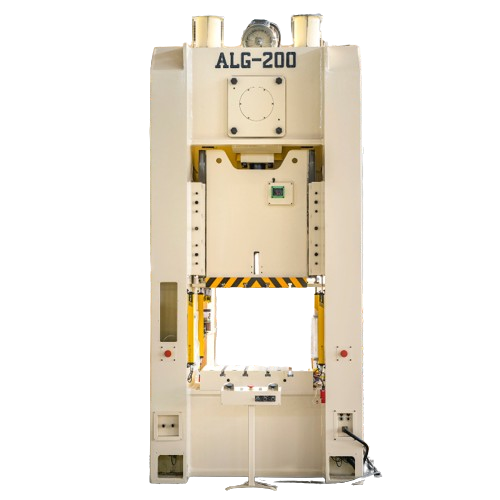
H-Rahmenpressen verwenden eine geschlossene Vier-Säulen-Struktur, um die Kräfte gleichmäßig über den Rahmen zu verteilen. Dieses Design minimiert die Durchbiegung, behält die Schlittenparallelität bei und sorgt für eine stabilere Stanzleistung bei Operationen mit hoher Tonnage.
Spezifikation |
C-Frame-Presse (mit offener Rückseite). |
H-Rahmen-Presse (gerade Seite). |
|---|---|---|
Rahmendesign |
Offene Vorderseite, C-förmiges Gussteil oder Schweißkonstruktion |
Geschlossener Kreislauf, 4-Säulen-Konstruktion |
Ablenkungsprofil |
Winkelablenkung („Krokodilmaul“ aufklaffend) |
Symmetrische vertikale Dehnung (behält die Parallelität bei) |
Tonnagekapazität |
Typischerweise auf maximal 200–300 Tonnen begrenzt |
Effiziente Skalierung von 200 bis über 3000 Tonnen |
Die Auswirkungen auf das Leben |
Beschleunigter Verschleiß durch Stempelfehlausrichtung |
Längere Lebensdauer der Matrize durch strikte Ausrichtung von Stempel und Matrize |
Werkzeugzugang |
Dreiseitiger Zugang (vorne, links, rechts) |
Beschränkt auf Vorder-/Heckfenster und bestimmte Seitenfenster |
Schneidvorgänge, insbesondere bei AHSS-Materialien, erzeugen starke Rückwärtskräfte, wenn das Material bricht. Diese plötzliche Energiefreisetzung erzeugt Stoßbelastungen, die den Rahmen, die Werkzeuge und die Gleitführungen beschädigen können, wenn die Presse nicht ausreichend steif ist.
H-Rahmenpressen sind so konzipiert, dass sie diese Stöße durch schwere Stahlkonstruktionen, verstärkte Kronen und vorgespannte Zugstangenrahmen absorbieren. Diese starre Konstruktion reduziert Vibrationen, schützt das Werkzeugsystem und verbessert die Zuverlässigkeit bei Schneidvorgängen mit hoher Kraft.
Die strukturelle Steifigkeit des Rahmens ist nur die halbe Miete. Der Antriebsmechanismus bestimmt, wie Kraft auf das Material ausgeübt wird. Dies bestimmt die Eignung der Presse für bestimmte Anwendungen. Die Auswahl der richtigen Antriebstechnologie optimiert die Hubfrequenz und bewältigt die einzigartigen Umformanforderungen verschiedener Metalle.
Standard-Kurbelwellenantriebe werden häufig für allgemeine Stanzanwendungen verwendet, da sie eine hohe Geschwindigkeit und zuverlässige Leistung bieten. Bei hohen Belastungen kann jedoch die Schrägkraft der Pleuelstange einen seitlichen Druck auf die Gleitführungen ausüben und so den Verschleiß erhöhen.
Exzentergetriebe eignen sich besser für Schwerlast- und Tiefziehanwendungen. Sie übertragen die Kraft direkter über den Pressenrahmen und sorgen so für ein höheres Drehmoment während des Formhubs, während gleichzeitig die Seitenlasten auf den Stößel reduziert werden. Dies verbessert die Stabilität, schützt das Führungssystem und unterstützt anspruchsvolle Einsätze mit hoher Tonnage.
Gelenkantriebssysteme modifizieren die Schlittenbewegung, indem sie die Umformgeschwindigkeit während des Arbeitshubs verlangsamen und die Rücklaufgeschwindigkeit erhöhen. Dies verringert die Belastung der Matrize, verbessert den Materialfluss beim Tiefziehen und sorgt für eine hohe Produktionseffizienz. Servopressen bieten eine noch bessere Kontrolle, indem sie programmierbare Motoren zur Anpassung des Hubprofils verwenden und Funktionen wie die Bodenverweilzeit für spezielle Umformprozesse ermöglichen. Darüber hinaus verbessern sie die Energieeffizienz und reduzieren den mechanischen Verschleiß durch optimierte Bewegungssteuerung.
Die Wahl einer H-Rahmenpresse mit hoher Kapazität erfordert die Abstimmung der Maschinenspezifikationen auf die Produktionsanforderungen. Die richtige Presse muss genügend Kraft, Stabilität und Genauigkeit bieten, um die Werkzeuge und das Material zu unterstützen. Eine falsche Auswahl kann zu schlechter Teilequalität, übermäßigem Werkzeugverschleiß oder Produktionsausfällen führen.
Die Auswahl der Presse hängt von mehr als der maximalen Tonnage ab. Die Tonnage stellt die Spitzenkraft dar, die die Maschine erzeugen kann, während die Energiekapazität bestimmt, wie effektiv die Presse die Kraft während des Hubs aufrechterhalten kann.
Bei Tiefzieh- und Schwerumformanwendungen kann die Auswahl einer Presse nur nach Tonnage zu einer unzureichenden Leistung führen. Ingenieure sollten außerdem Folgendes berücksichtigen:
Erforderliche Umformkraft
Energiebedarf während des Schlaganfalls
Größe und Gewicht der Matrize
Zukünftige Produktionserweiterung
Die Bett- und Polstergröße muss die Matrize vollständig unterstützen, um eine ungleichmäßige Belastung zu verhindern. Der richtige Platz für die Schrottentladung ist ebenfalls wichtig, um Materialansammlungen zu vermeiden und die Werkzeuge zu schützen.
Das Schlittenführungssystem sorgt während des Stanzens für die Ausrichtung zwischen Ober- und Unterwerkzeug.
Ein standardmäßiges 4-Punkt-Führungssystem stützt den Schlitten an vier Ecken und eignet sich gut für ausgewogene Lasten. Beim Einsatz großer Folgeverbundwerkzeuge mit ungleichmäßiger Kraftverteilung kann es jedoch zu Einschränkungen kommen.
Ein 8-Punkt-Gib-System bietet zusätzliche Unterstützung sowohl in der Links-Rechts- als auch in der Vorne-Hinten-Richtung. Dadurch wird die Schlittenstabilität verbessert, die Ausrichtung von Stempel und Matrize beibehalten und der Verschleiß bei komplexen Stanzvorgängen verringert.
Vorteile der 8-Punkt-Führung:
Bessere Beständigkeit gegen außermittige Belastungen
Verbesserte Teilegenauigkeit
Längere Lebensdauer
Stabilere progressive Stempelleistung
Moderne H-Rahmenpressen sind für automatisierte Produktionslinien konzipiert. Ihre starre Struktur und der große Arbeitsbereich ermöglichen eine einfache Integration mit:
Servo-Feeder
Glätteisen
Transfersysteme
Roboterhandhabungsgeräte
Vor der Auswahl einer Druckmaschine sollten Hersteller Folgendes bewerten:
Höhe der Zuleitung
Abmessungen der Materialöffnung
Automatisierungskommunikationssysteme
Platzbedarf übertragen
Die richtige Integration gewährleistet eine genaue Materialpositionierung und eine stabile Hochgeschwindigkeitsproduktion und reduziert gleichzeitig Zuführfehler und Werkzeugschäden.
Bestimmte Fertigungssektoren treiben die Nachfrage nach Hochleistungs-Geradseitenpressen voran. In der Automobilindustrie erfordert der Wandel hin zu Elektrofahrzeugen das Stanzen massiver Strukturbauteile. Batteriekästen und verstärkte Fahrgestellhalterungen erfordern große Ladeflächen und außergewöhnliche strukturelle Steifigkeit. Sie müssen die engen Toleranzen einhalten, die für das automatisierte Roboterschweißen im weiteren Verlauf erforderlich sind. Wenn das Stanzteil eine übermäßige Rückfederung oder Maßabweichung aufweist, können die Schweißroboter keinen Lichtbogen zünden.
Der Übergang zu leichteren, härteren Materialien verändert die Prägephysik grundlegend. Aluminiumlegierungen und AHSS in Luft- und Raumfahrtqualität erfordern deutlich höhere Umformtonnagen. Sie erzeugen heftige Durchschlagkräfte. Nur stark verstärkte H-Rahmen-Kraftpressen verfügen über die erforderliche Strukturmasse und Führungspräzision, um diese fortschrittlichen Materialien zu verarbeiten. Der Versuch, AHSS auf einer älteren Presse mit offenem Rahmen zu stanzen, wird die Maschine mit der Zeit buchstäblich auseinanderreißen.
Die Wahl einer H-Rahmenpresse mit hoher Kapazität erfordert ein Gleichgewicht zwischen Anlagenkosten, Produktionseffizienz und langfristigen Betriebsvorteilen. Bei der Entscheidung geht es nicht nur um den Kauf einer Maschine, sondern auch um die Verbesserung der Werkzeugleistung, die Reduzierung von Ausfallzeiten und die Optimierung des gesamten Produktionsprozesses.
Eine H-Rahmenpresse mit gerader Seite erfordert eine höhere Anfangsinvestition als kleinere C-Rahmenpressen. Die Kosten umfassen Maschinenkauf, Transport, Installation und Fundamentvorbereitung.
Die stärkere Rahmenstruktur verringert jedoch die Durchbiegung des Schlittens und verbessert die Ausrichtung von Stempel und Matrize. Dies trägt dazu bei, die Lebensdauer der Matrizen zu verlängern, Werkzeugreparaturen zu reduzieren und die Ausschussquote während der Langzeitproduktion zu senken.
Für Hersteller, die teure Folgeverbundwerkzeuge verwenden, kann die verbesserte Genauigkeit und Stabilität zu erheblichen Einsparungen über die Lebensdauer der Maschine führen.
Pressen mit C-Rahmen bieten einen einfacheren Zugang für Werkzeugwechsel, während Pressen mit H-Rahmen mehr auf Steifigkeit und Hochlastleistung ausgerichtet sind. Aufgrund ihrer geschlossenen Struktur erfordern H-Rahmenpressen möglicherweise eine fortschrittlichere Ausrüstung für die Handhabung schwerer Matrizen.
Um die Umstellungseffizienz zu verbessern, können Hersteller Folgendes integrieren:
Quick Die Change (QDC)-Systeme
Hydraulische Werkzeugspanner
Pneumatische Werkzeugheber
Rollpolstersysteme
Diese Lösungen verkürzen die Rüstzeit und ermöglichen die effiziente Bewältigung mehrerer Produktionsaufgaben mit einer H-Rahmenpresse.
Die Auswahl des richtigen Herstellers ist ebenso wichtig wie die Wahl der Maschinenspezifikationen. Pressen mit hoher Tonnage werden häufig entsprechend den Produktionsanforderungen angepasst, was bedeutet, dass bei der Projektplanung die Konstruktions-, Herstellungs-, Installations- und Testzeit berücksichtigt werden muss.
Ein zuverlässiger Lieferant sollte Folgendes bieten:
Technische Unterstützung bei der Maschinenauswahl
Ersatzteilverfügbarkeit
Installationsunterstützung
Wartungsanleitung
Langfristiger Service-Support
Ein starker After-Sales-Support trägt dazu bei, unerwartete Ausfallzeiten zu reduzieren und sorgt für einen stabilen Betrieb kritischer Komponenten wie Schmiersysteme, Kupplungs- und Bremseinheiten sowie Hydrauliksysteme.
A: Der Hauptunterschied liegt im strukturellen Design. Ein C-Rahmen hat eine offene Vorderseite, die einen einfachen Zugang zu den Werkzeugen ermöglicht, bei hohen Belastungen jedoch zu einer Winkelverformung führt. Ein H-Rahmen verfügt über ein geschlossenes Vier-Säulen-Design, das diese Durchbiegung eliminiert und während des Betriebs eine strikte Parallelität zwischen Schlitten und Bett gewährleistet.
A: Hersteller wechseln in der Regel zu Längsseitenpressen, wenn der Betrieb mehr als 200 bis 300 Tonnen beträgt. Oberhalb dieses Schwellenwerts führen die physikalischen Einschränkungen von Open-Frame-Designs zu einer übermäßigen Durchbiegung, was zu schnellem Werkzeugverschleiß und inakzeptablen Teiletoleranzen führt.
A: Durch die Eliminierung von Winkelabweichungen stellt die Presse sicher, dass der Stempel jedes Mal perfekt gerade in den Matrizenhohlraum gelangt. Diese strikte Ausrichtung verhindert, dass der Stempel an der Matrizenmatrix reibt, was den Verschleiß drastisch reduziert, Kantenabscherungen verhindert und die Zeit zwischen den erforderlichen Schärfungen verlängert.
A: Pressen mit hoher Tonnage erfordern spezielle, isolierte Betonfundamente. Dazu gehört das Ausheben einer Grube, das Gießen eines Trägheitsblocks aus Stahlbeton und die Installation von Schwingungsdämpfungspolstern oder Federisolatoren, um zu verhindern, dass Stoßwellen den Fabrikboden und die angrenzenden Geräte beschädigen.
A: Ja, sie sind speziell dafür konzipiert. Die symmetrische Vier-Säulen-Konstruktion in Kombination mit fortschrittlichen Führungssystemen wie 8-Punkt-Leisten schränkt die seitliche und längsgerichtete Bewegung des Schlittens ein. Dies verhindert, dass der Stößel kippt, wenn progressive Matrizen ungleichmäßige Kräfte auf das Bett ausüben.
A: Ein 8-Punkt-Gib-System erfasst den Schlitten an allen vier Ecken und steuert die Bewegung sowohl von vorne nach hinten als auch von links nach rechts. Diese umfassende Führung sorgt im Vergleich zu Standard-4-Punkt-Systemen für eine bessere Ausrichtung von Stempel und Matrize, was für komplexe Werkzeuge mit mehreren Stationen von entscheidender Bedeutung ist.


