
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Die Auswahl einer Kraftpresse bestimmt die Stellfläche Ihrer Anlage, die Produktionsgeschwindigkeit und die Lebensdauer Ihrer Matrize. Werksleiter und Fertigungsingenieure stehen in der Fertigung vor einem ständigen Balanceakt. Sie müssen die Notwendigkeit eines schnellen Werkzeugwechsels gegen die strukturelle Steifigkeit abwägen, die für hochpräzises Stanzen erforderlich ist. Eine agile Fertigung erfordert eine gute Zugänglichkeit für den Bediener, während schwere Arbeitslasten absolute Stabilität erfordern. Die Offenspaltpresse bietet eine äußerst vielseitige Lösung für spezifische betriebliche Anforderungen. Vor der Installation müssen Sie eine gründliche Bewertung der strukturellen Vorteile und physikalischen Einschränkungen durchführen. Eine Standard- C-Rahmen-Presse bietet deutliche Betriebsvorteile für Lohnfertiger und Produktionsumgebungen mit hohem Mix. Wir werden untersuchen, wie sich diese Architektur auf die tägliche Produktion auswirkt, und die genauen technischen Schwellenwerte definieren, bei denen sich dieses Design auszeichnet.
Hervorragende Zugänglichkeit: Der dreiseitige Zugang einer C-Rahmen-Presse mit offener Vorderseite verkürzt die Werkzeugwechselzeiten erheblich und vereinfacht das Laden von Teilen per Roboter oder manuell.
Unübertroffene Vielseitigkeit: Das Design mit offenem Spalt ermöglicht die Verarbeitung von übergroßen oder ungewöhnlich geformten Materialien, die über das Pressenbett hinausragen, was bei geschlossenen Rahmenkonstruktionen physikalisch unmöglich ist.
Strukturelle Nachteile: Das inhärente Design mit offenem Spalt führt bei maximaler Belastung zu einer Winkelauslenkung (Gieren), was es für Anwendungen ungeeignet macht, die eine extreme Dimensionsstabilität bei hohen Tonnagen erfordern.
Optimale Anwendungsfälle: Äußerst effektiv für Stanz-, Loch- und leichte Umformvorgänge kleiner bis mittlerer Stückzahlen, bei denen Geschwindigkeit, Vielseitigkeit und Platzeffizienz den Bedarf an absoluter Steifigkeit überwiegen.
Grenzen der Skalierbarkeit: Anlagen, die auf schweres Tiefziehen skalieren oder komplexe Folgeverbundwerkzeuge mit hohen Stationen verwenden, müssen irgendwann von C-Rahmen- auf gerade Seitenarchitekturen (H-Rahmen) umsteigen.
Inhaltsverzeichnis
Die AC-Rahmenpresse verfügt über eine offene Frontstruktur, um einen einfachen Zugang für Werkzeuge und Materialhandhabung zu ermöglichen. Im Gegensatz zu Pressen mit geschlossenem Rahmen verfügt sie über keine vorderen Stützsäulen, wodurch ein flexiblerer Arbeitsbereich entsteht. Der hintere Rahmen nimmt die Hauptarbeitskraft auf, während die Ausladungstiefe bestimmt, wie weit Materialien in die Presse hineinragen können.
Da der Rahmen offen ist, können schwere Lasten im Betrieb zu leichten Verformungen führen. Der vordere Teil kann sich unter hohem Druck bewegen, was die Ausrichtung des Schlittens und die Teilegenauigkeit beeinträchtigen kann. Daher ist die Auswahl der richtigen Anwendung wichtig, um eine zuverlässige Leistung zu gewährleisten.
Bevor Ingenieure sich für eine C-Rahmenpresse entscheiden, sollten sie Folgendes prüfen:
Erforderliche Tonnage basierend auf Materialstärke und Formungsanforderungen.
Bettgröße, um sicherzustellen, dass die Matrize vollständig unterstützt wird.
Hublänge für Teileentfernung und Automatisierungsanforderungen.
Anforderungen an die Produktionsgeschwindigkeit (SPM).
Akzeptable Durchbiegungswerte basierend auf den Anforderungen an die Teilegenauigkeit.
Die offene dreiseitige Struktur ermöglicht einen schnelleren und einfacheren Werkzeugwechsel. Bediener können aus mehreren Richtungen auf die Presse zugreifen, sodass Gabelstapler und Werkzeugwagen direkt zum Arbeitsbereich fahren können.
Dieses Design verkürzt die Rüstzeit und verbessert die Bedienereffizienz. Es sorgt außerdem für eine bessere Sicht während der Produktion und erleichtert so Inspektionen, Einstellungen und Wartung.
Hauptvorteile:
Schnellerer Matrizenwechsel
Besserer Bedienerzugriff
Einfacheres Be- und Entladen von Material
Verbesserte Ergonomie am Arbeitsplatz
C-Rahmenpressen bieten hervorragende Flexibilität für übergroße oder ungewöhnliche Werkstücke. Durch die offenen Seiten können lange Bleche, Profile und große Bauteile problemlos durch den Pressenbereich geführt werden.
Dadurch eignen sie sich für Hersteller, die unterschiedliche Teilegrößen auf derselben Maschine produzieren.
Zu den gängigen Anwendungen gehören:
Metallklammern
Lange Stahlkanäle
Gerätekomponenten
Individuell gefertigte Teile
Die offene Struktur vereinfacht die Automatisierungsinstallation. Feeder, Roboter, Förderer und Schrottsysteme können ohne große bauliche Einschränkungen integriert werden.
Das Material kann sich reibungslos durch den Stanzprozess bewegen, was die Produktionseffizienz verbessert. Auch kleinere C-Rahmenpressen können hohe Hubgeschwindigkeiten erreichen und eignen sich daher für schnelle Stanz- und Schneidvorgänge.
Vorteile der Automatisierung:
Einfache Feeder-Installation
Flexibler Materialfluss
Einfacher Roboterzugang
Höhere Produktionseffizienz
C-Rahmen-Pressen benötigen im Vergleich zu geschlossenen Rahmenpressen mit ähnlicher Kapazität weniger Stellfläche. Ihre kompakte Struktur ermöglicht eine einfachere Fabrikgestaltung und eine bessere Nutzung des Produktionsraums.
Der geringere Platzbedarf reduziert zudem die Installationskosten und ermöglicht die Anordnung mehrerer Maschinen in kompakten Produktionszellen.
Hauptvorteile:
Geringerer Platzbedarf
Einfachere Fabrikintegration
Reduzierte Ausrüstungsinvestitionen
Flexibles Produktionslayout
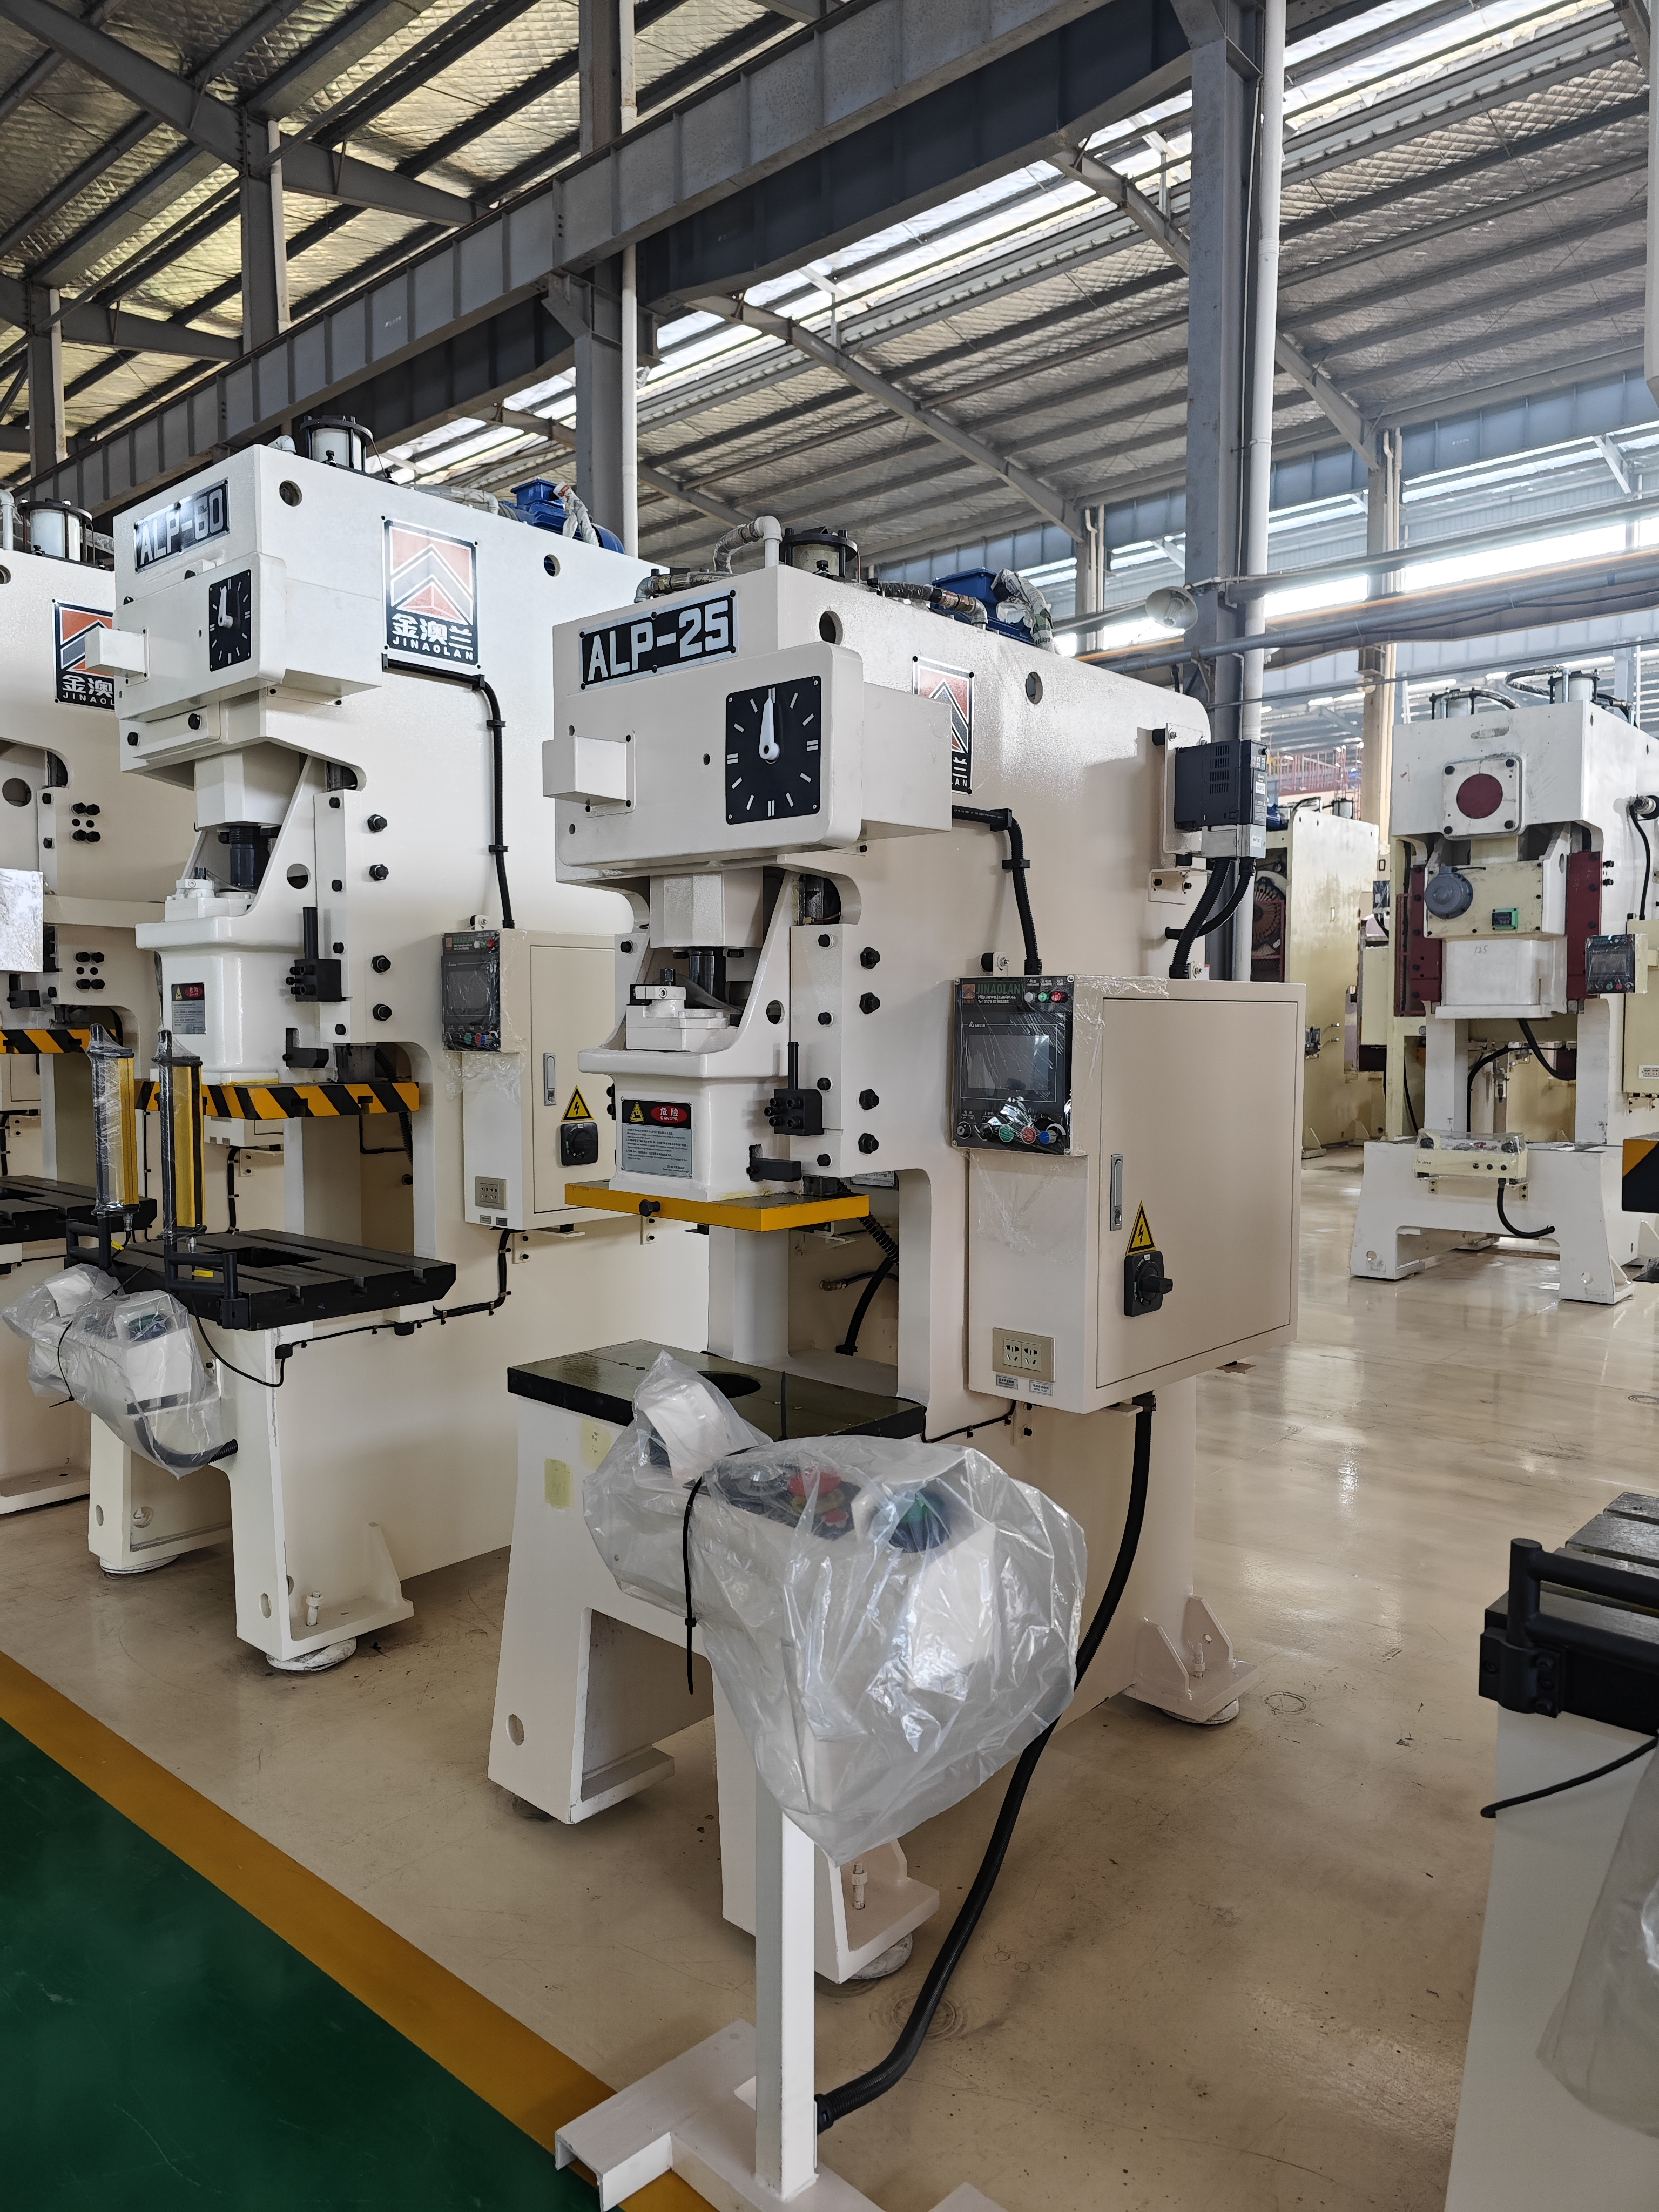
Wir müssen die Physik des Frame Gaping untersuchen. Werkzeugingenieure bezeichnen dies als „Gieren“. Die C-Form neigt naturgemäß dazu, sich bei Spitzenlast leicht zu öffnen. Die Vorderseite des Schlittens biegt sich nach oben und die Vorderseite des Bettes biegt nach unten ab. Dies führt zu einem mikroskopischen, aber messbaren Verlust der Parallelität. Die Physik schreibt vor, dass sich freitragende Strukturen unter extremen Belastungen verbiegen. Sie können mit einer bestimmten Durchbiegung pro Zoll Einschnürungstiefe rechnen, die normalerweise in Tausendstel Zoll gemessen wird.
Diese Winkelabweichung wirkt sich direkt auf die Teiletoleranz aus. Auf einem Rahmen mit offenem Spalt können Sie keine hochpräzisen Prägevorgänge durchführen. Die erforderliche Tonnage am BDC lässt den Rahmen federn, was zu einer ungleichmäßigen Münztiefe im gesamten Teil führt. Schwere Prägevorgänge leiden unter der gleichen ungleichmäßigen Tiefe. Vorgänge, die eine perfekte Parallelität zwischen Schlitten und Bett erfordern, schlagen fehl. Sie können eine Presse mit offenem Spalt nicht dazu zwingen, die Luft- und Raumfahrttoleranzen unter maximaler Belastung einzuhalten. Die Strukturgeometrie verhindert einfach eine absolute Steifigkeit.
Die Durchbiegung des Rahmens steht in direktem Zusammenhang mit einem ungleichmäßigen Abstand zwischen Stempel und Matrize. Mit zunehmender Rahmengierung tritt der Stempel in einem leichten Winkel in die Matrize ein. Dadurch wird die Konzentrizität des Schnittspiels zerstört. Wenn Sie kaltgewalzten Stahl mit geringem Spiel verarbeiten, bedeutet eine Rahmendurchbiegung von nur 0,004 Zoll, dass der Stempel gegen den Matrizenblock prallt.
Ein beschleunigter Werkzeugverschleiß stellt ein ernstes Betriebsrisiko dar. Absplitterungen treten auf, wenn die Stempel beim Einführen falsch ausgerichtet sind. Wenn die Führungsstifte klemmen, besteht weiterhin die Möglichkeit eines katastrophalen Werkzeugausfalls. Wenn eine Open-Gap-Presse auf ihre maximale Tonnagekapazität gebracht wird, kommt es zu solchen Fehlern. Sie verbringen mehr Zeit im Werkzeugraum, um die Matrizen zu schärfen und kaputte Stempel auszutauschen. Das Ignorieren der Durchbiegungsphysik garantiert eine vorzeitige Zerstörung des Werkzeugs.
C-Rahmenpressen haben in der Regel eine praktische Gewichtsgrenze von etwa 200–300 Tonnen. Über diesen Bereich hinaus nimmt die erforderliche Verstärkung erheblich zu, sodass sich gerade Seitenpressen besser für die Aufrechterhaltung der Stabilität und des Lastausgleichs eignen. Diese Pressen sind nicht ideal für schweres Tiefziehen, große Folgeverbundwerkzeuge oder das Schneiden hochfester Materialien mit hoher Kraft, da ungleichmäßige Belastung und Stoßkräfte zu Rahmenverformungen und Werkzeugschäden führen können. Die Auswahl der richtigen Pressenstruktur basierend auf der Anwendung ist für eine zuverlässige Leistung von entscheidender Bedeutung.

Die Auswahl der richtigen Druckmaschine erfordert die Analyse Ihrer spezifischen Produktionsvariablen. High-Mix-Umgebungen erfordern schnelle Umstellungen. In Low-Mix-Umgebungen steht die langfristige Stabilität im Vordergrund. Sie müssen die Komplexität Ihres Teils mit den Maschinenfunktionen abgleichen. Die folgende Matrix stellt die betrieblichen Realitäten beider Architekturen gegenüber und dient als Leitfaden für Ihre Beschaffungsstrategie.
Betriebsmetrik | C-Rahmenpresse | H-Rahmen-Presse (gerade Seite). |
|---|---|---|
Produktionsmix | Hoher Mix, häufige Umstellungen | Geringe Mischung, dedizierte Produktionsläufe |
Komplexität der Werkzeuge | Single-Hit- oder Short-Progressive-Matrizen | Lange, komplexe Folgeverbundwerkzeuge |
Ladezugriff | Dreiseitig, gut zugänglich | Eingeschränkt durch vordere/hintere Säulen |
Ablenkungsprofil | Winkelauslenkung (Gieren) unter Last | Symmetrische vertikale Ablenkung |
Fußabdruck | Kompakt, platzsparend | Groß, erfordert viel Stellfläche |
Die Ermüdung des Bedieners variiert erheblich zwischen diesen Konstruktionen. Die geschlossene Bauweise von H-Rahmen stellt Beladungsherausforderungen dar. Bediener müssen durch schmale Fenster greifen, um Schrott wegzuräumen oder Material anzupassen. Das Einrichten schwerer Matrizen erfordert spezielle Ausrüstung und sorgfältiges Manövrieren. Vergleichen Sie dies mit der offenen Zugänglichkeit von C-Rahmen. Die offene Vorderseite reduziert die körperliche Belastung bei manuellen Arbeiten und beschleunigt jede Interaktion mit dem Werkzeug.
Wir müssen die physische Haltbarkeit der Maschinenarchitekturen gegenüberstellen. Die Offenspaltmaschine bietet eine hohe Haltbarkeit für entsprechende Aufgaben. Eine falsche Anwendung führt jedoch zu erheblichen langfristigen Wartungsanforderungen für die Werkzeuge. Wenn Sie die Maschine ständig an ihre Durchbiegungsgrenzen bringen, leiden Ihre Matrizen darunter. Der Rahmen selbst übersteht zwar die Belastung, Ihr Werkzeug wird jedoch schnell verschleißen und muss ständig geschärft und ausgetauscht werden.
H-Rahmen-Pressen bieten einen weitaus besseren Werkzeugschutz. Ihr symmetrisches Design gewährleistet eine hervorragende Präzisionserhaltung über Millionen von Zyklen. Der Schlitten bleibt auch bei starkem Durchschlagsstoß perfekt parallel zum Bett. Dadurch werden empfindliche Schläge geschont und die Schärfintervalle deutlich verlängert. Diese Präzision erfordert jedoch eine größere Stellfläche und längere Umrüstzeiten. Sie tauschen Agilität gegen absolute Dimensionsstabilität.
Ingenieure empfehlen dringend die „20 %-Regel“ für die Pressendimensionierung. Sie sollten eine Maschine mit einer Tonnagekapazität angeben, die 20–30 % über Ihrem berechneten Bedarf liegt. Diese Pufferung minimiert die Auswirkungen der Winkelabweichung. Bei einem 80-Tonnen-Auftrag auf einer 100-Tonnen-Presse bleibt der Rahmen in seiner starren Zone. Diese standardmäßige technische Praxis schützt sowohl die Maschine als auch die Werkzeuge.
Dimensionieren Sie eine Open-Gap-Presse niemals genau auf Ihren Spitzentonnagebedarf. Mechanische Pressen liefern ihre Nennkraft nur in einem bestimmten Abstand über BDC, normalerweise 1/8 Zoll oder 1/4 Zoll. Wenn Sie das Material weiter oben im Schlag treffen, steht Ihnen deutlich weniger Schlagkraft zur Verfügung. Der ständige Betrieb mit 100 % Kapazität maximiert das Gieren des Rahmens. Diese Vorgehensweise garantiert einen vorzeitigen Verschleiß der Leisten und Lager. Die Tonnagepufferung fungiert als betriebliches Sicherheitsnetz. Es gewährleistet eine gleichbleibende Teilequalität über lange Produktionsläufe hinweg.
Werkzeugingenieure müssen ihre Entwürfe an diese spezifische Architektur anpassen. Sie können sich nicht darauf verlassen, dass der Pressschlitten das Werkzeug führt. Sie müssen hochbelastbare geführte Matrizensätze verwenden. Integrieren Sie robuste Vier-Pfosten-Matrizenschuhe mit übergroßen Führungsstiften und Kugellagerbuchsen. Diese Komponenten absorbieren das inhärente Gieren der Presse. Sie zwingen den Stempel und die Matrize dazu, trotz der Durchbiegung des Rahmens ausgerichtet zu bleiben.
Zentrieren Sie die schwersten Schnittlasten direkt unter der Mittellinie des Schlittens. Vermeiden Sie es, Stationen mit hoher Tonnage in der Nähe der Vorderkante der Matrize zu platzieren, da dies das Biegemoment erhöht. Wenn Sie Arbeiten mit starkem Seitenschub ausführen, wie z. B. Nockenlochstechen oder Tiefformen, müssen Sie Fersenblöcke installieren. Die Fersenblöcke greifen ein, bevor der Stempel auf das Material trifft, absorbieren die seitlichen Kräfte und schützen die Führungsstifte vor dem Abbrechen. Durch die richtige Werkzeugkonstruktion werden die strukturellen Nachteile des offenen Rahmens neutralisiert.
Einige Hersteller bieten strukturelle Verbesserungen für Open-Gap-Modelle an. Temporäre Zugstangen können die Vorderseite der Rutsche mit dem Bett verbinden. Diese vorderen Stützen erhöhen vorübergehend die Gesamtsteifigkeit. Sie werden für bestimmte Produktionsläufe mit höheren Toleranzen festgeschraubt. Sie verwandeln die Maschine effektiv in einen Hybrid mit geschlossenem Rahmen und verhindern so den Clamshell-Effekt.
Diese Nachrüstungen verringern die Zugänglichkeit während der Installation. Sie können die Matrizen nicht mehr von vorne einschieben. Allerdings reduzieren sie die Winkelauslenkung drastisch. Sie entfernen sie, wenn Sie zu den Standard-Blanking-Vorgängen zurückkehren. Dieser modulare Ansatz erweitert den Einsatzbereich der Maschine. Es bietet eine flexible Lösung für Anlagen mit stark schwankenden Teiletoleranzen.
Strenge vorbeugende Wartungsroutinen gewährleisten eine lange Lebensdauer der Maschine. Wartungsteams müssen sich stark auf die Anpassung des Keilfreiraums konzentrieren. Ziehen Sie vierteljährlich die Fühlerlehren über die Leisten. Sie möchten das vom Hersteller angegebene Laufspiel einhalten, normalerweise etwa 0,0015 bis 0,002 Zoll. Durch lose Leisten kann der Schlitten beim Durchschnappen seitlich ausschlagen, was das natürliche Gieren des Rahmens verstärkt. Enge Leisten sorgen dafür, dass der Schlitten während des Abwärtshubs parallel bleibt.
Regelmäßige Kontrollen der Schlittenparallelität bleiben weiterhin Pflicht. Befestigen Sie eine Messuhr mit Magnetfuß an der Stützplatte und schwenken Sie die Unterseite des Schlittens auf den UT. Wenn der Schlitten von vorne nach hinten um mehr als 0,002 Zoll pro Fuß nicht mehr parallel ist, müssen Sie das Werkzeug unterlegen oder die Leisten abkratzen. Überwachen Sie die Spannungspunkte des Rahmens auf Mikrorisse. Überprüfen Sie den Radius des hinteren Rahmens, wo sich die Spannung konzentriert. Proaktive Wartung verhindert katastrophale mechanische Ausfälle und sorgt für die Aufrechterhaltung der Produktionsgenauigkeit.
Bevor Sie eine Bestellung für Ihre nächste Stanzpresse aufgeben, führen Sie die folgenden technischen Schritte aus, um sicherzustellen, dass die Ausrüstung Ihrer Produktionsrealität entspricht:
Berechnen Sie die genauen außermittigen Belastungsanforderungen und den umgekehrten Tonnagestoß für alle aktiven Werkzeuge, die für die neue Maschine geplant sind.
Wenden Sie sich an Ihre Werkzeugabteilung, um die maximal zulässige Winkelabweichung basierend auf den engsten Drucktoleranzen Ihrer Teile zu ermitteln.
Fordern Sie beim Pressenhersteller Daten zur Finite-Elemente-Analyse (FEA) an, um zu überprüfen, wie sich das spezifische Rahmengussstück unter Ihren berechneten Spitzenlasten verhält.
Überprüfen Sie Ihren aktuellen Werkzeugbestand, um sicherzustellen, dass alle Werkzeuge robuste Führungsstifte und Fersenblöcke verwenden, die in der Lage sind, das inhärente Gieren des Rahmens zu neutralisieren.
A: Der Standardbereich liegt typischerweise zwischen 10 und 250 Tonnen. Hersteller bauen sie selten größer, da die enorme Rahmendicke, die erforderlich ist, um Durchbiegung zu verhindern, unpraktisch wird. Bei Anforderungen über 300 Tonnen greift die Branche auf H-Rahmenkonstruktionen um, um die erforderliche strukturelle Integrität und symmetrische Kraftverteilung aufrechtzuerhalten.
A: Kurze Folgeverbundmatrizen funktionieren auf diesen Maschinen gut. Bei langen Folgeverbundwerkzeugen kommt es jedoch zu einer starken außermittigen Belastung. Während sich das Material durch mehrere Stationen bewegt, verstärkt die ungleichmäßige Kraftverteilung die Durchbiegung des Rahmens. Dies führt zu schnellem Werkzeugverschleiß und Toleranzproblemen an den Außenkanten der Matrize.
A: Nein, die Durchbiegung kann aufgrund der Physik des freitragenden Designs nicht vollständig vermieden werden. Sie können die Auswirkungen jedoch wirksam abmildern. Die richtige Pressendimensionierung, eine sorgfältige Wartung der Führungsleisten und die obligatorische Verwendung von hochbelastbaren geführten Matrizensätzen stellen sicher, dass die Werkzeuge trotz der natürlichen Gierung des Rahmens ausgerichtet bleiben.
A: Ja, sie bieten eine außergewöhnlich hohe Kompatibilität mit der Automatisierung. Die offene Vorderseite und der freie seitliche Zugang machen das Be- und Entladen per Roboter äußerst effizient. Roboterarme können frei manövrieren, ohne die einschränkenden vorderen Säulen zu umgehen, die bei geschlossenen Rahmenkonstruktionen zu finden sind, was die Zellintegration vereinfacht.
A: Ja, das ist einer der Hauptvorteile. Durch das offene Spaltdesign können übergroße oder ungewöhnlich geformte Materialien an den Seiten der Presse herausragen. Diese seitliche Offenheit bietet eine hervorragende Vielseitigkeit für die kundenspezifische Fertigung und ermöglicht die problemlose Verarbeitung langer Profile oder breiter Platten.
A: Eine mechanische Presse nutzt ein Schwungrad und eine Kupplung, um einen schnellen, kraftvollen Hub zu liefern, ideal für das Hochgeschwindigkeitsschneiden. Eine hydraulische Presse verwendet Flüssigkeitszylinder, um über den gesamten Hub eine einstellbare Kraft und kontrollierte Verweilzeiten zu liefern, wodurch sie sich besser für Tiefziehen und präzises Formen innerhalb der Open-Gap-Architektur eignet.


