
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Das Stanzen großer Metallplatten stellt in der Produktion eine schwierige Wahl dar. Entweder Sie betreiben die Linie schnell und zerstören Ihre Teile, oder Sie lassen sie langsam laufen und verringern Ihren Durchsatz. Herkömmliche Kurbel- und Exzenterpressen schlagen mit hoher Geschwindigkeit hart auf den Rohling ein. Dieser aggressive Aufprall zerreißt hochfesten Stahl, zerknittert Aluminium und zerstört die Werkzeugbeschichtungen. Wenn Sie den Stößel verlangsamen, um das Werkzeug zu schonen und einen guten Zug zu erzielen, sinken Ihre Hübe pro Minute unter das profitable Niveau.
Die Acht-Link-Bewegungspresse behebt diesen mechanischen Engpass. Es verändert die Schlittenkinematik komplett. Das Gestänge verlangsamt den Stößel unmittelbar vor dem Auftreffen auf das Metall und gibt dem Material Zeit, zu fließen und sich zu dehnen, ohne zu brechen. Sobald der Zug beendet ist, rast der Stößel mit hoher Geschwindigkeit zurück in den oberen Totpunkt. Sie erhalten die langsame Ziehgeschwindigkeit, die Sie für die Qualität benötigen, sowie die schnelle Zykluszeit, die Sie für das Volumen benötigen.
Kinematische Steuerung: Eight-Link Motion verändert die Gleitgeschwindigkeitskurve und sorgt so für eine bis zu 40 %ige Verbesserung der Metallflusskontrolle, ohne Einbußen bei den Gesamthüben pro Minute (SPM).
Qualitätssicherung: Eine verringerte Aufprallgeschwindigkeit verringert direkt Rückfederung, Rissbildung und Oberflächenbeschädigungen bei großen, komplexen Plattengeometrien, was sowohl tiefe als auch flache Züge begünstigt.
Langlebigkeit der Werkzeuge: Niedrigere Eingriffsgeschwindigkeiten reduzieren Stöße und Vibrationen erheblich, verlängern die Lebensdauer der Matrizen und senken die Wartungskosten der Werkzeuge.
Strategische Passform: Die Technologie erfordert zwar eine höhere Anfangsinvestition als herkömmliche mechanische Pressen, bietet aber einen überlegenen ROI bei Großserien-, Tiefzieh- und Folgestanzanwendungen, bei denen die Ausschussreduzierung von entscheidender Bedeutung ist.
Inhaltsverzeichnis
Eine Achtgelenk-Bewegungspresse verwendet ein spezielles Verbindungssystem zur Steuerung der Schlittenbewegung. Im Gegensatz zu herkömmlichen Kurbelpressen kann der Stößel beim Formen verlangsamt und beim Rückhub beschleunigt werden.
Diese Bewegungssteuerung gibt dem Material mehr Zeit, sich zu dehnen und zu fließen, wodurch Risse reduziert und die Qualität der Teile verbessert wird, während gleichzeitig eine hohe Produktionsgeschwindigkeit aufrechterhalten wird.
Herkömmliche Pressen verwenden ein festes Bewegungsmuster. Die Schlittengeschwindigkeit ändert sich mit der Kurbeldrehung, was es schwierig macht, die Umformgeschwindigkeit zu reduzieren, ohne die Produktionsleistung zu verringern.
Ein Acht-Link-System verändert diesen Prozess durch eine mechanische Verbindungsstruktur. Es verlangsamt den Schlitten, wenn die Matrize das Material berührt, was eine sanftere Formung ermöglicht und die Auswirkungen auf hochfeste Materialien verringert.
Nach dem Formen kehrt der Schlitten schnell zurück, um die Produktionseffizienz aufrechtzuerhalten.
Hauptvorteile:
Bessere Kontrolle des Metallflusses
Reduziertes Reißen und Verformen
Höhere Produktionseffizienz
Beispielsweise kann eine Link-Motion-Presse mit den gleichen 20 U/min wie eine Standardpresse laufen und gleichzeitig eine langsamere Formgeschwindigkeit bieten, ähnlich wie eine Maschine mit niedrigerer Geschwindigkeit.

Durch den schnelleren Rückhub entstehen höhere Beschleunigungskräfte. Daher müssen die Druckmaschinenstruktur und das Automatisierungssystem für die Bewältigung dieser Änderungen ausgelegt sein.
Link-Motion-Pressen erfordern eine ordnungsgemäße Koordination mit:
Progressive Matrizen
Transfersysteme
Automatische Futterautomaten
Gesenkschutzsensoren
Der schnellere Aufwärtshub erfordert genaue Timing-Anpassungen. Eine ordnungsgemäße Synchronisierung verhindert Übertragungskollisionen und sorgt für eine stabile Produktion.
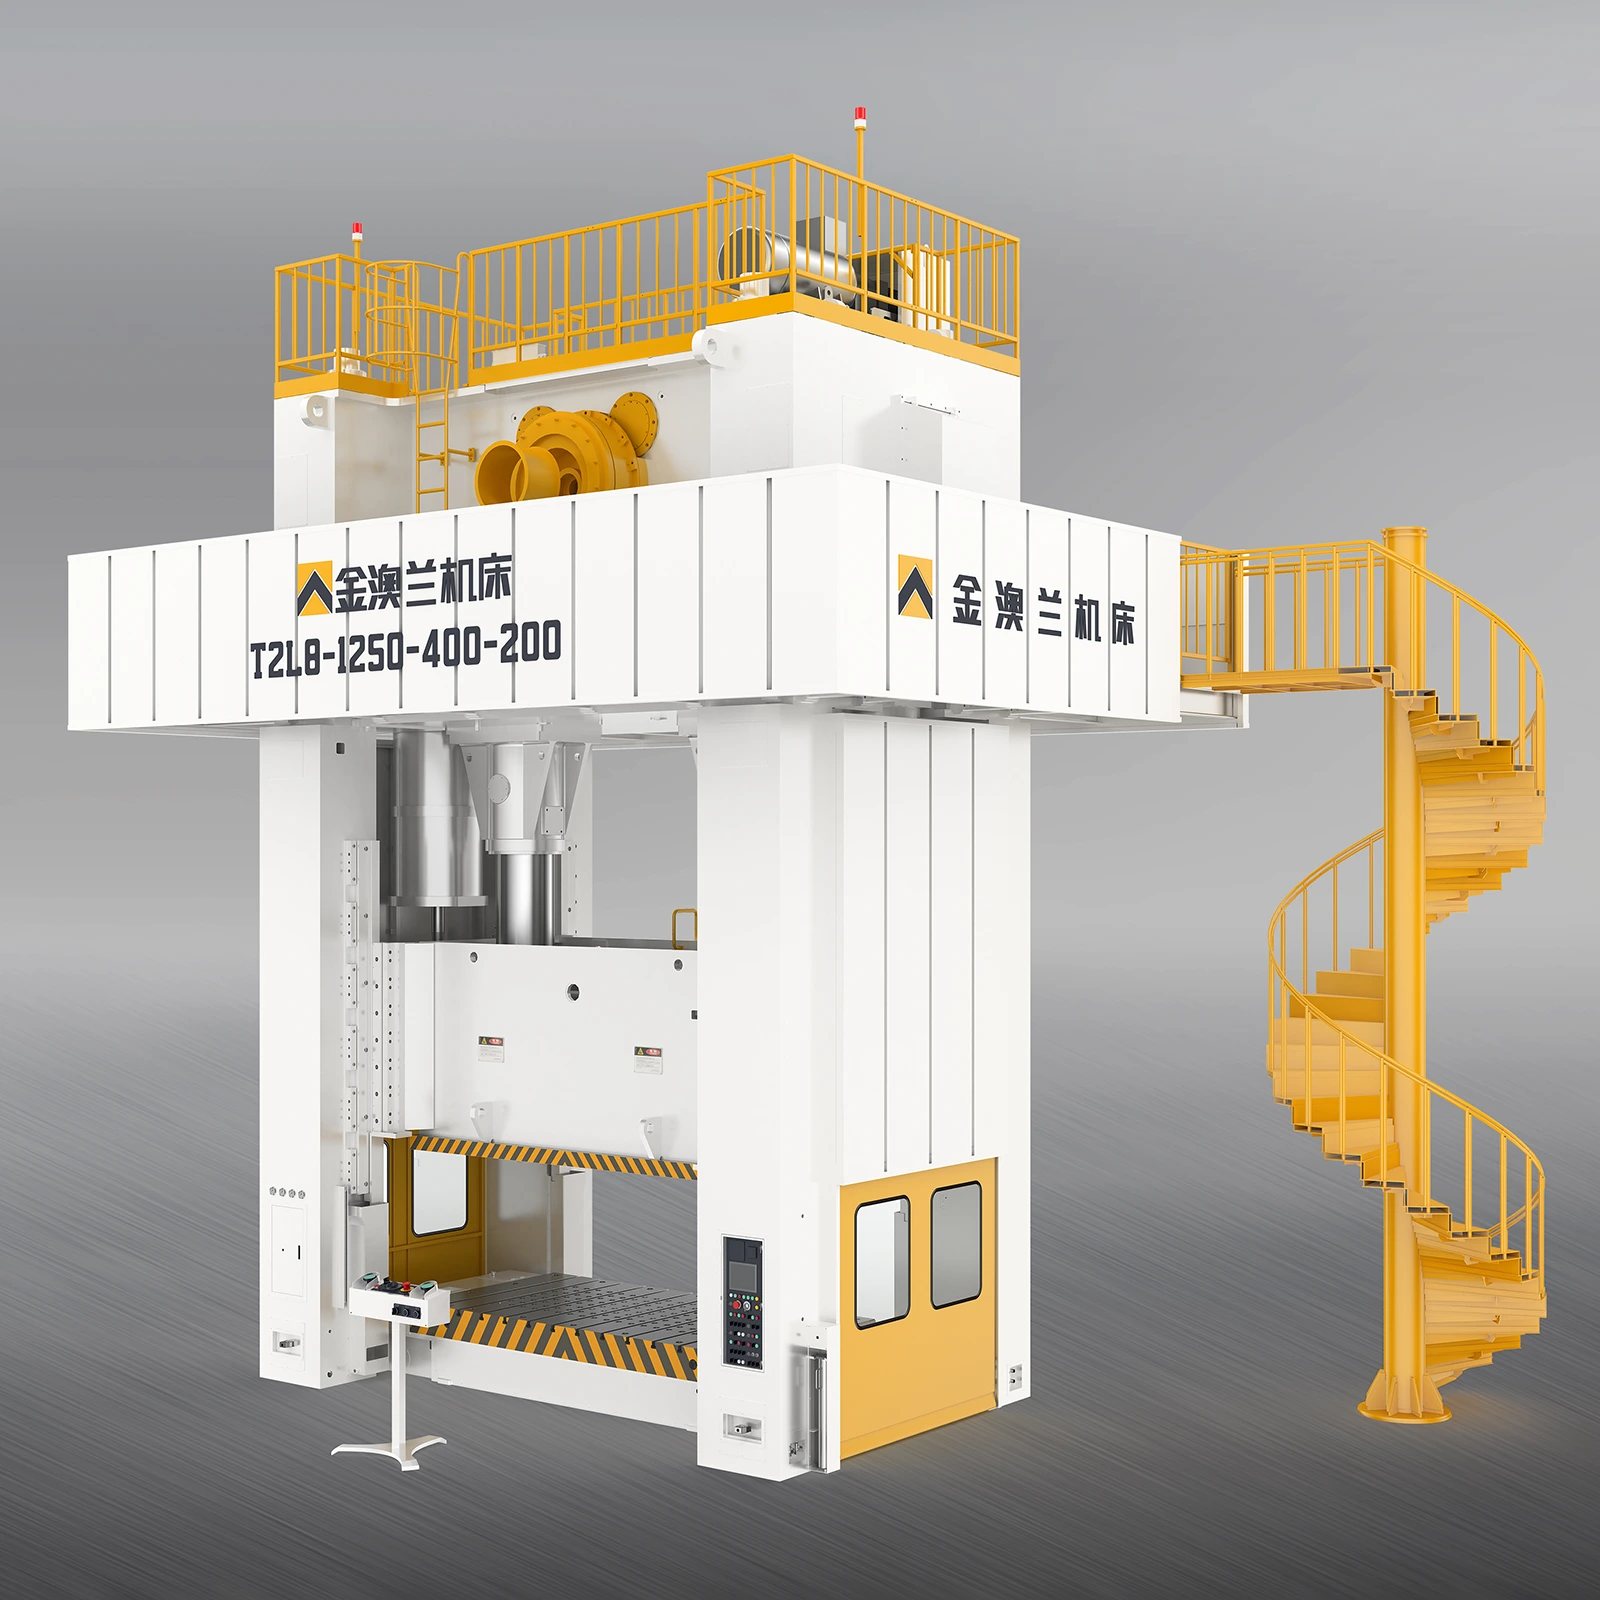
Die Acht-Link-Bewegungstechnologie verbessert die Prägequalität durch Steuerung der Schlittengeschwindigkeit während des Formprozesses. Der langsamere Formhub sorgt für einen reibungslosen Materialfluss, reduziert Fehler und verbessert die Oberflächenqualität.
Große Platten wie Automobilteile und Gerätegehäuse erfordern einen gleichmäßigen Materialfluss beim Formen.
Achtgelenkige Pressen verlangsamen den Schlitten, wenn der Stempel das Material berührt. Dies gibt dem Metall mehr Zeit zum Dehnen und reduziert Probleme wie:
Materialverdünnung
Reißend
Ungleichmäßige Formgebung
Dieser Vorteil ist besonders wichtig für hochfeste Stahl- und Aluminiumwerkstoffe, die kontrolliertere Umformbedingungen erfordern.
Die kontrollierte Bewegung verbessert auch flache Ziehanwendungen, indem sie eine bessere Materialverteilung und genauere Endformen gewährleistet.
Hochfeste Materialien kehren nach dem Umformen oft teilweise in ihre ursprüngliche Form zurück, was zu Rückfederungsproblemen führt.
Durch die kontrollierte Formgeschwindigkeit einer Presse mit acht Gliedern wird die Kraft gleichmäßiger aufgebracht. Dies hilft, Folgendes zu reduzieren:
Rückfederung
Falten
Risse
Maßfehler
Durch die Aufrechterhaltung eines stabilen Drucks während der Formungsphase können Hersteller präzisere Teile mit weniger Anpassungen an den Werkzeugen herstellen.
Große Außenpaneele erfordern glatte Oberflächen und präzise Details. Eine hohe Aufprallgeschwindigkeit kann zu Oberflächenspuren, Reibungsschäden und Matrizenverschleiß führen.
Die Bewegung mit acht Gliedern reduziert den Aufprall bei Materialkontakt und trägt so zu Folgendem bei:
Stumpfoberflächen schützen
Reduzieren Sie Oberflächenfehler
Verbessern Sie die Qualität des Erscheinungsbilds
Die längere Formzeit am unteren Ende des Strichs verbessert auch die Präge- und Prägeleistung und ermöglicht schärfere Details und genauere Merkmale ohne zusätzliche Hilfsmittel
Der Werkzeugverschleiß stellt beim Stanzen großer Platten einen enormen Betriebsaufwand dar. Standardpressen erzeugen beim Stanzen oder Schneiden hochfester Materialien einen starken Durchschlagstoß. Diese umgekehrte Tonnage sendet zerstörerische Vibrationen durch die Matrize, das Pressenbett und die Krone. Durch die veränderte Kinematik des Gelenktriebs wird der Materialeingriff gemildert, wodurch dieser Stoß deutlich gedämpft wird.
Niedrigere Aufprallgeschwindigkeiten führen direkt zu einer Verringerung der Stempelabsplitterung und des Matrizenverschleißes. Die Schneidkanten des Werkzeugs schlagen nicht in das Material ein; Sie durchschneiden es mit kontrollierter Kraft. Dieser sanftere Eingriff verlängert die Intervalle zwischen der routinemäßigen Wartung der Matrize. Werkzeugtechniker verbringen weniger Zeit damit, Stempel zu schärfen, gebrochene Federn auszutauschen und abgenutzte Matrizenabschnitte zu reparieren. Über Millionen von Zyklen hinweg bewahrt die Reduzierung von Stößen und Vibrationen die strukturelle Integrität komplexer Folgeverbundwerkzeuge und schwerer Gusseisen-Werkzeugschuhe.
Die Ausschussreduzierung dient als primärer Kostendeckungsmechanismus in der Stanzerei. Um die Gesamtproduktionskosten zu senken und gleichzeitig die Qualität aufrechtzuerhalten, muss die Materialausbeute maximiert werden. Da die langsamere Formgeschwindigkeit ein Reißen und Spalten verhindert, produzieren die Bediener weniger Ausschussplatten. Dieser sofortige Rückgang der Ausschussraten verbessert direkt die Rentabilität jedes Produktionslaufs.
Dank des verbesserten Metallflusses können Werkzeugkonstrukteure eine engere Verschachtelung der Rohlinge realisieren. Wenn die Presse den Metallfluss effektiv steuert, benötigt der Prozess weniger überschüssiges Bindemittelmaterial, um das Blech an Ort und Stelle zu halten. Ingenieure können die Gesamtgröße des Startrohlings reduzieren. Das Abtragen von nur wenigen Millimetern Breite von einer kontinuierlichen Rolle aus Aluminium oder hochfestem Hochleistungsstahl führt zu massiven Rohstoffeinsparungen im Laufe eines jährlichen Produktionsplans. Sie kaufen weniger Spulengewicht ein, um genau die gleiche Anzahl guter Teile zu produzieren.
Die Integration dieser Technologie in progressive Stanzlinien mit mittlerem bis hohem Volumen erfordert eine sorgfältige Planung, führt jedoch zu hoher Effizienz. Folgeverbundwerkzeuge führen mehrere Vorgänge nacheinander durch, während das Metallband die Presse durchläuft. Der veränderte Hubzeitpunkt bietet hier einen deutlichen Vorteil. Der schnelle Aufwärtshub und der langsamere Abwärtshub verändern das traditionelle Vorschubfenster.
Bei ordnungsgemäßer Synchronisierung bietet dieses geänderte Timing ein größeres, stabileres Fenster für die Teileübertragung. Der Metallstreifen hat mehr Zeit, vorzudringen und sich in den Führungsstiften festzusetzen, bevor der Stempel einrastet. Diese Stabilität verringert das Risiko von Fehlzuführungen, einer Verlängerung der Pilotbohrung und daraus resultierenden Produktionsstopps. Bediener erzielen einen höheren effektiven Durchsatz, da die Linie kontinuierlich läuft, ohne dass Sensorfehler durch unregelmäßige Materialzuführung oder kurze Zuführungen verursacht werden.
Standard-Kurbel- und Exzenterpressen dominieren aufgrund ihrer mechanischen Einfachheit die Branche. Sie nutzen eine einfache Umwandlung von rotatorischer in lineare Bewegung. Diese Einfachheit macht sie äußerst zuverlässig und relativ kostengünstig herzustellen. Ihre feste harmonische Bewegungskurve zwingt den Schlitten jedoch dazu, bei hohen Taktraten mit hoher Geschwindigkeit auf das Material zu treffen.
Link-Pressen führen eine modifizierte Kurve ein. Der Kompromiss ist klar. Standardpressen bieten geringere Vorlaufkosten und einfachere Wartungsanforderungen. Sie erreichen jedoch nicht die Teilequalität, die Metallflussfähigkeiten und die Werkzeuglebensdauermetriken von Verbindungsbewegungssystemen in komplexen Ziehungen. Beim Stanzen von tiefen, großen Platten übersteigt der bei einer herkömmlichen Kurbelpresse anfallende Ausschuss schnell die anfänglichen Kosteneinsparungen. Am Ende zahlen Sie für die billigere Presse durch Ausschussteile und defekte Werkzeuge.
Servopressen stehen für höchste kinematische Flexibilität. Servomotoren mit hohem Drehmoment ermöglichen es dem Bediener, unbegrenzte Hubprofile zu programmieren und den Stößel an jedem Punkt anzuhalten, umzukehren oder zu verlangsamen. Sie können einen Pendelhub so programmieren, dass er an flachen Stellen extrem schnell fährt. Diese Flexibilität geht jedoch mit einem enormen Kapitalaufschlag, einer komplexen elektronischen Architektur und einem hohen Energiebedarf einher.
Eine mechanische Presse mit acht Gliedern bietet einen äußerst effektiven Mittelweg. Sie liefert das spezifische, modifizierte Hubprofil, das für das Tiefziehen und einen verbesserten Metallfluss erforderlich ist, jedoch zu deutlich geringeren Investitionskosten als eine Servopresse. Es basiert auf robuster, traditioneller mechanischer Zuverlässigkeit und Schwungradenergie und nicht auf komplexen Servoantrieben und Kondensatorbänken. Für Einrichtungen, die dedizierte, hochvolumige Folgeverbundwerkzeuge betreiben, bei denen sich das Hubprofil nicht täglich ändern muss, bietet der mechanische Verbindungsantrieb eine überlegene Kapitalrendite.
Besonderheit | Standard-Kurbelpresse | Achtgliedrige Bewegungspresse | Servopresse |
|---|---|---|---|
Schlittenkinematik | Feste harmonische Bewegung | Mechanisch modifiziert (langsamer Zug, schneller Rücklauf) | Stufenlos programmierbare Profile |
Aufprallgeschwindigkeit | Hohe Produktionsgeschwindigkeiten | Deutlich reduziert | Variabel / Vollständig kontrolliert |
Auswirkungen auf die Werkzeuglebensdauer | Standardverschleiß und Stoß | Aufgrund geringer Erschütterung verlängert | Aufgrund geringer Erschütterung verlängert |
Wartungskomplexität | Niedrig | Mittel (mehr Verbindungen/Stifte) | Hoch (komplexe Elektronik/Kühlung) |
Energiespeicher | Mechanisches Schwungrad | Mechanisches Schwungrad | Kondensatorbänke / Direktantrieb |
A: Der Hauptvorteil ist die veränderte Gleitgeschwindigkeitskurve. Die mechanische Verbindung verlangsamt den Stempel während der Arbeitsumformphase und ermöglicht so den Metallfluss ohne zu reißen. Beim Rückhub beschleunigt es dann schnell. Dies definiert Produktivität und Präzision neu, indem die Umformgeschwindigkeit von der Gesamtzykluszeit entkoppelt wird.
A: Es erhöht die für den Metallfluss verfügbare Zeit während der kritischen Umformphase um bis zu 40 %. Durch diesen anhaltenden Druck kann sich das Material gleichmäßig über die Matrizengeometrie ausdehnen. Es verhindert örtliches Ausdünnen und Reißen in tiefen Zügen und beseitigt loses Metall oder Faltenbildung in flachen, komplexen Zügen.
A: Nein. Während der Arbeitshub deutlich langsamer ist, um das Material und die Werkzeuge zu schonen, gleicht die Presse dies durch einen viel schnelleren Rückhub aus. Dieser schnelle Aufwärtshub stellt sicher, dass die Maschine die Gesamthübe pro Minute (SPM) im Vergleich zu Standardpressen beibehält oder sogar erhöht.
A: Es verringert die Aufprallgeschwindigkeit, wenn die Matrize mit dem Material in Kontakt kommt. Durch diesen weicheren Eingriff werden Aufprallstöße, zerstörerische Vibrationen und Durchbruchkräfte drastisch reduziert. Durch die Minimierung dieser heftigen kinetischen Übertragungen verhindert die Presse das Abplatzen des Stempels, reduziert Abrieb und verlängert die Intervalle zwischen der routinemäßigen Wartung der Matrize.
A: Ja, bestehende Folgeverbundwerkzeuge sind physikalisch kompatibel. Allerdings müssen die Bediener die Zufuhr- und Transferzeiten anpassen. Durch die veränderte Schlittenkinematik ergibt sich ein anderes Arbeitsfenster. Der schnellere Aufwärtshub erzeugt höhere Hubkräfte, was eine Neukalibrierung der Transferautomatisierung und der Sensoren erfordert, um sie an das neue Bewegungsprofil anzupassen.
A: Der Hauptnachteil ist die mechanische Komplexität. Das System nutzt im Vergleich zu einer einfachen Kurbelpresse eine größere Anzahl mechanischer Verbindungen, Verbindungsstifte und Bronzebuchsen. Diese zusätzlichen beweglichen Teile erfordern strenge, automatisierte Schmiersysteme und eine strenge Überwachung, um Verschleiß zu verhindern und die Gleitpräzision aufrechtzuerhalten.
A: Der schnellere Aufwärtshub erzeugt deutlich höhere Hubkräfte und Trägheit. Der Schlitten räumt den Matrizenraum viel schneller frei als eine Standardpresse. Dies erfordert eine hochsynchronisierte und schnelle Übertragungsautomatisierung. Herkömmliche mechanische Zuführungen können möglicherweise nicht mithalten, sodass häufig ein Upgrade auf servoangetriebene Hochgeschwindigkeitszuführungsgeräte erforderlich ist.


