
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Bei der Auswahl der richtigen Pressenarchitektur muss die erforderliche Tonnage mit der betrieblichen Flexibilität in Einklang gebracht werden. Übermäßiges Engineering verschwendet Stellfläche, während unzureichende Spezifikationen zu Rahmenverformungen und Werkzeugschäden führen. Betriebsleiter und Produktionsingenieure haben oft Schwierigkeiten, den genauen Schwellenwert zu bestimmen, ab dem eine Offenspaltpresse zu einer Belastung und nicht zu einem Vermögenswert wird. Mit diesem Dilemma konfrontiert man sich ständig, wenn man die Vielseitigkeit in der Werkstatt mit der Steifigkeit bei großen Stückzahlen vergleicht. Wir haben diesen Leitfaden erstellt, um einen technischen Bewertungsrahmen bereitzustellen. Es hilft Ihnen herauszufinden, wann eine Gap-Frame-Maschine die optimale Lösung für Ihre Werkstatt ist. Wir analysieren mechanische Einschränkungen, ideale Anwendungsfälle und die Gesamtbetriebseffizienz. Sie erfahren, wie Sie die Anforderungen an die Matrizen an die Fähigkeiten des Rahmens anpassen und so kostspielige Fehlausrichtungen vermeiden. Dadurch wird sichergestellt, dass Ihr Ausrüstungsauswahlprozess auf harten Daten und nicht auf Vermutungen beruht.
Optimale Anwendungsfälle: C-Rahmen-Pressen eignen sich hervorragend für Vorgänge, die einen dreiseitigen Zugang, häufige Werkzeugwechsel und kleine bis mittlere Produktionsläufe erfordern.
Strukturelle Einschränkungen: Das Design mit offenem Spalt ist von Natur aus anfällig für Winkelabweichungen (Klauen) bei nahezu maximaler Belastung, wodurch es für stark unausgeglichene oder progressive Formen mit extremer Tonnage ungeeignet ist.
Effizienz bei Stellfläche und Bettgröße: Sie bieten eine deutlich geringere Stellfläche und sind für kleinere Bettgrößen im Vergleich zu Pressen mit geradem Seitenrahmen (H-Rahmen) optimiert, ideal für kompakte Arbeitsbereiche und Zellenfertigungslayouts.
Optimaler Anwendungsbereich: Am effektivsten für allgemeine Metallverarbeitungs-, Stanz-, Stanz-, Biege- und Nietvorgänge, die im Allgemeinen unter der 250-Tonnen-Kapazitätsschwelle liegen.
Inhaltsverzeichnis
Das Design mit offenem Spalt bietet eine hervorragende Zugänglichkeit für Werkzeuge und Bedienung, weist jedoch eine geringere Steifigkeit als Pressen mit geschlossenem Rahmen auf. Da die Vorderseite des Rahmens nicht abgestützt ist, können schwere Lasten zu einer Durchbiegung des Rahmens führen und die Ausrichtung von Stößel und Ladefläche beeinträchtigen. Größere Bettgrößen verstärken diesen Effekt, daher werden Spaltrahmenpressen hauptsächlich für kleinere Komponenten und leichtere Stanzanwendungen verwendet, bei denen die Last nahe der Rahmenmitte bleibt.
Standard-Spaltrahmenpressen arbeiten in der Regel zwischen 10 und 250 Tonnen. Das Überschreiten dieses Bereichs erhöht die Belastung des Rahmens und kann zu Lücken führen, die sich auf die Ausrichtung zwischen Stößel und Polster auswirken. Diese Fehlausrichtung kann zu ungleichmäßigem Matrizenverschleiß, beschädigten Werkzeugen und verringerter Teilegenauigkeit führen. Verstärkte Modelle mit hoher Tonnage können größere Lasten bewältigen, erfordern jedoch größere Rahmen und verringern die platzsparenden Vorteile des Open-Gap-Designs.
Die Geschwindigkeits- und Hubeigenschaften dieser Architektur machen sie ideal für das Stanzen und Schneiden in einer Station. Bediener können Material aus mehreren Winkeln schnell zuführen. Der Stößel taktet schnell und erledigt schnelle Schneidaufgaben in kürzester Zeit. Blanking-Vorgänge erzeugen einen erheblichen Durchschlagsstoß. Wenn der Stempel das Material durchbricht, wird die im Pressenrahmen gespeicherte Energie sofort freigesetzt. Der Rahmen mit offenem Spalt absorbiert diese umgekehrte Tonnage anders als eine Presse mit gerader Seite und erfordert häufig spezielle Stoßdämpfer, wenn die Maschine nahezu die maximale Kapazität erreicht.
Die offene Architektur bietet enorme Vorteile bei der Schussentfernung. Abfallmaterial fällt leicht ab oder kann über speziell angefertigte Rutschen nach hinten oder an den Seiten herausgeleitet werden. Dadurch wird verhindert, dass sich Schrott ansammelt und die Matrize blockiert oder das Werkstück beschädigt. Eine effiziente Abfallbeseitigung führt direkt zu einer höheren Betriebszeit und weniger Wartungsstopps. Sie müssen keine komplexen internen Abfallabwurfsysteme innerhalb des Matrizenschuhs selbst entwerfen, was Ihre Werkzeugkonstruktion vereinfacht.
Beim Stanzen von Kleinauflagen liegt der Fokus auf schnellem Einrichten und Produktionsflexibilität statt auf maximaler Geschwindigkeit. Das offene Design von Spaltrahmenpressen ermöglicht einen einfachen Werkzeugwechsel und die Integration schneller Werkzeugwechselsysteme, wodurch sie für verschiedene Fertigungsaufgaben in kleinen Serien geeignet sind.
Diese Pressen weisen jedoch bei komplexen Folgeverbundwerkzeugen Einschränkungen auf. Eine ungleichmäßige Belastung mehrerer Stationen kann zu einer Durchbiegung des Schlittens führen, was zu Werkzeugverschleiß und Genauigkeitsproblemen führt. Sie eignen sich besser für einfache progressive Vorgänge, bei denen die Last ausgeglichen bleibt.
Bei Biege- und Umformanwendungen handelt es sich häufig um große oder unregelmäßige Werkstücke. Die offene Bauweise von Spaltrahmenpressen bietet eine bessere Zugänglichkeit für die Handhabung dieser Teile. Da es jedoch häufig zu ungleichmäßiger Belastung kommt, müssen die Werkzeuge sorgfältig positioniert werden, um ein Kräftegleichgewicht aufrechtzuerhalten.
Das Prägen erfordert einen hohen Druck am unteren Ende des Hubs. Da dies zu einer erheblichen Belastung des Rahmens führt, muss der Bediener eine Überlastung der Presse vermeiden. Ein Tonnageüberwachungssystem hilft bei der Kontrolle der Umformkräfte und schützt die Maschine vor dauerhaften Schäden.
Modelle mit geringerer Tonnage werden häufig in der Präzisionsmontage eingesetzt. Das Vernieten, Nieten und Pressen von Lagern erfordert mäßige Kraft und hohe Genauigkeit. Automobil- und Haushaltsgerätefertigungslinien sind bei der Untermontage stark auf diese Maschinen angewiesen. Durch die offene Vorderseite können Bediener oder Roboterarme komplexe Baugruppen sicher und schnell im Werkzeugbereich platzieren. Diese speziellen C-Rahmen-Kraftpressenanwendungen maximieren die Geschwindigkeit und Zugänglichkeit der Maschine und bleiben gleichzeitig deutlich unter den kritischen Durchbiegungsschwellen. Sie können automatisierte Zuführschüsseln und Rundschalttische direkt an der Unterlage montieren und so eine kompakte, in sich geschlossene Montagezelle schaffen.
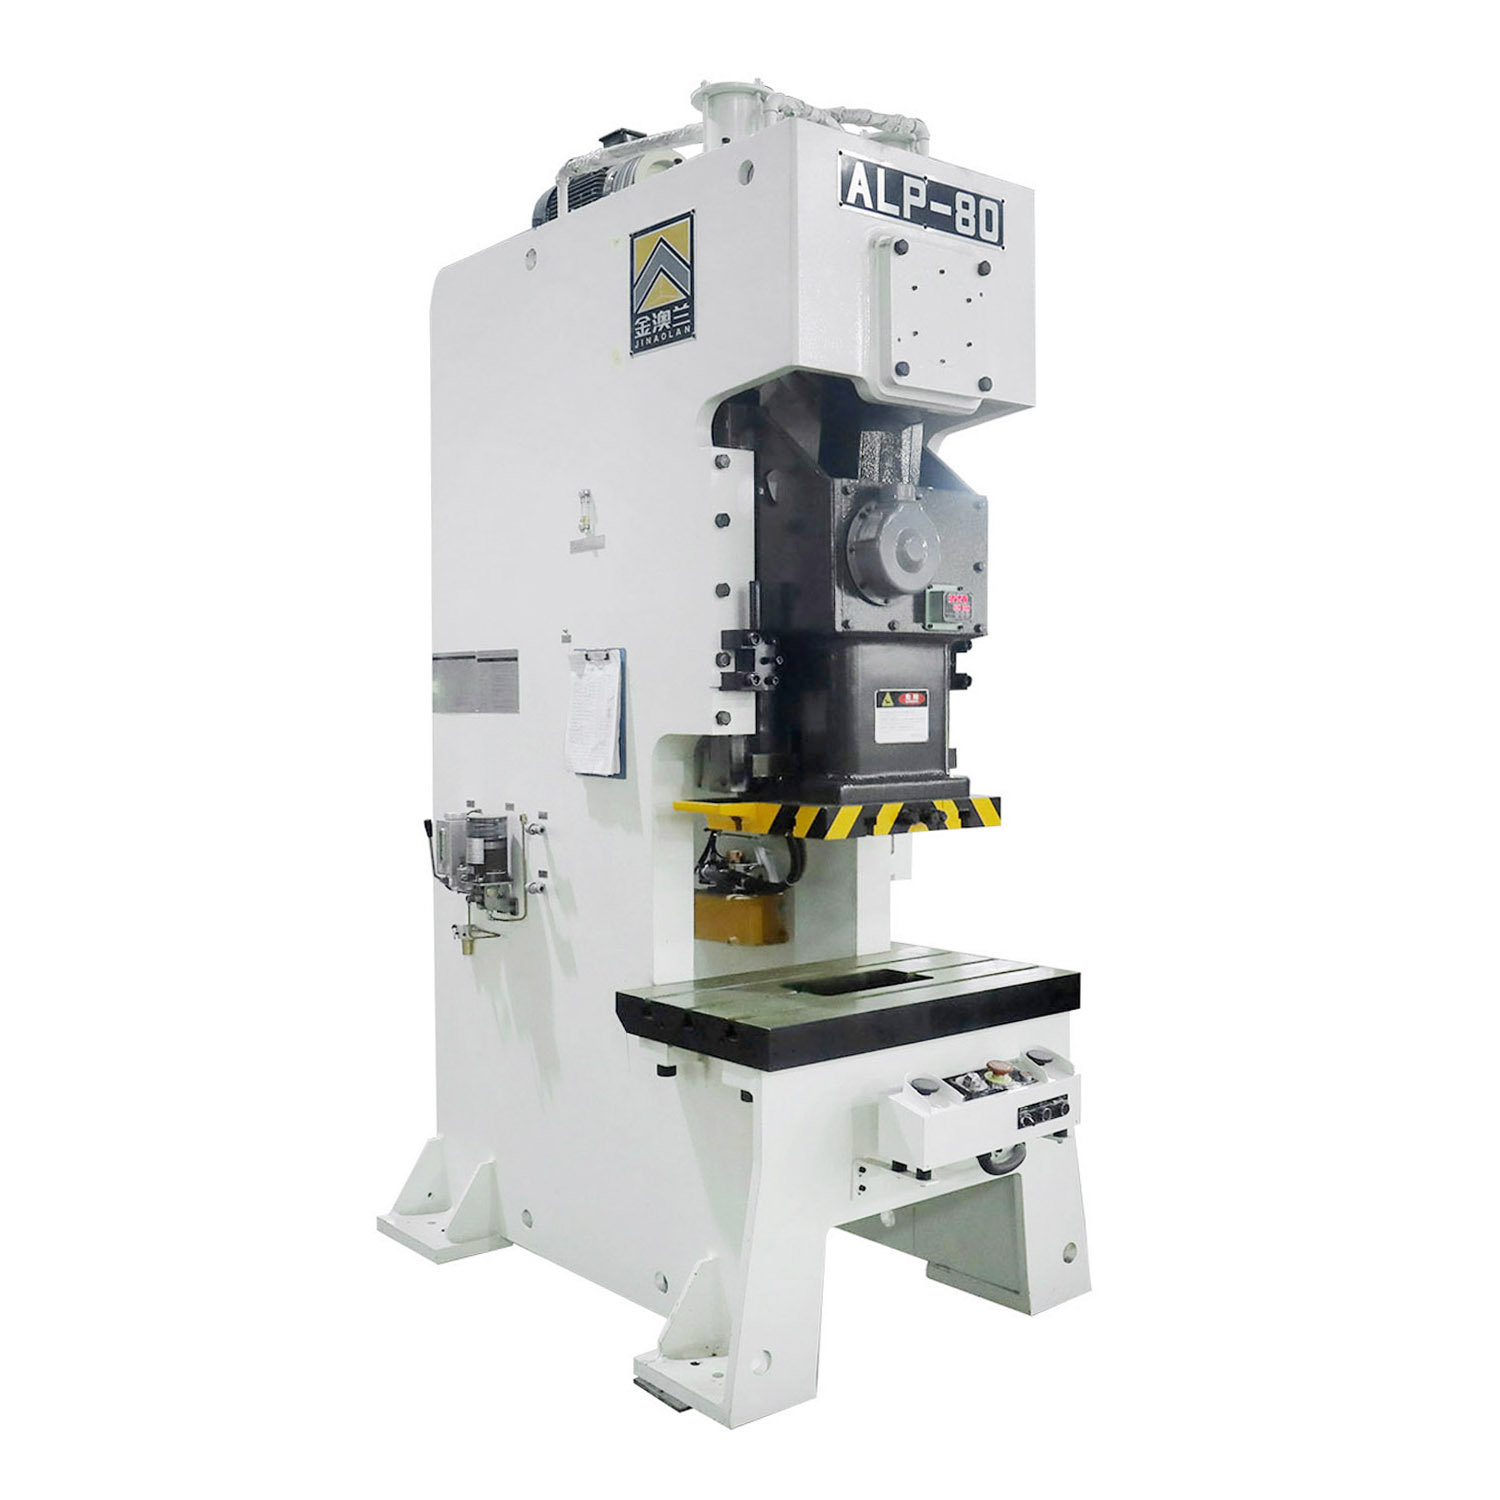

Der größte Kontrast zwischen diesen beiden Designs ist die Zugänglichkeit. Ein Spaltrahmen bietet dreiseitigen Zugriff. Ein H-Rahmen schränkt den Zugang zu schmalen Seitenfenstern und den vorderen/hinteren Öffnungen ein. Diese Zugänglichkeit wirkt sich direkt auf die Einrichtungszeit aus. Anlagen mit häufigem Werkzeugwechsel verzeichnen mit Open-Gap-Maschinen eine erhebliche Arbeitsersparnis. Gabelstapler oder Werkzeugwagen können aus verschiedenen Winkeln anfahren und direkt an die Tischplatte heranfahren. Befestigungselemente und Klemmen sind leicht zu erreichen, ohne dass man sich in einen dunklen, geschlossenen Werkzeugraum lehnen muss. Für einen Lohnfertiger, der täglich drei bis vier Umrüstungen durchführt, ist diese Geschwindigkeit ein enormer betrieblicher Vorteil.
Außermittige Belastungen wirken sich unterschiedlich auf H-Rahmen- und Spaltrahmen-Pressen aus. H-Rahmen-Pressen bieten eine bessere Stabilität, da die Vier-Säulen-Struktur den Stößel aus allen Ecken stützt und seitliche Bewegungen reduziert. Spaltrahmenpressen reagieren empfindlicher auf ungleichmäßige Belastung, was zu einer erhöhten Belastung des Rahmens und des Führungssystems führen kann. Große Stanzanwendungen mit hoher Beanspruchung erfordern in der Regel H-Rahmen-Pressen, während Spaltrahmen-Pressen besser für kleinere Komponenten und kompakte Produktionsanforderungen geeignet sind. Die Wahl der richtigen Struktur trägt dazu bei, die Genauigkeit aufrechtzuerhalten, den Werkzeugverschleiß zu reduzieren und Teilefehler zu verhindern.
Bewerten Sie das Verhältnis von Stellfläche zu Tonnage. Gap-Frame-Maschinen vereinen erhebliche Stanzleistung auf sehr kleinem Raum. Dies macht sie für die Integration in die Zellfertigung äußerst attraktiv. Sie können mehrere kleine Pressen zusammenfassen, um eine schlanke Produktionslinie zu schaffen. Ein H-Rahmen mit ähnlicher Tonnage erfordert eine viel größere Grundfläche und häufig einen größeren Deckenabstand. Mit Gap-Frames ist die Anlagenintegration einfacher. Für die Installation sind selten spezielle Fundamentgruben oder riesige Laufkräne erforderlich. Sie können sie mit robusten Isolationshalterungen direkt auf einem Standard-Stahlbetonboden befestigen.
Besonderheit | C-Rahmen (Open-Gap) | H-Rahmen (gerade Seite) |
|---|---|---|
Zugänglichkeit | Hervorragend (dreiseitiger Zugang) | Eingeschränkt (Säulen blockieren den Zugang) |
Steifigkeit und Durchbiegung | Mäßig (anfällig für Winkelklaffen) | Hoch (Minimale Durchbiegung) |
Fußabdruck | Kompakt (keine Grube erforderlich) | Groß (Erfordert häufig Fundamentarbeiten) |
Idealer Produktionslauf | High-Mix, Low-Volume (HMLV) | Low-Mix, High-Volume |
Komplexität der Werkzeuge | Einzelstation, einfach progressiv | Komplexes, progressives Multi-Station-System |
Außermittige Tragfähigkeit | Schlecht bis mittelmäßig | Exzellent |
Produktionsschwankungen bestimmen die Auswahl der Ausrüstung. Gap-Frames bevorzugen High-Mix-Low-Volume-Umgebungen (HMLV). Operative Flexibilität ist hier der primäre Treiber. Eine einzelne Maschine könnte morgens Klammern und nachmittags Münzmarken stanzen. Die inhärente Geschwindigkeit des Stößels maximiert den Durchsatz für verschiedene, kurzfristige Aufträge. Dedizierte Großserienlinien, die genau das gleiche Teil millionenfach stanzen, profitieren stärker von der stabilen, verschleißarmen Umgebung einer Geradseitenpresse. Sie setzen Lückenpressen ein, wenn Agilität wichtiger ist als rohe, kontinuierliche Gewalt.
Die Ergonomie der manuellen Zuführung ist bei einer Presse mit offenem Spalt deutlich besser. Der Bediener muss nicht um schwere Stahlsäulen herumgreifen. Die Sicht auf den Werkzeugbereich ist hervorragend, was Ermüdungserscheinungen reduziert und die Qualitätskontrolle verbessert. Die Automatisierungsintegration ist unkompliziert. Robotik, Spulenzuführung und automatisierte Teileauswurfsysteme passen problemlos in den Maschinenraum. Sie können auf einer Seite einen Servozuführer und auf der Rückseite einen Schrottförderer montieren und die Vorderseite für den Wartungszugang ohne räumliche Konflikte offen lassen.
Die inhärente Durchbiegung eines Spaltrahmens wirkt sich auf die Lebensdauer des Werkzeugs aus. Hartmetallwerkzeuge mit engen Toleranzen sind spröde. Wenn der Pressenrahmen unter Last klafft, kommt es zu einer leichten Fehlausrichtung von Stempel und Matrize. Dadurch zersplittert das Hartmetall und das Werkzeug wird zerstört. Sie müssen das Matrizendesign an den Pressenrahmen anpassen. Wenn Sie hochpräzise Teile auf einer C-Rahmen-Presse verarbeiten müssen , verwenden Sie stark geführte Matrizen. Massive Führungsstifte und Kugellagerbuchsen im Inneren des Matrizensatzes nehmen einen Teil der seitlichen Kräfte auf. Diese interne Matrizenführung schützt die Schneidkanten vor der Winkelabweichung der Presse und verlagert die Ausrichtungsbelastung von den Pressleisten auf den Matrizenschuh.
Eine praktische Möglichkeit, die Lücke zwischen den Rahmen zu verringern, besteht darin, die Druckmaschine nicht mit voller Kapazität laufen zu lassen. Das Einhalten eines Sicherheitsspielraums, z. B. die Verwendung einer Presse, die größer als die erforderliche Tonnage ist, trägt dazu bei, die Durchbiegung zu verringern und die Lebensdauer der Ausrüstung zu verlängern. Durch die Installation von Tonnagemonitoren können Überlastzustände erkannt und die Maschine gestoppt werden, wenn Grenzwerte überschritten werden. Bei anspruchsvollen Anwendungen können Spurstangenmodifikationen die Rahmensteifigkeit verbessern und gleichzeitig die Flexibilität eines Open-Gap-Designs beibehalten.
Der Wartungsaufwand hängt vom Antriebssystem ab. Bei mechanischen Pressen müssen Kupplungen, Bremsen, Schwungräder, Schmierstellen und Sicherheitszeiten regelmäßig überprüft werden. Bei hydraulischen Pressen müssen Zylinder, Druckniveau und Ölzustand überwacht werden. Unabhängig vom Systemtyp sollten frühe Anzeichen wie ungewöhnliche Vibrationen, ungewöhnliche Geräusche, Öllecks oder übermäßiger Führungsverschleiß schnell behoben werden, um Geräteschäden und Ausfallzeiten zu vermeiden.
Das dreiseitig offene Design stellt einzigartige Sicherheitsherausforderungen dar. Bediener haben mehrere Zugangspunkte zum Gefahrenbereich. Strikte Sicherheitsintegrationen sind zwingend erforderlich. Lichtvorhänge müssen den Hauptarbeitsbereich des Bedieners abdecken. Sie können diese für Presence Sensing Device Initiation (PSDI) konfigurieren, wenn die örtlichen Vorschriften dies zulassen, um manuelle Vorgänge zu beschleunigen. Durch die Zweihandsteuerung wird sichergestellt, dass die Hände des Bedieners das Werkzeug nicht berühren, bevor der Stößel abgesenkt wird. Harte Schutzvorrichtungen wie Polycarbonat-Abschirmungen oder Stahlgeflecht müssen den Zugang zu den Seiten und der Rückseite des Werkzeugraums blockieren. Die Einhaltung der OSHA- und ANSI-Standards erfordert einen umfassenden Ansatz zum Schutz des gesamten offenen Bereichs.
Bei der Bewertung von Ausrüstungsinvestitionen müssen die Ressourcenzuweisung und die Auswirkungen auf die Anlage berücksichtigt werden. Der Platzbedarf und die Installationsanforderungen einer Gap-Frame-Presse sind im Allgemeinen geringer als bei einer Straight-Side-Presse mit vergleichbarer Tonnage. Durch diese geringere Eintrittsbarriere werden Ressourcen für bessere Werkzeuge, QDC-Systeme oder Automatisierungsgeräte frei. Die langfristige Vielseitigkeit sorgt für einen dauerhaften betrieblichen Wert. Eine einzige Maschine kann eine große Vielfalt an Teilegeometrien und Materialien verarbeiten. Diese Anpassungsfähigkeit stellt sicher, dass die Maschine selten stillsteht, und maximiert so die Auslastung Ihrer Werkstatt.
Bei der Berechnung der Kapitalrendite sollten die eingesparten Arbeitsstunden und die Maschinenverfügbarkeit berücksichtigt werden. Messen Sie die genaue Zeit, die zum Wechseln einer Matrize bei einer Presse mit geschlossenem Rahmen im Vergleich zu einer Presse mit offenem Spalt benötigt wird. Implementieren Sie die Prinzipien des Single-Minute Exchange of Die (SMED). Multiplizieren Sie die eingesparten Minuten mit dem Arbeitsaufwand Ihrer Werkstatt und dann mit der Anzahl der Umrüstungen pro Jahr. Die Effizienz nimmt rapide zu. Die Möglichkeit, Angebote für verschiedene, kurzfristige Verträge abzugeben, erhöht die Dichte Ihres Produktionsplans. Je schneller Sie einen Auftrag einrichten können, desto wettbewerbsfähiger wird Ihre Anlage für die Kleinserienfertigung.
Hier sind die umsetzbaren nächsten Schritte für Ihre Einrichtung:
Überprüfen Sie Ihre aktuellen Produktionsläufe, um die Häufigkeit von Werkzeugwechseln und die durchschnittlich erforderliche Tonnage zu ermitteln.
Berechnen Sie die genaue außermittige Belastung und die erforderliche Parallelität zwischen Bett und Stößel für Ihre komplexesten Matrizen, um Durchbiegungsrisiken auszuschließen.
Messen Sie Ihre verfügbare Grundfläche, um festzustellen, ob ein kompaktes Gap-Frame-Layout einen effizienteren Zellfertigungsablauf ermöglicht.
Wenden Sie sich an einen Pressenhersteller, um einen spezifischen Tonnage-Monitortest für Ihre schwerste Anwendung durchzuführen, bevor Sie die Ausrüstungsauswahl abschließen.
A: Der Standardbereich liegt zwischen 10 und 250 Tonnen. Höhere Tonnagen sind bauphysikalisch begrenzt, da die offene Frontkonstruktion als Hebel wirkt. Das Drücken von mehr als 250 Tonnen führt normalerweise zu einer unzulässigen Winkelabweichung. Obwohl es seltene kundenspezifische Modelle mit einem Gewicht von bis zu 400 Tonnen gibt, erfordern sie eine massive Stahlverstärkung, was die platzsparenden Vorteile zunichte macht.
A: Ja, aber nur für kurze oder einfache Folgeverbundmatrizen. Die begrenzte Bettlänge schränkt die Anzahl der Stationen ein. Die inhärente Winkelabweichung unter Last kann bei langen Folgeverbundwerkzeugen mit engen Toleranzen zu Blockierungen oder ungleichmäßigem Verschleiß führen. H-Rahmen werden für komplexe Folgearbeiten stark bevorzugt.
A: Lücken werden durch die Physik des offenen Frontdesigns verursacht. Wenn der Stößel auf das Werkstück drückt, drückt er mit gleicher Kraft nach oben gegen den Pressenrahmen. Ohne vordere Säulen, die die Struktur zusammenhalten, biegt sich die obere Hälfte des Rahmens bei Spitzenlast leicht nach oben und hinten.
A: Ein C-Rahmen verfügt über eine offene Vorderseite und Seiten, was eine hervorragende Zugänglichkeit für den Bediener und einen schnellen Werkzeugwechsel ermöglicht. Ein O-Rahmen oder eine gerade Seitenpresse hat eine geschlossene Ringstruktur mit vier Ecksäulen. Der O-Rahmen bietet überlegene Steifigkeit und keine Winkelabweichung, schränkt jedoch den Zugang zum Werkzeugbereich ein.
A: Hydraulische Pressen eignen sich im Allgemeinen besser zum Tiefziehen. Sie können über die gesamte Hublänge die volle, konstante Kraft liefern. Mechanische Pressen erreichen die maximale Tonnage erst ganz unten im Hub, wodurch das Metall bei tiefen, kontinuierlichen Ziehvorgängen reißen kann.
A: Diese Pressen müssen sicher verankert werden, um ein Gehen aufgrund von Betriebsvibrationen zu verhindern. Sie werden typischerweise mit hochbelastbaren Ankerbolzen an einer Stahlbetonplatte befestigt. Zwischen den Pressenfüßen und dem Boden werden häufig Schwingungsisolationshalterungen oder spezielle Nivellierpads installiert, um Stöße zu absorbieren.


