
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Das Stanzen massiver, asymmetrischer Teile stellt eine große technische Herausforderung dar. Sie müssen extreme Fördermengen über breite Bettbereiche hinweg bewältigen, ohne die Parallelität der Schlitten oder die Qualität der Teile zu beeinträchtigen. Beim Formen von Automobilkarosserieteilen, Gerätegehäusen oder großen Luft- und Raumfahrtkomponenten wird die erforderliche Kraft selten perfekt unter dem Stößel zentriert. Diese exzentrische Belastung führt zu einer enormen Belastung der Pressenkonstruktion. Wenn Sie das Aufhängungssystem nicht ausreichend spezifizieren, führen außermittige Kräfte zu vorzeitigem Werkzeugverschleiß, unzulässigen Teiletoleranzen und katastrophalen Schäden an der Ausrüstung.
Um dieses Problem zu lösen, müssen die grundlegenden strukturellen Unterschiede zwischen Druckmaschinenarchitekturen bewertet werden. Die Wahl einer Vierpunkt- oder Zweipunktpresse bestimmt die langfristige Betriebsfähigkeit, die Lebensdauer der Werkzeuge, die Automatisierungskompatibilität und die Gesamteffektivität der Ausrüstung. Durch die Auswahl der richtigen Konfiguration wird sichergestellt, dass der Schlitten auch bei starken Kippmomenten parallel zum Tisch bleibt, wodurch sowohl das Werkzeug als auch der Pressenrahmen geschützt werden.
Parallelität unter Last: Eine Vierpunktpresse bietet einen hervorragenden Widerstand gegen das Kippen des Schlittens bei starker außermittiger Belastung, was sie für massive, asymmetrische Teile zwingend erforderlich macht.
Einschränkungen der Bettgröße: Zweipunktpressen sind im Allgemeinen optimal für Bettabmessungen von links nach rechts bis zu 120–144 Zoll; Wird dieser Wert überschritten, ist in der Regel eine Vier-Punkt-Architektur erforderlich, um eine Durchbiegung zu verhindern.
Werkzeug- und Automatisierungsstrategie: Transferwerkzeuge mit mehreren Stationen und schweren unausgeglichenen Lasten an den Enden des Pressenbetts sowie Roboterautomatisierung, die große Fensteröffnungen erfordert, erfordern die Eckstützmechanik eines Vierpunktsystems.
Tiefziehfähigkeiten: Vierpunktsysteme bieten überlegene Stabilität bei der Integration massiver Ziehkissen, die zum Tiefziehen großer Automobil- oder Gerätepaneele erforderlich sind.
Kosten vs. Leistungsfähigkeit: Während eine Vierpunktpresse eine deutlich höhere Anfangsinvestition und komplexe Wartung erfordert, reduziert sie den Werkzeugverschleiß und die Ausschussrate bei Großplattenanwendungen drastisch.
Inhaltsverzeichnis
Ein Pressenaufhängungssystem sorgt dafür, dass der Schlitten und die Unterlage während des Prägens richtig ausgerichtet sind. Es verteilt die Umformkräfte gleichmäßig und reduziert die Verformung bei hoher Belastung.
Beim Prägen drückt das Material gegen den Schlitten zurück. Ausgewogene Lasten lassen sich leichter handhaben, große oder komplexe Teile erzeugen jedoch häufig ungleichmäßige Kräfte. Das Aufhängungssystem sorgt für Stabilität und schützt das Werkzeug.
Eine Zweipunktpresse nutzt zwei Antriebsverbindungen zur Bewegung des Stößels. Diese Konstruktion bietet eine gute Stabilität für Standard-Stanzvorgänge, bei denen die Lasten relativ ausgeglichen sind.
Häufige Anwendungen:
Progressive Matrizen
Standard-Stanzteile
Ausgewogene Produktionsprozesse
Zweipunktpressen sind auf Führungssysteme angewiesen, um die Stößelbewegung unter Last zu reduzieren. Sie sind kostengünstig und für viele allgemeine Stanzanwendungen geeignet.
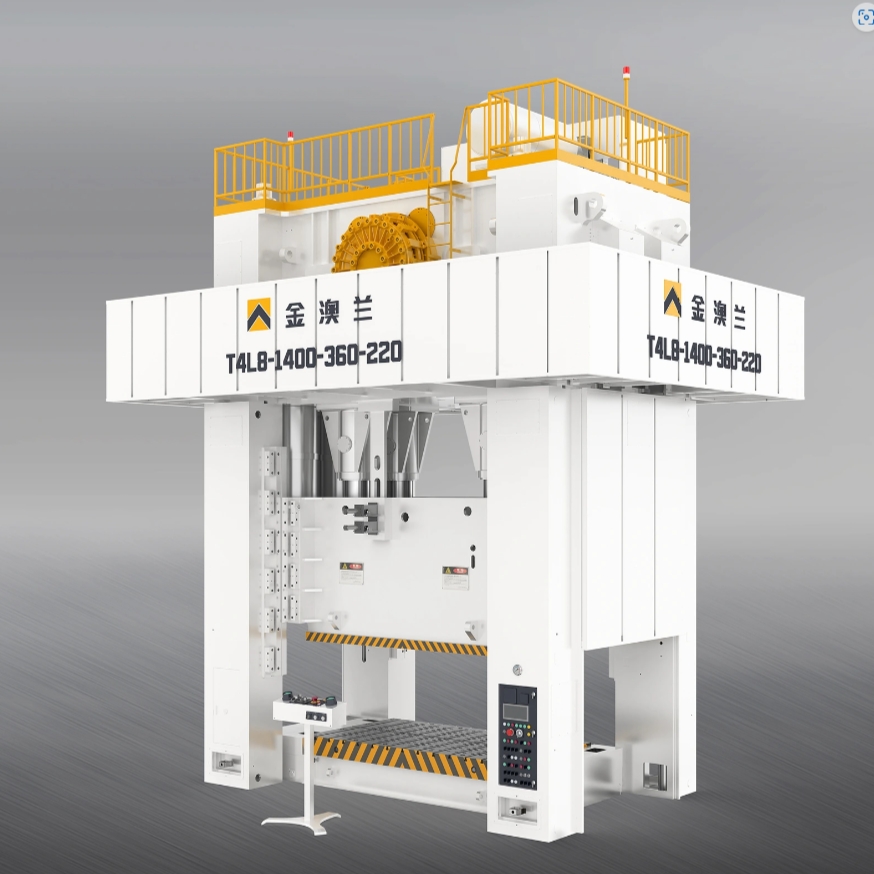
Eine Vierpunktpresse verwendet vier Antriebsverbindungen, die sich in der Nähe der Ecken des Schlittens befinden. Dieses Design bietet besseren Halt und verbessert die Stabilität bei schwerer außermittiger Belastung.
Vorteile:
Bessere Folienausrichtung
Höhere Widerstandsfähigkeit gegenüber ungleichmäßigen Kräften
Geeignet für große und komplexe Teile
Vierpunktpressen werden üblicherweise zum Tiefziehen und Stanzen großer Platten verwendet. Ihre fortschrittlichen Antriebssysteme ermöglichen eine stärkere Kraftkontrolle, erfordern jedoch eine komplexere Synchronisierung und Wartung.
Antriebsmechanismus | Primäre Anwendung | Force-Delivery-Eigenschaften | Strukturelle Auswirkungen |
|---|---|---|---|
Standardkurbelwelle | Stanzen, flache Umformung, Hochgeschwindigkeits-Folgeverbundwerkzeuge. | Liefert Spitzentonnage sehr nahe am unteren Totpunkt (BDC). | Bei extremer außermittiger Belastung kann es zu Torsionsverdrehungen kommen. |
Exzentergetriebe | Tiefziehen, Formen großer Platten, schwere Transferwerkzeuge. | Hält hohe Tonnage weiter oben im Hub aufrecht (z. B. 1/2 Zoll über BDC). | Beseitigt das Verdrehen der Kurbelwelle; sorgt für enorme strukturelle Steifigkeit. |
Große Teile erzeugen zwangsläufig außermittige Belastungen. Erwägen Sie die Formung einer Autotürverkleidung. Die Matrize muss möglicherweise an einem Ende tiefgezogen werden, um den Fensterrahmen zu formen, während am anderen Ende nur ein flacher Beschnitt für die Türkante erforderlich ist. Die Materialstärke, die Ziehtiefe und die erforderliche Tonnage variieren im gesamten Werkzeugraum drastisch. Diese ungleichmäßige Kraftverteilung stellt eine Herausforderung für die strukturelle Integrität der Presse dar.
Eine ungleichmäßige Belastung kann zum Umkippen des Objektträgers führen und die Prägegenauigkeit beeinträchtigen. Wenn die Kraft auf einer Seite der Matrize konzentriert ist, kann es passieren, dass der Schlitten seine parallele Ausrichtung zum Untergestell verliert.
Zweipunktpressen basieren hauptsächlich auf Führungssystemen zur Steuerung der Stößelbewegung. Bei starker außermittiger Belastung unterliegen die Führungskomponenten einer höheren Belastung und einem stärkeren Verschleiß.
Im Laufe der Zeit kann ein größerer Abstand die Ausrichtungsgenauigkeit verringern und die Teilequalität beeinträchtigen.
Vierpunktpressen nutzen vier Antriebsverbindungen, um ungleichmäßige Kräfte besser auszugleichen. Die Stützpunkte tragen dazu bei, die Schlittenparallelität aufrechtzuerhalten, ohne dass man sich nur auf das Führungssystem verlassen muss.
Dadurch eignen sich Vierpunktpressen für:
Große Stanzteile
Automobilpaneele
Schwere Umformanwendungen
Tiefziehen erfordert eine präzise Steuerung des Materialflusses. Die Formkissen sorgen für einen Aufwärtsdruck, um Falten und Risse beim Formen zu verhindern.
Große Kissen erzeugen einen erheblichen Widerstand gegen das Rutschen. Konstruktionen mit Vierpunktpressen bewältigen diese Kräfte besser, da der Stößel von mehreren Punkten gestützt wird, wodurch eine stabilere Formoberfläche erhalten bleibt.
Eine schlechte Schlittenausrichtung kann sowohl die Lebensdauer des Werkzeugs als auch die Qualität des fertigen Teils beeinträchtigen.
Zu den häufigsten Problemen gehören:
Stanzschaden: Eine Fehlausrichtung erhöht die Belastung der Stanzwerkzeuge.
Matrizenverschleiß: Eine falsche Ausrichtung führt zu Reibung und schnellerem Werkzeugschaden.
Ungleichmäßiger Materialfluss: Eine schlechte Druckkontrolle kann zu Verformungsfehlern führen.
Gerissene Teile: Eine unsachgemäße Formgebung kann zu Rissen oder Rissen führen.
Automatisierungsprobleme: Die Schlittenbewegung kann Transfersysteme beeinträchtigen.
Höhere Ausschussrate: Mehr fehlerhafte Teile erhöhen die Produktionskosten.
Die Aufrechterhaltung der richtigen Schlittenausrichtung trägt dazu bei, die Lebensdauer der Matrize zu verlängern, die Produktkonsistenz zu verbessern und Ausfallzeiten zu reduzieren.
Die Auswahl der richtigen Architektur erfordert eine strenge technische Bewertung. Ingenieure müssen die beiden Systeme anhand kritischer Produktionskennzahlen vergleichen, um sicherzustellen, dass die Maschine den Werkzeuganforderungen entspricht. Man kann nicht einfach nur die Gesamttonnage betrachten; Sie müssen bewerten, wie die Presse diese Tonnage über ihre physischen Abmessungen hinweg bewältigt.
Technische Metrik | Zweipunktpresse | Vierpunktpresse |
|---|---|---|
Standardbettbreitenbegrenzung | Bis zu 144 Zoll | 144 Zoll bis 300+ Zoll |
Außermittige Tragfähigkeit | Mäßig (hängt stark von Gibs ab) | Hoch (basiert auf Eckpfeilern) |
Stabilität von vorne nach hinten | Begrenzt durch die Breite des Lenkstockhebels | Hervorragende Eckunterstützung |
Größe des Automatisierungsfensters | Standard (beschränkt oft große Roboter) | Überdimensioniert (ideal für 3-Achs-Transfersysteme) |
Idealer Werkzeugtyp | Zentrierte Folgeverbundmatrizen | Große Transfer- und Panel-Stanzformen |
Technische Schwellenwerte bestimmen die praktischen Grenzen des Druckmaschinendesigns. Eine Zweipunktpresse wird strukturell unzureichend, wenn die Abmessung von links nach rechts etwa 144 Zoll überschreitet. Ab dieser Breite wird die Spannweite zwischen den beiden Lenkstockhebeln zu groß. Bei starker Belastung verbiegt sich der Schlitten zwangsläufig in der Mitte, unabhängig von der Gussdicke.
Auch die Abmessungen von vorne nach hinten spielen eine entscheidende Rolle. Bei breiten, von vorne nach hinten verlaufenden Betten ist fast immer eine Vierpunktpresse erforderlich. Eine Zweipunktverbindung kann bei einem tiefen Bett keine ausreichende Steifigkeit bieten. Der Schlitten kippt nach vorne oder hinten, wenn sich die Last von der genauen Mittellinie entfernt. Zum Beispiel erfordert das Stanzen einer großen Geräteschale ein tiefes Bett zur Unterbringung der Ziehstation, was eine Vier-Punkt-Konfiguration zwingend erforderlich macht.
Durchbiegungskurven verdeutlichen die Unterschiede zwischen den beiden Systemen. Druckmaschinenhersteller geben die Durchbiegung in Tausendstel Zoll pro Fuß Bettlänge an. Bei maximaler exzentrischer Belastung weist eine Zweipunktführung an den nicht unterstützten Ecken eine steilere Durchbiegungskurve auf. Das Material gibt leicht nach und die Parallelität leidet, was zu den zuvor erwähnten Werkzeugproblemen führt.
Der Gib-Abstand bestimmt, wie weit ein Schlitten kippen kann, bevor der Rahmen ihn stoppt. Eine Vierpunktpresse reduziert die seitliche Belastung des Führungssystems. Da die Eckverbindungen den Schlitten flach halten, leiten die Leisten lediglich die vertikale Bewegung, anstatt starken Kippkräften entgegenzuwirken. Dadurch wird die Lebensdauer des Pressenrahmens verlängert, die Häufigkeit von Führungsverstellungen verringert und engere Toleranzen bleiben auch bei jahrzehntelanger intensiver Nutzung erhalten.
Transfermatrizen stellen den ultimativen Test für die Stabilität der Presse dar. Bei einem Transfervorgang werden einzelne Teile über automatisierte Transferstangen von Station zu Station über das Bett bewegt. Station eins könnte einen Tiefzug durchführen, der 800 Tonnen erfordert, während Station fünf einen Endbeschnitt durchführt, der nur 50 Tonnen erfordert. Dadurch entsteht ein massives Lastungleichgewicht von links nach rechts.
Diese unausgeglichene Natur erfordert eine Vierpunktstabilität. Die enorme außermittige Belastung an der Ziehstation führt dazu, dass ein Zweipunktschlitten heftig umkippt. Die Eckstützmechanik eines Vierpunktsystems nimmt diese lokale Belastung auf und hält den gesamten Schlitten parallel, sodass die Besäumstationen sauber arbeiten. Wenn der Schlitten in einer Transferpresse umkippt, kommt es zu einer Desynchronisierung der Transferstangen mit dem Matrizenraum, was zu Fehlzuführungen führt.
Bei progressiven Matrizen sieht das anders aus. Für progressive Anwendungen ist in der Regel eine Zweipunktpresse ausreichend, da der durchgehende Streifen die Last über das Bett verteilt. Hochleistungs-Folgeverbundstanzen zum Stanzen von dickem, hochfestem Stahl über breite Betten erfordern jedoch möglicherweise immer noch eine Vierpunktarchitektur, um ein Durchbiegen der Mitte zu verhindern und die starke Rückwärtskraft (Durchbrechen) zu bewältigen, die beim Stanzen dicker Materialien entsteht.

Modernes Stanzen setzt stark auf Automatisierung. Die strukturellen Unterschiede im Pressenrahmen bestimmen, wie einfach Sie Robotersysteme integrieren können. Vierpunktpressen verfügen typischerweise über viel breitere Ständer, um die massiven Eckhebel und Exzentergetriebe unterzubringen.
Diese breiteren Pfosten ermöglichen größere Fensteröffnungen. Große Fenster ermöglichen eine einfachere Integration von Roboter-Teiletransfers, massiven Abfallentsorgungsförderern und automatisierten Quick-Die-Change-Systemen (QDC). Eine Zweipunktpresse hat oft schmalere Fenster, wodurch die Größe der Automatisierungsgeräte, die durch den Rahmen passen, eingeschränkt wird. Bei der Spezifikation einer Presse für eine vollautomatische Linie ist der Fensterabstand ebenso wichtig wie die Bettgröße.
Die Bewertung der Druckmaschinenarchitektur erfordert einen Blick über die Erstinstallation hinaus. Der langfristige Betriebsbedarf, die Wartungskomplexität und der Energiebedarf haben großen Einfluss auf die Rentabilität der Stanzlinie. Sie müssen die physischen Gegebenheiten bei der Unterbringung und Wartung dieser riesigen Maschinen berücksichtigen.
Massive Pressen erfordern massive Fundamente. Eine Vierpunktkrone ist deutlich schwerer und breiter als eine Zweipunktkrone. Diese zusätzliche Strukturmasse erfordert tiefe Fundamentgruben, umfangreiche Betonbewehrung und spezielle Schwingungsisolationssysteme. Eine 2000-Tonnen-Vierpunktpresse erfordert möglicherweise eine 20 Fuß tiefe Grube, die mit stark armiertem Beton ausgekleidet ist und über Sumpfpumpen zur Ölrückgewinnung verfügt.
Ein weiterer kritischer Faktor ist die Freiraumhöhe der Anlage. Die enorme Höhe eines Vierpunkt-Exzentergetriebeantriebs erfordert häufig die Anhebung des Fabrikdachs oder den Aushub einer tieferen Grube, um die Höhe der Durchlauflinie ergonomisch zu halten. Der Aufbau einer Vierpunktpresse erfordert spezielle Portalkräne und eine komplexe Logistik, um die massive Krone, die Ständer und die Gleitgussteile an ihren Platz zu manövrieren. Die Anlage muss über die strukturelle Kapazität verfügen, um diese Rigging-Vorgänge zu unterstützen.
Der Wartungsaufwand steigt mit der Anzahl der beweglichen Teile. Ein Vierpunktsystem hat doppelt so viele Verbindungen, Gelenkbolzen, Lager und Zahnräder wie ein Zweipunktsystem. Wartungsteams müssen doppelt so viele Komponenten schmieren, überwachen und schließlich wieder aufbauen. Auch der Schlittenverstellmechanismus ist komplexer und erfordert einen synchronisierten Ketten- oder Zahnradantrieb, um sicherzustellen, dass sich alle vier Lenkstockschrauben gleichzeitig verstellen, ohne zu klemmen.
Diese mechanische Komplexität macht sich jedoch durch die Langlebigkeit der Werkzeuge bezahlt. Die starre Parallelität eines Vierpunktsystems reduziert den Werkzeugverschleiß drastisch. Die Stempel bleiben länger scharf und die Matrizenabschnitte vermeiden ein Abrieb. Die Reduzierung der Werkzeugwartung und der ungeplanten Stillstandszeiten der Presse gleicht häufig den höheren mechanischen Wartungsaufwand der Presse selbst aus. Sie verbringen mehr Zeit mit der Wartung der Presse, aber deutlich weniger Zeit mit dem Herausziehen der Matrizen für Notreparaturen.
Servogetriebene Technologie verändert die traditionelle mechanische Pressenlandschaft. Servomotoren mit hohem Drehmoment ersetzen die massiven Schwungräder und Kupplungen herkömmlicher mechanischer Pressen. Eine Vierpunkt-Servopresse stellt die ultimative Lösung für große, komplexe Teile dar und kombiniert strukturelle Steifigkeit mit stufenloser Hubkontrolle.
Die Servotechnologie bietet eine unübertroffene Schiebesteuerung in Kombination mit programmierbaren Hubprofilen. Sie können den Schlitten genau am Aufprallpunkt verlangsamen, am unteren Ende des Hubs mehrere Schläge ausführen und die Ziehgeschwindigkeit für hochfeste Stähle optimieren. In Kombination mit einer Vierpunktaufhängung sorgt eine Servopresse für perfekte Parallelität und unendliche Formflexibilität, wodurch der Aufprall vollständig eliminiert wird und gleichzeitig die volle Tonnage erhalten bleibt.
Um eine optimale Druckmaschinenauswahl und Anlagenbereitschaft sicherzustellen, führen Sie die folgenden nächsten Schritte aus:
Führen Sie anhand vorhandener Produktionsdaten eine umfassende Tonnage- und außermittige Belastungsanalyse Ihrer schwersten und komplexesten Werkzeuge durch.
Messen Sie die erforderlichen Bettabmessungen von links nach rechts und von vorne nach hinten, um Ihre größten automatisierten Transfersysteme und Schrottrutschen unterzubringen.
Installieren Sie 4-Kanal-Tonnagemonitore an Ihrer aktuellen Ausrüstung, um den Schweregrad der exzentrischen Belastung in Ihrer Werkstatt zu ermitteln.
Werten Sie Ihre aktuellen Ausschussraten und Werkzeugwartungsprotokolle aus, um wiederkehrende Probleme zu identifizieren, die durch das Umkippen des Schlittens oder den Verschleiß der Führungsleiste verursacht werden.
Vereinbaren Sie eine technische Überprüfung, um Ihre spezifischen Umformanforderungen dem entsprechenden Pressenrahmen und der Aufhängungskonstruktion zuzuordnen.
A: Typischerweise, wenn die Abmessung von links nach rechts 120–144 Zoll überschreitet oder wenn die Abmessung von vorne nach hinten außergewöhnlich breit ist und eine Eckunterstützung erforderlich ist, um ein Durchbiegen des Objektträgers zu verhindern.
A: Ja, aber nur für kleinere Teile, bei denen die außermittige Belastung an der ersten und letzten Station die Nennkapazität der exzentrischen Belastbarkeit und die Leistenfestigkeit der Presse nicht überschreitet.
A: Dadurch kippt der Schlitten, wodurch eine enorme seitliche Kraft auf die Leisten ausgeübt wird, die Lenkstockverbindungen ungleichmäßig abgenutzt werden und schließlich der Pressenrahmen oder der Schlitten brechen kann.
A: Große Ziehkissen üben beim Tiefziehen eine enorme Aufwärtskraft aus. Beim Vierpunktdrücken wird diese Gegenkraft gleichmäßiger auf die vier Eckverbindungen verteilt, wodurch verhindert wird, dass sich der Schlitten in der Mitte nach oben biegt, was beim breiten Zweipunktdrücken ein Risiko darstellt.
A: Mechanisch ja, da doppelte Anschlüsse, Zahnräder und Lager vorhanden sind. Durch die drastische Verlängerung der Matrizenlebensdauer werden jedoch häufig die Gesamtwartungskosten gesenkt.
A: Ja, es wird dringend empfohlen, über einen 4-Kanal-Tonnagemonitor zu verfügen, um sicherzustellen, dass die Last innerhalb sicherer Grenzen auf alle vier Verbindungen verteilt wird und versteckte Überlastungen verhindert werden.
A: Vier-Punkt- und Zwei-Punkt-Konfigurationen findet man fast ausschließlich in Pressen mit gerader Seite, da Pressen mit Spaltrahmen (C-Rahmen) strukturell für die hier besprochenen massiven Tonnagen und Bettgrößen ungeeignet sind.


