
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-24 Herkunft:Powered


Die Auswahl der Werkzeuge bestimmt die Obergrenze für den Produktionsdurchsatz, die Kosten pro Teil, die Maßhaltigkeit und die Geschwindigkeit der Markteinführung. Eine Fehlausrichtung zwischen Teiledesign und Werkzeugarchitektur führt zu massiven Betriebsrisiken in der Fertigung. Übermäßiges Engineering führt dazu, dass Kapital in unnötigen Werkzeugen gefangen wird, die nie das für eine Kapitalrendite erforderliche Volumen erreichen. Mangelhaftes Engineering zerstört Margen durch hohen manuellen Arbeitsaufwand, langsame Zykluszeiten und inkonsistente Teilequalität. Sie müssen die Haupttypen von Stanzwerkzeugen – einstufig, zusammengesetzt, kombiniert und progressiv – sorgfältig auf der Grundlage des Produktionsvolumens, der geometrischen Komplexität und der Toleranzanforderungen bewerten. In diesem Leitfaden erfahren Sie, wie Sie Ihre Teilegeometrie an die richtige Werkzeugstrategie anpassen und so sicherstellen, dass Sie Ihr Kapital effizient einsetzen und gleichzeitig strenge technische Toleranzen einhalten.
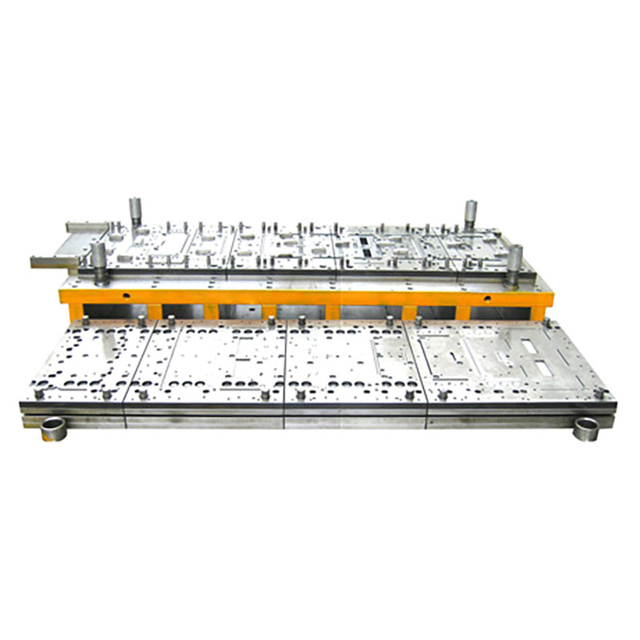
Einstufige Matrizen: Bestens geeignet für Kleinserienproduktion, Prototyping oder außergewöhnlich große Teile, bei denen die Minimierung der Vorab-Werkzeugkosten das Hauptziel ist.
Verbundmatrizen: Die optimale Wahl für flache, hochpräzise Teile (wie Unterlegscheiben oder Zahnradrohlinge), die eine strenge Konzentrizität erfordern und mehrere Schnitte in einem einzigen Hub ohne Biegevorgänge ausführen müssen. Sie bieten schnellere Bauzeiten und niedrigere Kosten als progressive Matrizen.
Kombinationsmatrizen: Ein Hybridansatz, der sowohl Schneiden als auch Umformen (z. B. Biegen oder Prägen) in einem einzigen Hub durchführt, ideal für spezifische Geometrien, die mehr als eine zusammengesetzte Matrize, aber weniger als eine progressive Einrichtung erfordern.
Folgeverbundmatrizen: Der Standard für die hochvolumige, komplexe Fertigung, der die niedrigsten Stückkosten auf Kosten erheblicher Vorabinvestitionen in Technik und Werkzeug bietet.
Inhaltsverzeichnis
Die Auswahl der richtigen Werkzeugarchitektur erfordert ein tiefes Verständnis dafür, wie sich Blech unter Druck verhält. Jeder Werkzeugtyp verwaltet den Materialfluss, die Abfallentfernung und den Teiletransfer unterschiedlich. Wir müssen klare technische Definitionen für die Kernwerkzeugarchitekturen festlegen, die beim Metallstanzen verfügbar sind, bevor wir sie bestimmten Produktionsläufen zuordnen.
Einstufige Matrizen führen pro Pressenhub genau einen Arbeitsgang durch. Sie konstruieren diese Matrizen, um eine einzelne Funktion auszuführen, beispielsweise das Stanzen eines Profils, das Durchstechen eines Lochs oder das Biegen eines Flansches. Da die Matrize nur einen Schritt erledigt, erfordert die Herstellung eines Teils mit mehreren Merkmalen eine Reihe unterschiedlicher einstufiger Matrizen, die über mehrere Pressen verteilt sind.
Bediener oder Roboterarme müssen das Werkstück manuell zwischen diesen einzelnen Pressen transportieren, um das Teil fertigzustellen. Diese Übertragungsanforderung schränkt die Schläge pro Minute (SPM) erheblich ein. Einstufige Werkzeuge erfordern nur minimale Konstruktionszeit und nutzen Standard-Matrizensätze, wodurch sie für kleine Auflagen gut zugänglich sind. Allerdings erhöht die Abhängigkeit von externen Übertragungsmechanismen das Risiko von Positionierungsfehlern. Wenn ein Bediener einen Rohling leicht außermittig in eine sekundäre Lochstanzform einlegt, wird die resultierende Lochposition die Prüfung nicht bestehen.
Verbundmatrizen stellen eine fortschrittliche Form der einstufigen Werkzeugbestückung dar. Sie führen mehrere Schneid- oder Lochvorgänge in einem einzigen Hub an einer einzigen Station durch. Ingenieure erreichen dies, indem sie die männlichen und weiblichen Matrizenkomponenten ineinander verschachteln. Durch diese Verschachtelung kann das Werkzeug gleichzeitig interne Merkmale und den Außenumfang schneiden, wenn der Stößel den unteren Totpunkt erreicht.
Während des Presszyklus bleibt das Material durch eine schwere, federbelastete Abstreifplatte sicher zwischen Stempel und Matrizenfläche eingeklemmt. Diese Klemmwirkung verhindert, dass sich das Metall verformt oder verschiebt, während die Schneidkanten das Material abscheren. Während sich Verbundstanzen in erster Linie auf das Schneiden konzentrieren, können Sie manchmal kleinere Oberflächenbearbeitungen wie flache Prägungen integrieren. Sie zeichnen sich durch die Herstellung perfekt flacher Teile mit makelloser Konzentrizität aus, da die Innen- und Außenschnitte genau im gleichen Moment erfolgen.
Kombinationsmatrizen führen sowohl Schneid- als auch Umformvorgänge in einem einzigen Pressenhub durch. Im Gegensatz zu zusammengesetzten Matrizen, die sich auf das flache Scheren beschränken, ermöglichen Kombinationsmatrizen die Möglichkeit der 3D-Umformung an einer einzigen Station. Ein gängiges Beispiel besteht darin, eine kreisförmige Scheibe auszustanzen und sie sofort in eine flache Mulde zu ziehen, bevor die Presse zum oberen Totpunkt zurückkehrt.
Das Timing ist die schwierigste technische Herausforderung innerhalb einer Kombinationsstanze. Das Werkzeug muss den Schneidvorgang unmittelbar vor Beginn des Umformvorgangs abschließen. Durch diese Reihenfolge kann das Material ungehindert in den Formhohlraum fließen, ohne zu reißen. Kombinationsmatrizen reduzieren die Anzahl der erforderlichen Pressen, erfordern jedoch genaue Spielberechnungen, um Rückfederung, Materialverdünnung und Abrieb am Ziehring zu bewältigen.
Folgeverbundwerkzeuge nutzen Werkzeuge mit mehreren Stationen, bei denen ein kontinuierlicher Metallstreifen durch aufeinanderfolgende Stationen geführt wird. Coil-Zuführgeräte schieben das Rohmaterial in präzisen Schritten, dem so genannten Progressionsabstand, in die Matrize. Jede Station führt einen bestimmten Vorgang aus, wie z. B. Stanzen, Prägen oder Biegen, und baut das Teil Merkmal für Merkmal auf.
Das Material bleibt beim Durchlaufen des Werkzeugs an einem Trägerstreifen oder einer Trägerbahn befestigt. Dieses Netz fungiert als Transportmechanismus. Führungsstifte mit Rundspitze greifen in vorgestanzte Löcher im Streifen ein, um eine absolute Ausrichtung sicherzustellen, bevor die Stempel auf das Material treffen. An der letzten Station trennt ein Trennstempel das fertige Teil vom Trägerband. Folgeverbundwerkzeuge ermöglichen eine schnelle, unbeaufsichtigte Produktion mit Hunderten von Hüben pro Minute, sie erfordern jedoch eine umfangreiche Technik, um die Streifenanordnung, die Heber-Zeitsteuerung und den Abfallabwurf zu verwalten.
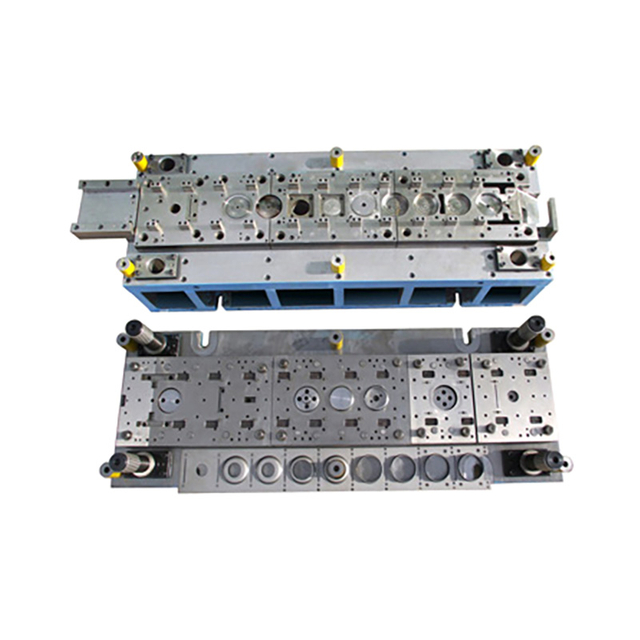
Sie können eine Matrize nicht allein aufgrund der Geometrie auswählen. Beschaffungs- und Engineering-Teams müssen eine vergleichende Analyse anhand wichtiger Entscheidungskriterien durchführen. Durch das Ausbalancieren dieser Dimensionen wird sichergestellt, dass die ausgewählten Werkzeuge den Realitäten und Kapitalbeschränkungen in der Werkstatt entsprechen.
Das Volumen bestimmt Ihre Werkzeugstrategie. Sie müssen Volumenhaltepunkte analysieren, um festzustellen, wann die Arbeitskosten des einstufigen Stanzens die Amortisation einer progressiven Matrize übersteigen. Einstufige Matrizen dominieren Kleinserien, typischerweise unter 10.000 Einheiten. Bei diesem Volumen bleibt die manuelle Arbeit, die zum Bewegen von Teilen zwischen Pressen erforderlich ist, im Vergleich zu massiven Werkzeuginvestitionen rechnerisch machbar.
Verbund- und Kombinationswerkzeuge eignen sich perfekt für die Produktion mittlerer Stückzahlen, die in der Regel 10.000 bis 50.000 Einheiten umfasst. Sie bieten einen Mittelweg und reduzieren den Arbeitsaufwand, ohne dass große Kapitalaufwendungen erforderlich sind. Ab einem Volumen von über 100.000 Einheiten werden progressive Matrizen zum mathematischen Favoriten. Durch die hohe Geschwindigkeit und den automatisierten Charakter des Folgestanzens werden die anfänglichen technischen Investitionen bei einer großen Stückzahl schnell verwässert, sodass die Kosten pro Teil auf Bruchteile eines Cents sinken.
Die Geometrie hat großen Einfluss auf die Auswahl der Matrize. Progressive Matrizen bewältigen problemlos komplexe 3D-Geometrien, mehrere Biegungen und flache Züge. Das Mehrstationen-Layout ermöglicht es Ingenieuren, komplexe Biegungen in überschaubare, aufeinanderfolgende Schritte abzuwickeln. Allerdings kann sich der Trägerstreifen bei der Bewegung zwischen den Stationen leicht dehnen, was zu geringfügigen Toleranzabweichungen bei Lochpositionen mit engen Toleranzen führen kann.
Verbundmatrizen bieten eine hervorragende Ebenheit und Konzentrizität. Da das Werkzeug alle Merkmale gleichzeitig schneidet und dabei das Material fest einspannt, kann sich das Teil nicht verschieben. Dadurch wird die Materialverzerrung eliminiert, die häufig bei progressiven Setups auftritt. Wenn Ihr Druck strenge interne und externe Merkmalstoleranzen auf einer flachen Ebene erfordert, sind Verbundwerkzeuge den Folgewerkzeugen in jedem Fall überlegen.
Sie müssen die Vorabinvestitionen gegen die langfristigen Betriebsausgaben aufschlüsseln. Folgeverbundwerkzeuge sind mit erheblichen Kostentreibern verbunden. Sie erfordern eine komplexe CNC-Bearbeitung, Drahterodierarbeiten, präzise Pilotstifte, Heber und die Integration von Sensoren im Werkzeug, um katastrophale Unfälle zu verhindern. Diese Komplexität treibt die Anfangsinvestition in die Höhe und erfordert hochwertige Werkzeugstähle wie D2 oder Hartmetalleinsätze für stark beanspruchte Bereiche.
Einstufige und zusammengesetzte Matrizen bieten Einfachheit. Sie erfordern weniger bearbeitete Komponenten und verfügen nicht über die komplizierten Streifenvorschubmechanismen progressiver Werkzeuge. Diese Einfachheit führt direkt zu einer schnellen Markteinführung. Verbundmatrizen lassen sich wesentlich schneller konstruieren und bauen als Folgeverbundmatrizen, wodurch sich die Vorlaufzeiten drastisch verkürzen und Sie Produkte schneller auf den Markt bringen können.
Die technischen und fertigungstechnischen Vorlaufzeiten schwanken je nach Matrizentyp stark. Die Herstellung einer einfachen einstufigen Biegematrize kann zwei Wochen dauern. Ein komplexes Folgeverbundwerkzeug mit zwanzig Stationen kann monatelange Konstruktions-, Bearbeitungs-, Montage- und Testphasen erfordern. Sie müssen diese Vorlaufzeiten in Ihren Produkteinführungsplan einbeziehen, um zu vermeiden, dass Marktfenster verpasst werden.
Mit der Komplexität nehmen auch die Wartungsrisiken zu. Folgeverbundwerkzeuge erfordern spezialisierte Werkzeug- und Formenbauer für das routinemäßige Schärfen, die Sensorkalibrierung und die Zeiteinstellung. Ein einzelner gebrochener Stempel oder ein herausgezogener Butzen in einer progressiven Matrize stoppt die gesamte Produktionslinie und kann den Matrizenblock zerbrechen. Einstufige und zusammengesetzte Matrizen sind im Allgemeinen einfacher und kostengünstiger zu warten und erfordern weniger Fachkräfte für die routinemäßige Wartung.
Einstufige Matrizen spielen in der Fertigung eine besondere und wichtige Rolle. Sie sollten sich für einstufige Werkzeuge entscheiden, wenn das Anfangsbudget niedrig ist, der Produktlebenszyklus kurz ist oder die Marktnachfrage äußerst ungewiss ist. Sie bleiben auch die einzig praktikable Option für extrem große oder dicke Teile, die die Tonnagekapazität progressiver Pressenbetten überschreiten.
Der Einsatz einstufiger Werkzeuge birgt besondere Risiken in der Produktion. Beim Beladen, Wechseln und Entladen der Presse sind Sie in hohem Maße auf die Arbeit des Bedienpersonals angewiesen. Dieser manuelle Eingriff führt zu einem langsameren Durchsatz. Darüber hinaus erhöht die manuelle Neupositionierung des Rohlings für sekundäre Vorgänge das Risiko von Abweichungen zwischen den einzelnen Teilen. Durch menschliches Versagen beim Laden kann es leicht passieren, dass eine Lochposition aus der Toleranz gerät oder dass ein Rohling verschrottet wird.
Um diese Risiken zu mindern, nutzen Sie einstufige Matrizen strategisch für erste Markttests. Erstellen Sie einfache Werkzeuge, um Ihr Produktdesign zu validieren und die Kundennachfrage zu messen. Sobald sich das Auftragsvolumen stabilisiert und eine schnellere Produktion erfordert, können Sie einen geplanten Übergang zu Folgeverbundwerkzeugen durchführen. Dieser stufenweise Ansatz schützt Ihr Kapital in der riskantesten Phase der Produkteinführung.
Entwerfen Sie einfache Verschachtelungsvorrichtungen, die den Bedienern helfen, Rohlinge schnell und genau zu lokalisieren.
Implementieren Sie Lichtvorhänge und Zweihand-Zurrgurte, um die Sicherheit des Bedieners beim manuellen Beladen zu gewährleisten.
Verwenden Sie standardisierte Matrizenschuhe, um einen schnellen Wechsel zwischen verschiedenen einstufigen Vorgängen auf derselben Presse zu ermöglichen.
Überwachen Sie die Ausschussraten genau, da die manuelle Handhabung häufig zu höheren Fehlerraten führt als die automatische Zuführung.
Verbundmatrizen dominieren bestimmte Nischen beim Metallstanzen. Wenn Sie einen hohen Bedarf an flachen Teilen haben, die enge Innen-zu-Außen-Merkmalstoleranzen erfordern, entscheiden Sie sich für eine Verbundmatrize. Zu den üblichen Anwendungen gehören elektrische Statoren, Motorrotoren und Präzisionsscheiben. Diese Teile erfordern eine absolute Konzentrizität, die beim sequentiellen Schneiden in einem Folgeschnittwerkzeug nur schwer zu erreichen ist.
Der Hauptwert einer Verbundmatrize liegt in ihrer gleichzeitigen Schneidwirkung. Dadurch entfällt das Problem des „Gehens“ oder Dehnens des Materials zwischen den Stationen vollständig. Da Stempel und Matrize das Material beim Scheren perfekt flach halten, weisen die resultierenden Teile eine außergewöhnliche Ebenheit auf. Darüber hinaus sind diese Matrizen kostengünstiger und schneller herzustellen als ihre fortschrittlichen Gegenstücke.
Allerdings unterliegen zusammengesetzte Matrizen strengen Einschränkungen. Sie können keine größeren Biege-, Umform- oder Ziehvorgänge durchführen. Die Werkzeugarchitektur konzentriert sich ausschließlich auf das Scheren. Darüber hinaus kann die Abfallentfernung manchmal langsamer sein. Der Auswerfermechanismus muss das Teil und den Abfallblock auswerfen, bevor der nächste Zyklus beginnt, was die maximalen Hübe pro Minute im Vergleich zum kontinuierlichen Fluss einer progressiven Matrize begrenzen kann.
Besonderheit | Zusammengesetzte Sterbe | Progressive Sterbe |
|---|---|---|
Konzentrizitätskontrolle | Außergewöhnlich (Simultanschnitt) | Mäßig (Streifendehnung vorbehalten) |
Teilebenheit | Superior (bei Scherung geklemmt) | Gut (Möglicherweise sind Glättungsstationen erforderlich) |
Produktionsgeschwindigkeit | Mittel (Begrenzt durch Knockout-Auswurf) | Sehr hoch (kontinuierlicher Streifenfluss) |
Werkzeugkosten | Mäßig | Hoch bis sehr hoch |
Gestaltungsfähigkeit | Keine bis Minimal (nur Prägung) | Umfangreich (Biegen, Ziehen, Prägen) |
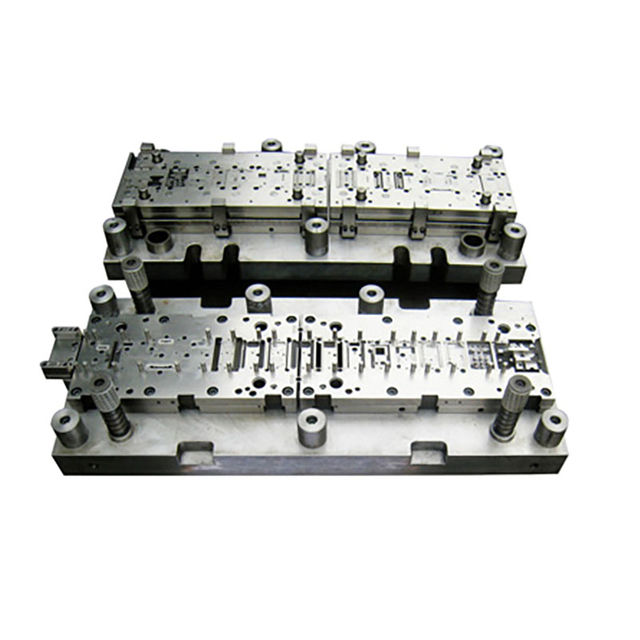
Folgeverbundwerkzeuge stellen den Gipfel der Effizienz in der Großserienfertigung dar. Sie spezifizieren progressive Werkzeuge für großvolumige Teile mit mehreren Funktionen, die automatisierte, unbeaufsichtigte Produktionsläufe erfordern. Wenn Sie Millionen identischer Brackets, Klemmen oder Clips mit minimalem Arbeitsaufwand benötigen, ist das progressive Stanzen die endgültige Lösung.
Das Wertversprechen fortschrittlicher Werkzeuge konzentriert sich auf drastische Reduzierungen der Stückkosten. Durch die Integration mehrerer Vorgänge – Prägen, Stanzen, Biegen und Gewindeschneiden – in einem kontinuierlichen Prozess entfällt die Nachbearbeitung. Die Presse läuft kontinuierlich und spuckt am Ende des Hubs fertige Teile aus. Diese Automatisierung maximiert den Durchsatz und minimiert die direkten Arbeitskosten.
Zu den Implementierungsrisiken gehören hohe Vorlaufkosten und längere Entwurfsvorlaufzeiten. Folgeverbundwerkzeuge erfordern strenge DFM-Prüfungen (Design for Manufacturability). Sie müssen sicherstellen, dass der Trägerstreifen das Teil in allen Stationen physisch halten kann, ohne zu knicken oder zu reißen. Darüber hinaus sind diese Werkzeuge sehr anfällig für katastrophale Unfälle, wenn das Material fehlerhaft zugeführt wird oder ein Butzen zurück an die Formoberfläche gelangt.
Schadensbegrenzungsstrategien konzentrieren sich auf eine strikte Prozesskontrolle und Sensorintegration. Sie müssen das Werkzeug vor der Selbstzerstörung bei einem Hochgeschwindigkeitslauf schützen.
Installieren Sie Näherungssensoren, um zu überprüfen, ob das Band den richtigen Steigungsabstand erreicht hat, bevor der Stößel absinkt.
Verwenden Sie akustische Sensoren, um das Geräusch einer herausgezogenen Kugel oder eines gebrochenen Stempels zu erkennen.
Führen Sie strenge vorbeugende Wartungspläne ein, um scharfe Schläge und eine reibungslose Funktion der Heber zu gewährleisten.
Entwerfen Sie robuste Führungsstifte mit geeigneten Einführungswinkeln, um eine absolute Streifenausrichtung zu gewährleisten.
Verwenden Sie federbelastete Materialschieber, um den Streifen an der hinteren Führungsschiene auszurichten.
Bei der Bewertung von Werkzeugen müssen Sie die Randbedingungen verstehen, unter denen Standardmatrizen versagen. Sie müssen Transfermatrizen und spezielle Tiefziehwerkzeuge unterscheiden, um die Bewertungslandschaft für komplexe Teile zu vervollständigen. Diese Alternativen kommen zum Einsatz, wenn progressive oder zusammengesetzte Matrizen das Material nicht physisch so bearbeiten können, wie es für den Druck erforderlich ist.
Transfermatrizen werden erforderlich, wenn ein Teil zu groß für einen progressiven Matrizenstreifen ist. Wenn die Geometrie ein spezielles Tiefziehen erfordert, würde der starke Materialfluss eine Standard-Trägerbahn dehnen und brechen. Bei einer Transferform-Einrichtung schneidet die erste Station das Teil vollständig von der Spule frei. Mechanische Finger, die häufig mit einem dreiachsigen Servosystem arbeiten, greifen dann physisch nach dem freien Teil und bewegen es zwischen diskreten Stationen.
Dieser Ansatz beseitigt die Einschränkungen der Trägerbahn. Das Material kann ungehindert in die Tiefziehhohlräume fließen, ohne dass der umgebende Streifen zerreißt. Transfermatrizen optimieren außerdem den Materialverbrauch, da kein Metall auf einem durchgehenden Trägerstreifen verschwendet wird. Transfersysteme sind zwar langsamer als Folgeverbundwerkzeuge, bieten aber die notwendige Freiheit zur Herstellung großer, tief geformter Komponenten wie Automobilölwannen, Gerätegehäuse oder hochbelastbare Strukturhalterungen.
Beschaffungs- und Entwicklungsteams benötigen einen standardisierten Ansatz für die Werkzeugauswahl. Vermutungen führen zu überzogenen Budgets, nicht eingehaltenen Toleranzen und kaputten Druckmaschinen. Befolgen Sie diese Schritt-für-Schritt-Methode, um Ihr Teiledesign an der richtigen Matrizenarchitektur auszurichten.
Definieren Sie die Geometrie: Analysieren Sie den Teildruck. Hat das Teil Biegungen, Flansche oder Tiefzüge? Wenn ja, schließen Sie zusammengesetzte Würfel sofort aus der Betrachtung aus. Anschließend müssen Sie Kombinations-, Folge- oder Transfermatrizen basierend auf der Schwere der Umformvorgänge bewerten.
Berechnen Sie den Break-Even-Punkt: Modellieren Sie die Arbeits- und Zykluszeitkosten des einstufigen Stanzens im Vergleich zu den Werkzeugkosten und der Bauzeit des progressiven Stanzens. Bestimmen Sie den genauen Volumenschwellenwert, bei dem sich die automatisierte Geschwindigkeit einer Folgeverbundmatrize für die höheren anfänglichen Baukosten auszahlt.
Bewerten Sie die Einschränkungen der Presse: Überprüfen Sie die Größe Ihres verfügbaren Pressenbetts, die maximale Tonnage und die Fähigkeiten Ihrer Zuführausrüstung. Ein massives Folgeverbundwerkzeug erfordert ein großes Pressenbett und eine leistungsstarke Coil-Handhabungsausrüstung. Stellen Sie sicher, dass Ihre Einrichtung die ausgewählten Werkzeuge physisch unterbringen kann.
Überprüfen Sie die Materialnutzung: Berechnen Sie die Ausschussrate für jeden Matrizentyp. Progressive Matrizen verschwenden Material auf der Trägerbahn, während einstufige Matrizen und Transfermatrizen die Zuschnitte enger zusammenfügen können. Bei teuren Materialien wie Kupfer oder Titan könnten Materialeinsparungen einen langsameren Matrizentyp rechtfertigen.
Führen Sie eine DFM-Überprüfung durch: Beauftragen Sie frühzeitig einen Werkzeugingenieur. Optimieren Sie das Teiledesign für den gewählten Matrizentyp. Kleine Änderungen an Eckenradien oder Lochplatzierungen können den Materialfluss drastisch verbessern, Ausschuss minimieren und vorzeitigen Werkzeugverschleiß reduzieren.
Ergreifen Sie die folgenden Maßnahmen, um Ihre Werkzeugstrategie zu finalisieren und Ihren Produktionslauf zu schützen:
Führen Sie mit Ihrem Engineering-Team eine formelle DFM-Überprüfung durch, um Funktionen zu identifizieren, die die Werkzeugarchitektur unnötig komplizieren.
Führen Sie eine Break-Even-Berechnung durch, indem Sie die einstufigen Lohnsätze mit der progressiven Werkzeugamortisation vergleichen, um sicherzustellen, dass Ihr Kapitaleinsatz mit Ihrer Produktionsprognose übereinstimmt.
Überprüfen Sie die Größe Ihres verfügbaren Pressenbetts, die maximale Tonnage und die Fähigkeiten Ihrer Zuführausrüstung, bevor Sie den endgültigen Entwurf der Matrize abzeichnen.
Erstellen Sie strenge vorbeugende Wartungspläne und Sensorintegrationspläne, um hochwertige Folgeverbundwerkzeuge vor katastrophalen Unfällen zu schützen.
Für Hersteller, die die Stanzeffizienz verbessern und geeignete Werkzeuge für unterschiedliche Produktionsanforderungen auswählen möchten, bietet Kinglan Metallstanzgeräte und -lösungen an, die eine breite Palette industrieller Fertigungsanwendungen unterstützen. Mit einem Fokus auf Produktionseffizienz, Gerätezuverlässigkeit und praktischen Fertigungsanforderungen unterstützt Kinglan seine Kunden beim Aufbau effizienterer und zuverlässigerer Metallstanzbetriebe.
A: Zu den Hauptkategorien gehören einstufige Matrizen (die einen Arbeitsgang pro Hub ausführen), zusammengesetzte Matrizen (die gleichzeitig mehrere Schnitte an einem flachen Teil ausführen), kombinierte Matrizen (Schneiden und Formen in einem Hub) und progressive Matrizen (die einen fortlaufenden Streifen durch mehrere aufeinanderfolgende Stationen bewegen).
A: Sie entscheiden sich für eine Verbundmatrize, wenn Sie flache Teile herstellen, die eine perfekte Konzentrizität und extreme Ebenheit erfordern, wie z. B. Unterlegscheiben. Da das Material während des gleichzeitigen Schneidens fest eingespannt wird, dehnt oder verformt es sich nicht, was passieren kann, wenn sich ein Streifen durch eine progressive Matrize bewegt.
A: Obwohl sie stark von der Teilekomplexität abhängen, sind Folgeverbundwerkzeuge in der Regel bei Stückzahlen über 100.000 Einheiten realisierbar. An dieser Schwelle gleichen die durch die automatisierte Hochgeschwindigkeitsproduktion erzielten Einsparungen die erheblichen Vorlaufkosten für Konstruktion und Bearbeitung aus, die für den Bau des Mehrstationenwerkzeugs erforderlich sind.
A: Ja, aber nicht auf einen Schlag. Die Herstellung eines komplexen Teils mit einstufigen Werkzeugen erfordert den Bau mehrerer separater Matrizen. Ein Bediener muss den Rohling manuell von einer Stanzpresse zu einer Lochpresse und schließlich zu einer Biegepresse bewegen, was die Arbeitszeit erheblich erhöht.
A: Eine Transfermatrize wird für Teile verwendet, die für einen progressiven Trägerstreifen zu groß oder komplex sind. Die erste Station schneidet den Rohling komplett frei. Mechanische Finger transportieren das lose Teil dann physisch zwischen aufeinanderfolgenden Formstationen, was es ideal für Tiefziehanwendungen macht.
A: Die Trägerbahn ist der fortlaufende Streifen aus ungeschnittenem Material, der die einzelnen Teile zusammenhält, während sie durch die Matrize transportiert werden. Er fungiert als Transportmechanismus und ermöglicht es den Führungsstiften, das Material an jeder Station präzise auszurichten, bevor der letzte Trennstempel das fertige Teil trennt.


