
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered


Die Auswahl industrieller Pressen birgt große Risiken für Produktionsanlagen. Eine Unterspezifikation der Ausrüstung führt unweigerlich zu katastrophalen Werkzeugschäden und zum Stillstand von Produktionslinien. Standard-Einpunkt- oder Zweipunktpressen stoßen bei der Ausweitung der Produktion an ihre mechanischen Grenzen. Das Stanzen großer Platten, progressive Matrizen und asymmetrische Teile erzeugen starke außermittige Belastungen. Einfache Maschinen können diese exzentrischen Kräfte einfach nicht bewältigen, ohne die Teilequalität zu beeinträchtigen. Die Umrüstung auf eine mechanische Vierpunktpresse stellt für bestimmte Fertigungsprofile eine strenge geometrische und kinematische Notwendigkeit dar. Einrichtungen müssen die technische Eignung, die Bereitschaft der Einrichtung und die Fähigkeiten des Anbieters bewerten, bevor sie sich für diese Ausrüstung entscheiden. In diesem Leitfaden wird genau untersucht, wann eine Fabrik auf eine Vierpunktaufhängung umsteigen muss, um die Präzision aufrechtzuerhalten, die Werkzeuge zu schützen und eine langfristige Produktionsstabilität sicherzustellen.
Beherrschung der außermittigen Last: Beim Stanzen großer, asymmetrischer Teile, bei denen eine ungleichmäßige Kraftverteilung bei Zweipunktsystemen zum Umkippen des Schlittens führen würde, ist eine mechanische Vierpunktpresse zwingend erforderlich.
Verlängerung der Werkzeuglebensdauer: Durch die Aufrechterhaltung einer strikten Schlittenparallelität über große Bettgrößen hinweg reduzieren Vierpunktpressen den Werkzeugverschleiß und die Wartungsausfallzeiten drastisch.
Materialfähigkeiten: Unverzichtbar für die Umformung hochfester Stähle (AHSS) und Aluminiumlegierungen, die eine hohe Tonnage über einen großen Bereich zur Kontrolle der Rückfederung erfordern.
Umsetzungsrealität: Der Übergang erfordert eine umfassende Vorbereitung der Anlage, einschließlich spezieller Fundamentgruben, größerer Durchfahrtshöhe und einer verbesserten Automatisierungsintegration.
Beschaffungsstrategie: Die Bewertung neuer und umgebauter Optionen und die Bewertung von OEM-Servicenetzwerken sind ebenso wichtig wie die technischen Spezifikationen der Druckmaschine.
Inhaltsverzeichnis
Die Pressenkinematik bestimmt, wie die Kraft vom Antriebsmechanismus auf das Werkzeug übertragen wird. Bei einer Zweipunktpresse werden zwei Aufhängepunkte oder Lenkstangen verwendet, die mit dem Schlitten verbunden sind. Diese Konstruktion eignet sich gut für symmetrische Lasten mittig unter dem Stößel. Eine jedoch mechanische Vierpunktpresse verwendet vier verschiedene Aufhängepunkte, die in der Nähe der Ecken des Schlittens positioniert sind. Diese geometrische Anordnung verändert grundlegend die Art und Weise, wie die Maschine die Kraft verteilt. Die physikalische Lastverteilung über vier Ecken stellt sicher, dass der Schlitten während des gesamten Hubs parallel zur Stützplatte bleibt. Wenn die Stempelkräfte gegen den Stößel drücken, widerstehen die vier Lenkstangen der Auslenkung gleichmäßig. Diese Mehrpunktaufhängung schafft eine starre, stabile Plattform, die große Lasten über ausgedehnte Liegeflächen bewältigen kann. Die kinetische Energie wird gleichmäßig übertragen und verhindert so, dass sich der Schlitten bei starker Belastung seitlich verschiebt.
Bei mechanischen Zweipunktpressen kann es bei übermäßiger außermittiger Belastung zum Kippen des Stößels kommen, was zu einer ungleichmäßigen Kraftverteilung, einer Fehlausrichtung der Matrize und vorzeitigem Werkzeugverschleiß führen kann. Diese Probleme können zu beschädigten Stempeln, inkonsistenten Teileabmessungen und erhöhten Wartungskosten führen. Vierpunktpressen sorgen für eine bessere Lastverteilung und Stößelstabilität und verringern so die Kippgefahr bei Stanzanwendungen mit großen Matrizen und hoher Tonnage.
Zuganker-Pressenrahmen verwenden vorgespannte Stahlstangen, um die Krone, die Pfosten und das Bett zu verbinden, was für eine hohe strukturelle Steifigkeit und eine kontrollierte Rahmenverformung bei schweren Lasten sorgt. Geschweißte Rahmen bieten eine flexible Konstruktion und können bei richtiger Konstruktion eine zuverlässige Leistung erbringen. Die Auswahl des Rahmens hängt von der Tonnage, den Steifigkeitsanforderungen, den Herstellungskosten und den Präzisionsanforderungen ab, wobei Spurstangenkonstruktionen häufig in großen Hochleistungsstanzpressen verwendet werden.
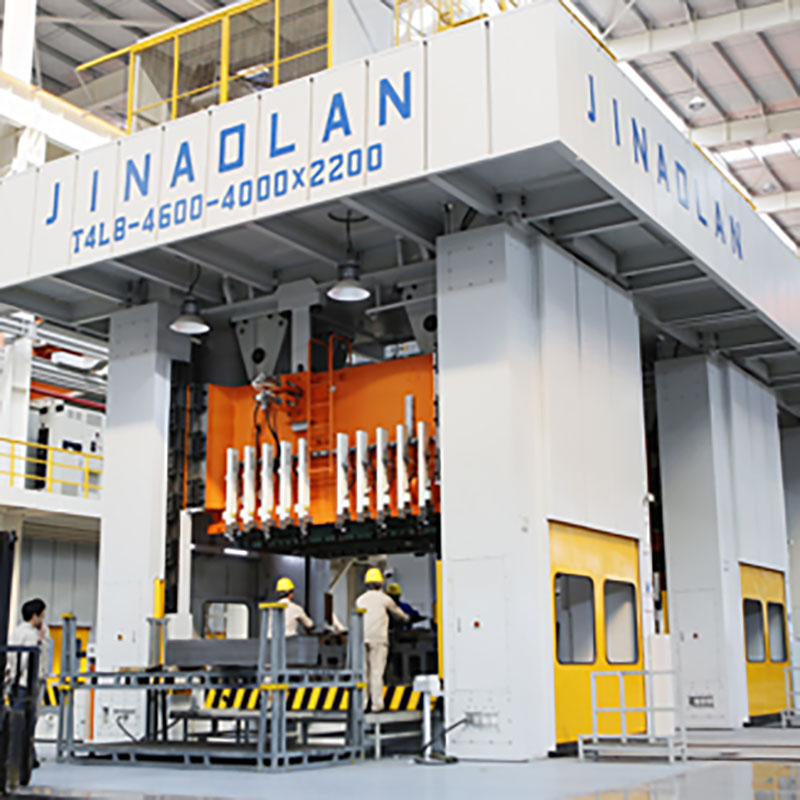
Die Bettgröße dient als primärer Indikator für die Anforderungen an die Vierpunktaufhängung. Wenn ein Bett von links nach rechts mehr als 120 bis 144 Zoll breit ist oder tiefe Abmessungen von vorne nach hinten erfordert, ist eine Vierpunktaufhängung nicht mehr verhandelbar. Zwei Lenkstangen können einfach nicht die Spannweite einer massiven Rutsche tragen, ohne dass sich die Mitte oder die Kanten durchbiegen. Für Folgeverbundwerkzeuge mit mehreren Stationen und große Transferwerkzeuge sind große Bettgrößen zwingend erforderlich. Karosserieteile für Automobile, Gerätegehäuse und Trennwände in der Luft- und Raumfahrt erfordern mehrere Form-, Loch- und Beschnittstationen in einem einzigen Werkzeug. Während sich das Teil durch die Matrize bewegt, verschieben sich die Tonnageanforderungen über das Bett. Ein Vier-Punkt-Aufbau bietet die nötige Stützfläche, um diese komplexen Operationen mit mehreren Stationen ohne Einbußen bei der Präzision zu bewältigen.
Um große Folgeverbundwerkzeuge erfolgreich zu betreiben, müssen die Einrichtungen sicherstellen, dass die Presse bestimmte geometrische Kriterien erfüllt:
Der Schlitten muss unter Volllast eine Parallelität von 0,002 Zoll pro Fuß der Bettlänge beibehalten.
Die Stützplatte muss ausreichend dick sein, um einem Durchbiegen unter den Mittelstationen der Matrize standzuhalten.
Die Ständer müssen genügend Freiraum für die Schrottabwurf und den automatischen Teileauswurf bieten.
Die Schließhöhe muss für die höchste Matrize im Bestand der Anlage ausgelegt sein und gleichzeitig Platz für zukünftige Werkzeugmodifikationen lassen.
Nicht alle Stanzteile sind perfekt symmetrisch. Durch asymmetrische Zieh-, Stanz- oder Lochvorgänge wird der Schwerpunkt natürlicherweise von der physischen Mitte des Pressenbetts weg verschoben. Beispielsweise erfordert das Stanzen eines Autotür-Innenblechs ein Tiefziehen an einem Ende und ein flaches Beschneiden am anderen Ende. Dadurch entsteht eine starke exzentrische Belastung. Wenn Sie diese Matrize in einer Zweipunktpresse betreiben, wird die Maschine Schwierigkeiten haben, die Parallelität aufrechtzuerhalten. Die Vierpunktaufhängung wirkt diesen exzentrischen Belastungen mechanisch entgegen. Die vier Eckverbindungen widerstehen den ungleichmäßigen Aufwärtskräften und sorgen dafür, dass die Rutsche perfekt flach herunterfährt. Durch die Aufrechterhaltung der BDC-Genauigkeit über das gesamte Bett wird sichergestellt, dass asymmetrische Teile korrekt geformt werden, ohne dass Falten entstehen, Risse entstehen oder sekundäre Glättungsvorgänge erforderlich sind.
Die Materialwissenschaft hat großen Einfluss auf die Auswahl der Druckmaschine. Das Stanzen von Advanced High-Strength Steels (AHSS), Dual Phase (DP)-Stählen und Aluminiumlegierungen in Luft- und Raumfahrtqualität bringt extreme Herausforderungen mit sich. Für die Ausbeute und Formung dieser Materialien ist eine deutlich höhere Tonnage erforderlich. Darüber hinaus zeigen sie starke Rückfederungstendenzen. Um die Rückfederung zu kontrollieren, muss eine hohe Kraft ausgeübt werden, die gleichmäßig über einen großen Bereich am unteren Ende des Hubs verteilt ist. Darüber hinaus entstehen beim Stanzen hochfester Materialien enorme Durchbruchkräfte. Wenn das Material bricht, wird durch die plötzliche Freisetzung der gespeicherten Energie eine Schockwelle durch die Presse gesendet, die als „Reverse Tonnage“ bezeichnet wird. Um diesen Stoß zu absorbieren, sind die schiere Masse, die Steifigkeit und die gleichmäßige Kraftanwendung einer mechanischen Vierpunktpresse erforderlich. Leichtere Maschinen zerreißen unter der Belastung des kontinuierlichen AHSS-Stanzens.
Materialstreckgrenze vs. Pressanforderungen | |||
Materialtyp | Typische Streckgrenze (MPa) | Risiko einer umgekehrten Tonnage | Empfohlene Druckmaschinenkonfiguration |
|---|---|---|---|
Weichstahl (CQ/DQ) | 150 - 250 | Niedrig | Zweipunkt oder Vierpunkt |
Hochfeste Niedriglegierung (HSLA) | 300 - 550 | Mäßig | Vierpunkt (für große Betten) |
Fortschrittlicher hochfester Stahl (AHSS) | 600 - 900+ | Hoch | Vierpunkt (obligatorisch) |
Martensitische Stähle | 900 - 1500+ | Extrem | Vierpunkt mit hydraulischen Dämpfern |
Bei mechanischen Vierpunktpressen kommen üblicherweise 8-Punkt-Schlittenführungssysteme über die gesamte Länge zum Einsatz, um eine genaue Stößelausrichtung aufrechtzuerhalten und seitliche Bewegungen zu minimieren. Eine ordnungsgemäße Schlittenführung reduziert die Durchbiegung, verbessert die Prägepräzision und verhindert ungleichmäßigen Matrizenverschleiß. Geringe Durchbiegung und konsistente Ausrichtung tragen dazu bei, Grate, Materialfehler und Wartungsanforderungen bei der Massenproduktion zu reduzieren.
Kurbelwellenantriebe werden üblicherweise für Schneidvorgänge mit hoher Geschwindigkeit und kürzeren Hüben verwendet, während Exzenterzahnradantriebe häufig für große Pressen bevorzugt werden, die längere Hübe und erhebliche Umformenergie erfordern. Beide Konfigurationen bieten unterschiedliche Kraft- und Geschwindigkeitseigenschaften. Die Auswahl des geeigneten Antriebssystems verbessert die Umformleistung, die Produktionseffizienz und die Anlagenzuverlässigkeit.
Automatisierte Stanzsysteme integrieren Spulenzuführungen, Roboterhandhabung und Transfermechanismen, um die Produktivität zu verbessern und manuelle Vorgänge zu reduzieren. Vierpunktpressen mit passenden Seitenöffnungen und kompatiblen Steuerungssystemen unterstützen eine effiziente Materialbewegung zwischen den Matrizenstationen. Eine genaue Synchronisierung zwischen der Pressenbewegung und der Automatisierungsausrüstung trägt dazu bei, Kollisionen zu vermeiden, Ausfallzeiten zu reduzieren und eine konsistente Produktion aufrechtzuerhalten.
Energieeffiziente Stanzpressen nutzen hocheffiziente Motoren, optimierte Antriebssysteme und geeignete Geschwindigkeitsregelungen, um den Stromverbrauch zu senken. Frequenzumrichter (VFDs) können die Betriebsflexibilität in kompatiblen Konfigurationen verbessern, während regenerative Systeme beim Abbremsen Energie zurückgewinnen können. Die Bewertung des Stromverbrauchs und der Motorleistung trägt dazu bei, die Betriebskosten zu senken und die langfristige Effizienz zu verbessern.
Neue mechanische Vierpunktpressen bieten moderne Rahmendesigns, Automatisierungskompatibilität und Herstellergarantien, erfordern jedoch höhere Anfangsinvestitionen. Überholte Druckmaschinen können die Anschaffungskosten senken, indem vorhandene Rahmen, Steuerungen und mechanische Komponenten aufgerüstet werden. Käufer sollten den Gerätezustand, die Präzisionsanforderungen, die Einhaltung von Sicherheitsbestimmungen, die Wartungskosten und die erwartete Lebensdauer vergleichen, bevor sie eine Entscheidung treffen.

Hochpräzise Vierpunktpressen tragen zur Verbesserung der Kapitalrendite (ROI) bei, indem sie eine konsistente Schlittenausrichtung aufrechterhalten, den Ausschuss reduzieren und den Werkzeugverschleiß minimieren. Eine bessere Prägegenauigkeit kann auch Nachbearbeitungsvorgänge und ungeplante Ausfallzeiten reduzieren. Diese langfristigen Einsparungen tragen dazu bei, höhere Ausrüstungskosten auszugleichen und unterstützen gleichzeitig eine stabile Massenfertigung.
Vergleich von Druckmaschinenkapazitäten und Produktionsauswirkungen | ||
Merkmal/Fähigkeit | Mechanische Zweipunktpresse | Mechanische Vierpunktpresse |
|---|---|---|
Aufhängepunkte | Zwei (Mitte-Links, Mitte-Rechts) | Vier (Eckmontage) |
Außermittige Tragfähigkeit | Niedrig bis mittel | Außergewöhnlich hoch |
Kipprisiko der Folie | Hoch (mit asymmetrischen Matrizen) | Praktisch eliminiert |
Ideale Bettgröße | Unter 120 Zoll | 120 Zoll bis 300+ Zoll |
Werkzeugverschleißrate | Beschleunigt unter exzentrischer Belastung | Aufgrund strikter Parallelität minimiert |
Beste Anwendung | Symmetrisches Stanzen, kleinere progressive Matrizen | Große Karosserieteile, AHSS, große Transfermatrizen |
Der Erstkauf ist nur der Beginn der OEM-Beziehung. Betonen Sie die Bedeutung eines robusten Aftermarket-Supports und zugänglicher Servicenetzwerke. Wenn eine Schwerlastpresse ausfällt, stoppt dies den gesamten Produktionsplan. Sie benötigen inländische oder gut erreichbare OEM-Servicetechniker, die sofort einsatzbereit sind. Bewerten Sie die MTTR-Metriken (Mean Time to Repair) des Anbieters und seine Fähigkeit, Ferndiagnosen bereitzustellen. Ein Hersteller mit einer starken regionalen Servicepräsenz verhindert, dass sich kleinere elektrische Störungen zu katastrophalen, mehrwöchigen Ausfallereignissen ausweiten.
Standardlösungen erfüllen selten perfekt komplexe Stanzanforderungen. Bewerten Sie die Fähigkeit des Herstellers, die Maschine an Ihre spezifischen Produktlinien anzupassen. Können sie kundenspezifische Hublängen entwickeln, um tiefgezogene Teile aufzunehmen? Können sie die Schließhöhen ändern, um sie an Ihren vorhandenen Matrizenbestand anzupassen? Der OEM muss die technische Fähigkeit nachweisen, Fenstergrößen, die Bearbeitung der Polsterplatte und Automatisierungsintegrationspunkte zu ändern. Die Bereitschaft, die Presse rund um Ihr spezifisches Transfersystem zu konstruieren, gewährleistet eine reibungslose Installation und sofortige Produktionseffizienz.
Die Zuverlässigkeit der Lieferkette wirkt sich direkt auf die Betriebszeit der Druckmaschine aus. Besprechen Sie das Risiko proprietärer Komponenten mit potenziellen Anbietern. Wenn sich ein Hersteller stark auf obskure, proprietäre Elektronik oder individuell gefertigte Verschleißteile verlässt, sind Sie großen Risiken ausgesetzt. Fordern Sie garantierte Lieferzeiten für kritische Ersatzteile. Sie müssen genau wissen, wie lange es dauert, Ersatzkupplungs-/Bremsbaugruppen, Bronzebuchsen und Antriebsräder zu beschaffen. OEMs, die standardisierte, handelsübliche Komponenten für Pneumatik, Hydraulik und Steuerung verwenden, bieten eine viel sicherere langfristige Investition.
Berechnen Sie den genauen Schwerpunkt, die erforderliche Bettfläche und die Durchbruchkräfte für Ihre anspruchsvollste Matrize.
Fordern Sie bei potenziellen Herstellern eine Finite-Elemente-Analyse (FEA) des vorgeschlagenen Pressenrahmens unter Ihren spezifischen Belastungsbedingungen an.
Führen Sie eine umfassende Anlagenprüfung durch, um die Tragfähigkeit des Bodens und die Fundamentbereitschaft zu ermitteln.
Quantifizieren Sie die versteckten Kosten für die Werkzeugwartung, die durch das Umkippen des Schlittens in Ihrer aktuellen Ausrüstung entstehen, um den Investitionsaufwand zu rechtfertigen.
A: Der Hauptunterschied liegt in der Anzahl der Verbindungen zwischen dem Antriebsmechanismus und dem Schlitten. Eine Vierpunktpresse nutzt vier Eckverbindungen und bietet im Vergleich zu einer Zweipunktkonstruktion eine bessere Fähigkeit, außermittige Lasten zu bewältigen und eine strikte Schlittenparallelität über große Bettflächen hinweg aufrechtzuerhalten.
A: Für Anwendungen, die große Liegeflächen erfordern und schwere außermittige Lasten handhaben, ist diese Ausrüstung unbedingt erforderlich. Dazu gehören das Stanzen von Automobilkarosserieteilen, die Herstellung von Großgeräten, HVAC-Komponenten und der Betrieb komplexer Folge- oder Transferwerkzeuge mit mehreren Stationen.
A: Exzentrische, außermittige Belastungen führen beim Ein- oder Zweipunktdrücken zum Kippen oder Verkanten des Schlittens. Diese Durchbiegung beschädigt die Führungsstifte der Matrize und führt zu Teilen, die außerhalb der Toleranz liegen. Die viereckige Stütze einer Vierpunktpresse widersteht diesen ungleichmäßigen Kräften, beugt Werkzeugschäden vor und sorgt für die Aufrechterhaltung der Präzision.
A: Während mechanische Vierpunktpressen für spezielle Anwendungen mit einem Gewicht von etwa 400 Tonnen beginnen können, sind sie im Schwerlastbereich am häufigsten und kritischsten, typischerweise im Bereich von 800 bis 3.000 Tonnen.
A: Durch die Beibehaltung der starren Schlittenparallelität verhindern Vierpunktpressen ungleichmäßigen Stempelverschleiß und Matrizenscherung. Diese Stabilität verlängert die Zeit zwischen den erforderlichen Werkzeugschärfungen erheblich, reduziert den Arbeitsaufwand im Werkzeugraum und senkt die Gesamtkosten für die Werkzeugwartung.
A: Für die Installation dieser riesigen Maschinen sind Betonfundamentgruben erforderlich. Die Anlagen müssen Bodenbelastungstests durchführen und tiefe, stark bewehrte Betonsockel installieren, oft mit Vibrationsisolationspads, um dynamische Stöße zu absorbieren und den umgebenden Fabrikboden zu schützen.


