
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered


Eine Fehleinschätzung der Druckkapazität birgt erhebliche finanzielle und betriebliche Risiken. Die Unterdimensionierung einer Maschine führt zu katastrophalen Rahmenschäden, blockierten Motoren und zerbrochenen Werkzeugen. Eine Überdimensionierung führt zu verschwendeten Investitionsausgaben und einem übermäßigen Energieverbrauch. Werksleiter und Fertigungsingenieure stehen vor einem strengen Balanceakt. Sie müssen die aktuellen Produktionsanforderungen an die zukünftige Skalierbarkeit anpassen, ohne eine Überkapitalisierung vorzunehmen. Die Streckgrenze des Materials, die Abmessungen der Teile und die Komplexität der Werkzeuge bestimmen alle Ihre Ausrüstungsanforderungen.
Wir werden einen technischen Rahmen für aufschlüsseln die Auswahl der Power-Press-Tonnage . In diesem Leitfaden werden die Betriebsschwellenwerte, Anlagenanforderungen und Anwendungsgrenzen einer 200-Tonnen-Kraftpresse im Vergleich zu 400-Tonnen- und 600-Tonnen-Alternativen bewertet. Sie erfahren, wie Sie die Maschinenspezifikationen an die Anforderungen der Matrizen anpassen, die Durchbiegung des Rahmens steuern und die Infrastruktur einer Hochleistungsanlage planen.
Für die Tonnageberechnung ist ein Puffer erforderlich: Berechnen Sie immer die Basistonnage, die für das spezifische Material und den jeweiligen Vorgang erforderlich ist, und fügen Sie dann eine Sicherheitsmarge von mindestens 20 % hinzu, um Werkzeugverschleiß und Materialschwankungen zu berücksichtigen.
Passen Sie die Tonnage an die Werkzeuge an, nicht nur an das Material: Folgeverbundwerkzeuge und außermittige Beladung erfordern eine deutlich höhere Tonnage und Rahmensteifigkeit als einfaches Stanzen in einer Station.
Die Infrastruktur der Anlage bestimmt die Machbarkeit: Durch die Aufrüstung von einer 200-Tonnen- auf eine 400-Tonnen- oder 600-Tonnen-Presse ändern sich die Anforderungen an die Bodenbelastung grundlegend und erfordern häufig maßgeschneiderte Fundamentgruben und spezielle Aufrüstungen.
Durchbiegung ist der Feind der Präzision: Pressen mit höherer Tonnage sind nicht nur wegen der reinen Kraft erforderlich, sondern auch, um die Rahmendurchbiegung bei der Arbeit mit hochfesten Materialien zu minimieren, die Konsistenz der Teile sicherzustellen und die Lebensdauer der Matrizen zu verlängern.
Steuerungssysteme steigern den Wert: Über die bloße Leistung hinaus bestimmen moderne, konsistente Druckregelung und einfache Bedienung den langfristigen ROI von Hochleistungspressen.
Inhaltsverzeichnis
Die Berechnung der Presskraft beginnt mit dem Schnittumfang, der Materialstärke und der Scherfestigkeit. Für das Stanzen und Stanzen lautet die Grundformel Kraft = Schnittumfang × Materialdicke × Scherfestigkeit. Dies liefert eine erste Kraftschätzung, die an Werkzeugbedingungen, Materialschwankungen und tatsächliche Produktionsanforderungen angepasst werden muss.
Materialstärke, Festigkeit und Umformtiefe wirken sich direkt auf die Tonnageanforderungen der Stanzpresse aus. Dickere Metalle und hochfeste Stähle erfordern im Allgemeinen eine höhere Umformkraft, während das Tiefziehen auch eine ausreichende Hublänge und eine ausreichende Kontrolle des Blechhalters erfordert. Ingenieure sollten die Materialeigenschaften, die Umformkomplexität und die erforderliche Kraft während des gesamten Hubs bewerten, bevor sie die Presskapazität auswählen.
Eine Kapazitätsspanne von 20–30 % kann als vorläufige Richtlinie bei der Auswahl der Stanzpressentonnage dienen. Beispielsweise kann eine Umformanforderung von 160 Tonnen die Überlegung einer 200-Tonnen-Presse rechtfertigen. Dieser Spielraum trägt dazu bei, Materialschwankungen, Werkzeugverschleiß und sich ändernde Produktionsbedingungen auszugleichen. Bei der endgültigen Auswahl müssen außerdem die Presskraftkurve, die verfügbare Energie und die Herstellerangaben überprüft werden.
Reverse Tonnage, auch Snap-Through-Schock genannt, tritt auf, wenn beim Materialbruch beim Schneiden oder Stanzen gespeicherte Energie plötzlich freigesetzt wird. Übermäßige Stöße können Pressenrahmen, Werkzeuge und Antriebsstrangkomponenten beschädigen. Die richtige Auswahl der Presse, eine starre Rahmenkonstruktion und geeignete Stoßdämpfungssysteme tragen dazu bei, Vibrationen, Geräteverschleiß und Wartungskosten zu reduzieren.
200-Tonnen-Stanzpressen eignen sich für mittelschwere Schneid-, Stanz-, Loch- und Flachumformvorgänge. Zu den üblichen Anwendungen gehören Kfz-Halterungen, Elektrogehäuse, Gerätekomponenten und allgemeine Blechteile. Sie bieten vielen industriellen Herstellern ein praktisches Gleichgewicht zwischen Umformkapazität, Maschinengröße und Produktionseffizienz.
200-Tonnen-Pressen nehmen in der Regel kleine bis mittelgroße Matrizen auf, je nach Bettabmessungen und Rahmendesign. Große Folgeverbundmatrizen oder ungleichmäßige Belastung können die zulässige Kapazität der Maschine überschreiten und zu einer Durchbiegung des Schlittens oder einer Fehlausrichtung der Werkzeuge führen. Ingenieure sollten vor der Auswahl der Ausrüstung die Bettgröße, die Stößelabmessungen, den Matrizenabstand und die außermittigen Belastungsgrenzen überprüfen.
Mechanische 200-Tonnen-Pressen können relativ hohe Hübe pro Minute (SPM) bieten und eignen sich daher für sich wiederholende Stanzvorgänge mit hohem Volumen. Automatisierte Zuführungen und Materialrichtmaschinen tragen zur Maximierung der Produktivität bei. Die tatsächliche Produktionsgeschwindigkeit hängt jedoch vom Pressendesign, der Hublänge, der Komplexität der Werkzeuge und den Formungsanforderungen ab und nicht nur von der Tonnage.
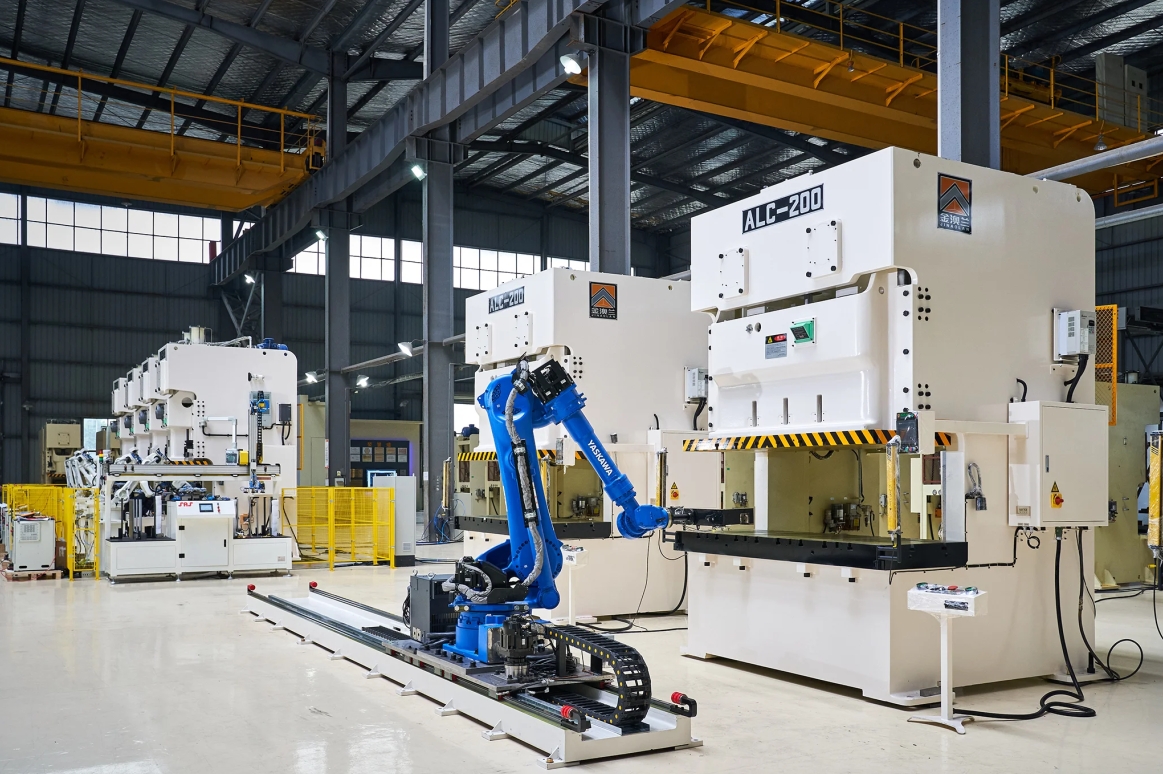
Ein Upgrade von einer 200-Tonnen- auf eine 400-Tonnen-Presse bietet sich an, wenn bei der Produktion dickere Materialien, hochfester Stahl oder komplexe Folgeverbundwerkzeuge benötigt werden. Eine 400-Tonnen-Presse bietet eine größere Umformkapazität für gleichzeitige Stanz-, Loch- und Biegevorgänge. Die Aufrüstung sollte auf berechneten Tonnageanforderungen, Werkzeugabmessungen und Produktionsanforderungen basieren.
400-Tonnen-Pressen mit starrem Rahmen und fortschrittlichen Schlittenführungssystemen können ungleichmäßige Belastungen, die durch Folgeverbundwerkzeuge entstehen, besser bewältigen. Eine ordnungsgemäße Lastverteilung trägt dazu bei, die Durchbiegung des Stößels, die Fehlausrichtung der Werkzeuge und den vorzeitigen Verschleiß der Matrize zu reduzieren. Ingenieure sollten die zulässige außermittige Belastbarkeit der Maschine überprüfen, um die Prägegenauigkeit und die Zuverlässigkeit der Ausrüstung aufrechtzuerhalten.
Pressenrahmen mit geraden Seiten bieten eine hohe strukturelle Steifigkeit und eine verbesserte Durchbiegungskontrolle für schweres Stanzen. Verstärkte Pfosten, vorgespannte Zugstangen und präzise Gleitführungen tragen dazu bei, die Parallelität zwischen Stößel und Bett unter Last aufrechtzuerhalten. Diese Stabilität verbessert die Maßhaltigkeit, reduziert die Gratbildung und verlängert die Lebensdauer der Werkzeuge.
600-Tonnen-Stanzpressen werden häufig für große Automobilkomponenten, schwere Geräteteile und komplexe Metallumformvorgänge eingesetzt. Ihre hohe Tonnagekapazität unterstützt anspruchsvolle Anwendungen mit dicken Materialien, großen Formen und Tiefziehen. Eine ordnungsgemäße Kraftsteuerung trägt dazu bei, den Materialfluss aufrechtzuerhalten und Verformungsfehler zu reduzieren.
Bei der Auswahl einer 600-Tonnen-Presse sind Hublänge, Schließhöhe und Formraum entscheidend. Große oder tiefgezogene Bauteile erfordern ausreichend Stößelweg, Werkzeugfreiraum und Platz für die Teileentnahme. Um eine effiziente Produktion und einen sicheren Betrieb zu gewährleisten, sollten Ingenieure die Abmessungen der Matrize, den Verstellbereich des Schiebers und den Automatisierungsspielraum überprüfen.
600-Tonnen-Pressen erfordern eine sorgfältige Abstimmung von Formkapazität, Hubgeschwindigkeit und Energieverbrauch. Mechanische Pressen ermöglichen einen effizienten, sich wiederholenden Betrieb, während servobetriebene Systeme einstellbare Bewegungsprofile für eine verbesserte Umformkontrolle bieten. Die Optimierung der Stößelgeschwindigkeit und die automatisierte Materialhandhabung können den Produktionsdurchsatz verbessern und unnötigen Energieverbrauch reduzieren.

Mechanische Pressen liefern hohe Produktionsgeschwindigkeiten und eignen sich im Allgemeinen zum Schneiden, Stanzen und flachen Umformen. Hydraulische Pressen bieten eine kontrollierbare Kraft über den gesamten Hub und eignen sich daher zum Tiefziehen und komplexen Umformen. Die Auswahl des richtigen Betätigungssystems hängt von der Umformtiefe, den Geschwindigkeitsanforderungen und dem Produktionsvolumen ab.
Die Abmessungen des Pressenbetts und des Stößels müssen zur Grundfläche des Werkzeugs passen und eine ausreichende Lastunterstützung bieten. Eine falsche Matrizenanpassung kann zu ungleichmäßiger Kraftverteilung, Werkzeugverformung und inkonsistenter Teilequalität führen. Ingenieure sollten vor dem Kauf von Ausrüstung die Abmessungen der Unterlage, die Schlittengröße, die Klemmanordnung und den Matrizenabstand überprüfen.
Drücken Sie Kapazität | Typischer Rahmentyp | Geeignete Anwendungen | Produktionsgeschwindigkeit |
|---|---|---|---|
200 Tonnen | C-Rahmen / gerade Seite | Stanzen, Flachformen | Generell höher |
400 Tonnen | Gerade Seite | Folgeverbundwerkzeuge, mittlere Umformung | Medium |
600 Tonnen | Schwere gerade Seite / Hydraulisch | Tiefgezogene, große Tafeln | Im Allgemeinen niedriger |
Die tatsächliche Hubgeschwindigkeit und Umformfähigkeit hängen vom Pressendesign, der Antriebstechnologie, den Werkzeugen und den Betriebsbedingungen ab.
Die Hublänge bestimmt den Verfahrweg des Stößels, während die Schließhöhe den verfügbaren Werkzeugraum am unteren Ende des Hubs unter bestimmten Einstellbedingungen definiert. Beide Parameter müssen mit der Matrizenhöhe, der Formtiefe und den Anforderungen an die Teileentfernung übereinstimmen. Der richtige Abstand verhindert Werkzeugbeeinträchtigungen und unterstützt effiziente Stanzvorgänge.
Moderne Stanzpressen nutzen SPS-Steuerungen, HMI-Schnittstellen und Überwachungssysteme, um die Betriebsgenauigkeit und Effizienz zu verbessern. Funktionen wie programmierbare Bewegungssteuerung auf kompatiblen Antrieben, Rezeptspeicherung, Tonnageüberwachung und Fehlerdiagnose tragen dazu bei, die Rüstzeit zu verkürzen, Überlastungen zu verhindern und eine gleichbleibende Produktionsqualität aufrechtzuerhalten.
Zeichnen Sie die Stellflächen Ihrer größten Matrizen auf und berechnen Sie die erforderliche außermittige Belastbarkeit, bevor Sie eine Bettgröße auswählen.
Installieren Sie Tonnagemonitore auf Ihrer vorhandenen Ausrüstung, um grundlegende Kraftdaten für Ihre aktuellen Produktionsläufe zu erfassen.
Beauftragen Sie einen Statiker mit der Kernbohrung Ihres Anlagenbodens und der Überprüfung der Betontiefe für die Installation schwerer Maschinen.
Fordern Sie beim Pressenhersteller Berichte zur Finite-Elemente-Analyse (FEA) an, um die Rahmendurchbiegungstoleranzen unter maximaler Belastung zu überprüfen.
A: Die Unterdimensionierung einer Presse führt zu schwerwiegenden mechanischen Ausfällen. Der Motor bleibt stehen und die Kupplung rutscht unter Last. Es kommt zu einer übermäßigen Rahmendurchbiegung, die zu einer Fehlausrichtung von Stempel und Matrize führt. Dies führt zu schnellem Werkzeugverschleiß, gratigen Teilen und schließlich zu katastrophalen Rahmenrissen oder zur Zerstörung der Matrize.
A: Sie berechnen die Basistonnage anhand einer Standardformel: Tonnage = (Schnittlänge × Materialdicke × Materialscherfestigkeit) / 2000. Fügen Sie dieser Basislinie immer eine Sicherheitsmarge von 20 % bis 30 % hinzu, um Werkzeugverschleiß, Materialschwankungen und Maschinenlebensdauer zu berücksichtigen.
A: Dies ist nur für sehr kleine, dünne Teile möglich. Beim Tiefziehen ist in der Regel die volle Kraft über den gesamten Hub erforderlich, was hydraulische Pressen begünstigt. Sie übersteigt oft die Hublänge herkömmlicher mechanischer 200-Tonnen-Pressen. Durch die Tiefumformung werden im Allgemeinen Anforderungen an 400-Tonnen- oder 500-Tonnen-Maschinen gestellt.
A: Eine übermäßige Durchbiegung führt dazu, dass sich Stempel und Matrize während des Hubs nicht richtig ausrichten. Diese Fehlausrichtung führt zu schnellem Werkzeugverschleiß, schlechter Teilequalität und schließlich zum Ausfall der Matrize. Rahmen mit höherer Tonnage widerstehen einer Durchbiegung besser, behalten die Parallelität bei und sorgen für eine gleichmäßige Druckkontrolle im gesamten Werkzeug.
A: Diese riesigen Maschinen können nicht auf standardmäßigen 6-Zoll-Fabrikböden stehen. Sie erfordern technische, isolierte Betonfundamente und Gruben. Diese speziellen Fundamente absorbieren Betriebsstöße, verhindern die Übertragung von Vibrationen und tragen sicher das enorme statische Gewicht der Maschine und ihrer Werkzeuge.
A: Wenn die Last nicht zentriert unter dem Stößel ist, kann die Presse ihre maximale Nenntonnage nicht sicher liefern. Eine außermittige Belastung, die bei Folgeverbundwerkzeugen häufig vorkommt, führt zum Kippen des Schlittens. Wenn es der Presse an ausreichender Steifigkeit mangelt, besteht die Gefahr einer starken Abnutzung der Leisten, einer Beschädigung des Rahmens und einer Fehlausrichtung der Werkzeuge.


