
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered


Die Auswahl von Hochleistungsumformgeräten bestimmt über Jahrzehnte hinweg die Produktionskapazität, die Teilequalität und das Anlagenlayout. Das Formen einer großen Blechtafel erfordert die Abwägung enormer Tonnageanforderungen mit einer präzisen Durchbiegungssteuerung. Sie müssen den Materialfluss und die Zykluszeiteffizienz gleichzeitig verwalten. Die Wahl des falschen Antriebsmechanismus oder Rahmentyps führt zu hohen Ausschussraten, beschleunigt den vorzeitigen Werkzeugverschleiß und führt zu langen Ausfallzeiten. Dieser Leitfaden bietet einen technischen Bewertungsrahmen zum Vergleich hydraulischer, mechanischer und servogetriebener Systeme. Wir erläutern detailliert, wie die Antriebskinematik und die Rahmenarchitektur auf die spezifischen Anforderungen des Großformatstanzens abgestimmt sind. Sie lernen, Maschinenspezifikationen direkt an Ihre Teilegeometrie und Ihr Produktionsvolumen anzupassen. Wenn Sie diese mechanischen Unterschiede verstehen, können Sie genau die für Ihre Produktionslinie benötigte Ausrüstung spezifizieren, ohne die Installation zu überdimensionieren oder zu unterdimensionieren.
Hydraulische Pressen liefern über den gesamten Hub hinweg die volle Presskraft und sind daher die erste Wahl für das Tiefziehen großer, komplexer Platten.
Mechanische Pressen (insbesondere Konfigurationen mit Verbindungsantrieb) bieten eine überlegene Hübe pro Minute (SPM) für die Produktion von Platten mit hohem Volumen und geringerer Tiefe.
Servobetriebene Pressen bieten programmierbare Hubprofile und kombinieren die Tiefziehfähigkeiten hydraulischer Systeme mit der Geschwindigkeit mechanischer Pressen, allerdings mit einem höheren anfänglichen Investitionsaufwand.
Für die Produktion großer Paneele ist eine gerade Seitenarchitektur (H-Rahmen) zwingend erforderlich; Spaltrahmenpressen können nicht die erforderliche Steifigkeit bieten, um eine Winkelabweichung bei außermittigen Belastungen zu verhindern.
Inhaltsverzeichnis
Die Berechnung der richtigen Tonnage ist der erste Schritt bei der Spezifikation einer großen Blechpresse . Ingenieure berechnen die erforderliche Tonnage basierend auf der Scherfestigkeit des Materials, der Materialdicke und dem Gesamtumfang des Schnitts oder der Form. Die grundlegende Stanzformel multipliziert die Umfangslänge mit der Materialdicke und der Scherfestigkeit des Materials. Anschließend müssen Sie einen Sicherheitsfaktor hinzufügen, normalerweise 20 Prozent, um Werkzeugverschleiß und Materialschwankungen zu berücksichtigen.
Beispielsweise erfordert das Stanzen einer Platte mit einem Umfang von 120 Zoll aus 0,125-Zoll-Weichstahl (50.000 PSI Scherfestigkeit) 375 Tonnen Kraft. Durch die Hinzurechnung des Sicherheitsfaktors von 20 Prozent erhöht sich die Anforderung auf 450 Tonnen. Unterschiedliche Materialien verändern diese Berechnung drastisch.
Materialtyp | Durchschnittliche Scherfestigkeit (PSI) | Umformcharakteristik |
|---|---|---|
Aluminium (5052-H32) | 28.000 | Neigt zum Abrieb und erfordert polierte Werkzeuge |
Weichstahl (1018) | 50.000 | Sehr vorhersehbarer Materialfluss |
Edelstahl (304) | 75.000 | Hohe Kaltverfestigungsrate, erfordert langsame Ziehgeschwindigkeiten |
Fortschrittlicher hochfester Stahl (AHSS) | 120.000+ | Extreme Rückfederung, hoher Durchschlagstoß |
Ebenso wichtig ist die Größe des Bettes bzw. der Polsterfläche. Das Bett muss große Folgeverbundwerkzeuge oder Transferwerkzeugsysteme vollständig aufnehmen können. Das Werkzeug darf niemals über die Stützplatte hinausragen. Überhängende Matrizen verursachen während des Prägezyklus starke Kippmomente. Diese ungleichmäßige Belastung beschädigt die Gleitführungen und führt zu einem vorzeitigen Ausfall der Matrize. Berücksichtigen Sie bei der Dimensionierung des Bettes die physische Grundfläche der Matrizenschuhe, Klemmmechanismen und aller in der Matrize befindlichen Sensorgeräte. Sie benötigen außerdem Freiraum für automatische Abfallentsorgungssysteme unter dem Bett.
Verschiedene Stanzvorgänge erfordern eine bestimmte Presskraft, Geschwindigkeit und Bewegungssteuerung. Stanzen und Stanzen erfordern einen Hochgeschwindigkeitsbetrieb und Stoßfestigkeit, während das Tiefziehen eine kontrollierte Umformgeschwindigkeit und anhaltende Kraft erfordert. Das Biegen und Prägen hängt von der präzisen Kraftübertragung nahe dem unteren Totpunkt (BDC) ab. Durch die Anpassung der Pressenfunktionen an den Betrieb wird die Formgenauigkeit verbessert, der Gesenkverschleiß verringert und eine gleichbleibende Produktionsqualität sichergestellt.
Ziehtiefe und Materialfluss haben direkten Einfluss auf die Prägequalität. Die Hublänge der Presse, die verfügbare Tonnage und die Stößelgeschwindigkeit müssen mit der Plattengeometrie und den Materialeigenschaften übereinstimmen. Der richtige Druck des Blechhalters, gesteuert durch Ziehkissen oder Stickstofffedern, hilft, Falten und Risse beim Tiefziehen zu verhindern. Präzise Kraft- und Bewegungssteuerung unterstützen konsistente Plattenabmessungen.
Hübe pro Minute (SPM) bestimmen die Stanzproduktivität, höhere Geschwindigkeiten verbessern jedoch nicht immer die Effizienz. Stanzvorgänge können im Allgemeinen schneller ablaufen, während Tiefziehen eine langsamere, kontrollierte Bewegung erfordert, um Materialschäden zu vermeiden. Die Optimierung von Hublänge, Formgeschwindigkeit und automatisierter Zuführung trägt dazu bei, Produktionsleistung, Teilequalität und Anlageneffizienz in Einklang zu bringen.
Hydraulische Pressen bieten während des gesamten Hubs eine kontrollierbare Umformkraft und eignen sich daher zum Tiefziehen und Umformen großer Platten. Die einstellbare Stößelgeschwindigkeit, Hublänge und Verweilzeit helfen dabei, den Materialfluss zu steuern und Fehler zu reduzieren. Obwohl hydraulische Systeme im Allgemeinen langsamer als mechanische Pressen sind, bieten sie Flexibilität für Automobilplatten, Gerätegehäuse und komplexe Metallkomponenten.
Mechanische Pressen verwenden schwungradgetriebene Mechanismen, um schnelle und wiederholbare Prägevorgänge zu ermöglichen. Standard-Kurbelpressen eignen sich für das Stanzen und flache Umformen, Pressen mit Gelenkantrieb sorgen für eine langsamere Umformbewegung für einen verbesserten Materialfluss und Kniegelenkpressen liefern eine hohe Kraft in der Nähe des BDC zum Prägen und präzisen Formatieren. Aufgrund ihrer hohen Produktivität eignen sie sich für die kontinuierliche Fertigung.
Servobetriebene Pressen verwenden eine programmierbare Motorsteuerung, um die Geschwindigkeit, Position und Bewegungsprofile des Stößels während des gesamten Hubs anzupassen. Sie unterstützen Vorgänge wie Tiefziehen, Stanzen und Präzisionsformen, verbessern gleichzeitig die Prozessflexibilität und senken möglicherweise den Energieverbrauch. Obwohl die Anfangsinvestition und die Komplexität des Steuerungssystems höher sind, bieten Servopressen Vorteile für Hersteller, die vielfältige Plattendesigns herstellen.
Antriebstyp | Tonnageverfügbarkeit | Geschwindigkeit (SPM) | Beste Anwendung | Primäre Einschränkung |
|---|---|---|---|---|
Hydraulisch | Voller Schlag | Langsam bis mittel | Tiefziehen, variabler Strich | Flüssigkeitserhalt, langsamere Zyklen |
Mechanisch (Kurbel) | Nur in der Nähe von BDC | Sehr hoch | Stanzen, Flachformen | Fester Hub, hoher Stoßstoß |
Mechanisch (Link) | Nur in der Nähe von BDC | Hoch | Mäßige Zeichnung, automatische Panels | Komplexe mechanische Verbindung |
Servogetrieben | Programmierbar | Mittel bis Hoch | Komplexe Formgebung, vielseitig einsetzbar | Hohe Anfangsinvestitionen |
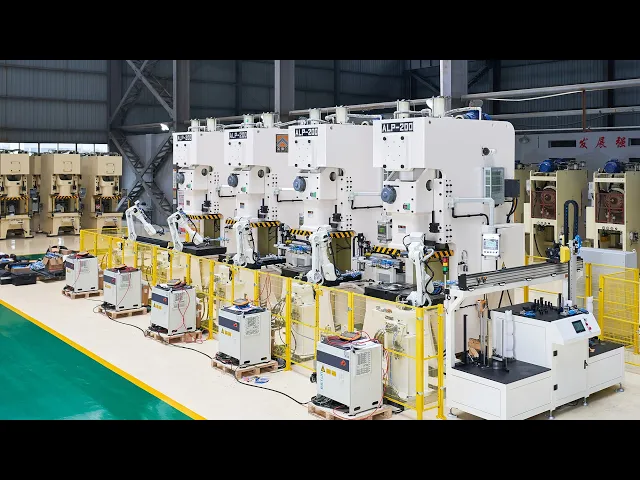
Geradseitenpressen (H-Rahmen) bieten eine hohe strukturelle Steifigkeit und eine gleichmäßige Lastverteilung und sind daher ideal für das Stanzen großer Platten. Ihre verstärkten Rahmen, vorgespannten Zugstangen und Präzisionsschlittenführungen minimieren die Durchbiegung und sorgen für die Parallelität zwischen Schlitten und Polster. Diese Stabilität verbessert die Formgenauigkeit, reduziert den Formverschleiß und unterstützt eine gleichmäßige Produktion unter hohen Tonnagelasten.
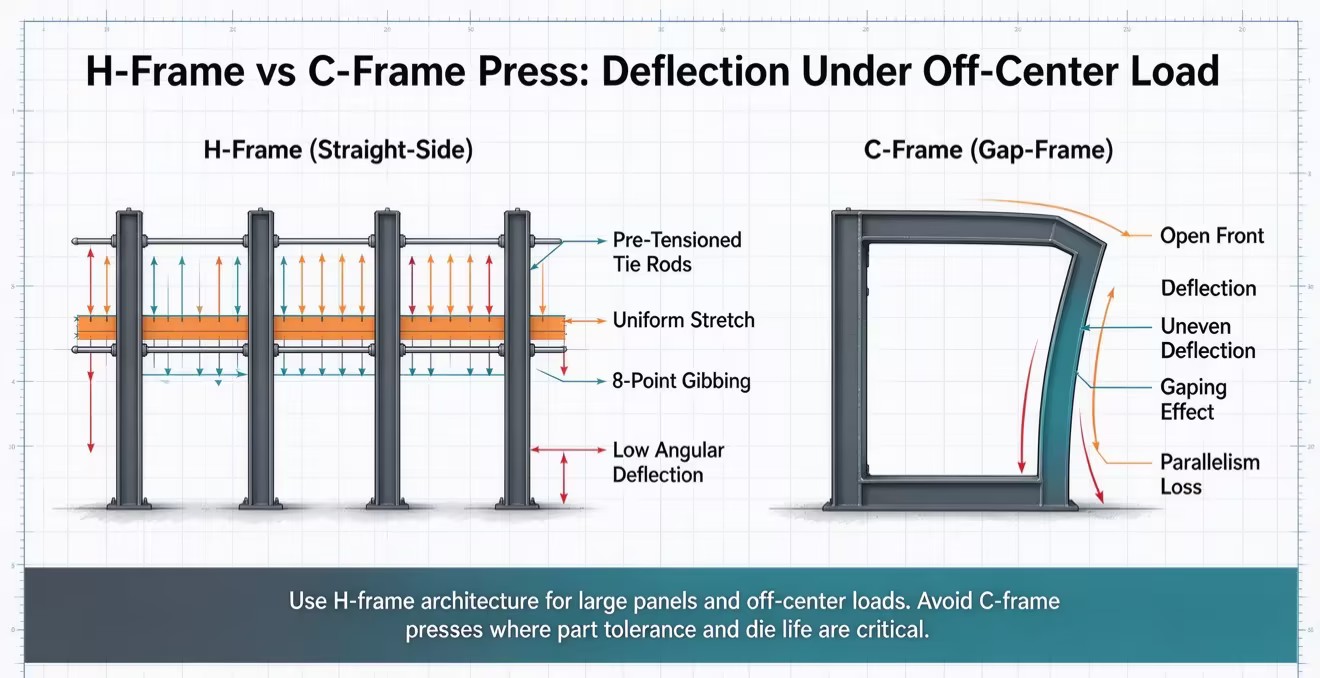
Spaltrahmenpressen (C-Rahmen) bieten bequemen Werkzeugzugang und flexible Materialhandhabung, sind jedoch anfälliger für Rahmenverformungen bei schweren oder außermittigen Lasten. Übermäßige Verformung kann die Ausrichtung der Matrize beeinträchtigen, den Werkzeugverschleiß beschleunigen und die Teilegenauigkeit verringern. Beim Stanzen großer Platten werden im Allgemeinen Längsseitenpressen bevorzugt, wenn hohe Steifigkeit und Präzision erforderlich sind.
Die Werkzeugkompatibilität wirkt sich direkt auf die Stanzqualität und die Produktionsflexibilität aus. Ziehkissen steuern die Haltekraft des Rohlings beim Tiefziehen und verhindern so Falten und Materialrisse. Hydraulische Kissen sorgen für eine einstellbare Druckregelung, während QDC-Systeme (Quick Die Change) den Werkzeugwechsel vereinfachen und Ausfallzeiten reduzieren. Die Auswahl kompatibler Werkzeug- und Automatisierungsfunktionen verbessert die Effizienz und Formkonsistenz.
Die automatisierte Materialhandhabung verbessert die Sicherheit, Effizienz und Konsistenz beim Stanzen großer Platten. Entstapler, Robotertransfers und Doppelzuschnitt-Detektoren unterstützen eine zuverlässige Bogenzuführung und Teilebewegung. Eine ordnungsgemäße Synchronisierung zwischen Presse und Transferausrüstung verhindert Kollisionen, schützt die Werkzeuge und ermöglicht eine stabile Massenproduktion.
Die Energieeffizienz von Pressen hängt von der Antriebstechnologie, den Betriebszyklen und den Produktionsanforderungen ab. Hydraulische Pressen bieten eine flexible Kraftsteuerung, mechanische Pressen sind effizient für das kontinuierliche Stanzen großer Stückzahlen und Servopressen bieten programmierbare Bewegungen mit potenzieller regenerativer Energierückgewinnung. Die Bewertung des Stromverbrauchs, der Wartungskosten und der Produktionseffizienz hilft Herstellern, ihre langfristigen Betriebskosten zu optimieren.
Berechnen Sie den genauen Tonnagebedarf mithilfe von Materialscherfestigkeits- und Umfangsformeln und fügen Sie eine Sicherheitsmarge von 20 Prozent hinzu, um den Werkzeugverschleiß zu berücksichtigen.
Prüfen Sie die Fundamentkapazität Ihrer Anlage, das Potenzial für die Grubentiefe und die Grenzen des Laufkrans, bevor Sie die Ausrüstungsspezifikationen festlegen.
Fordern Sie bei Herstellern, die in die engere Auswahl kommen, physische Matrizenversuche mit Ihren tatsächlichen Werkzeugen und Produktionsmaterialien an, um die Dynamik des Materialflusses zu überprüfen.
Spezifizieren Sie ausschließlich Rahmenarchitekturen mit geraden Seiten, um Winkelabweichungen zu verhindern und Ihre Werkzeuginvestitionen vor Schäden durch außermittige Belastung zu schützen.
A: Die Tonnage hängt vollständig von der Materialstärke, der Scherfestigkeit und dem gesamten Schnittumfang ab. Obwohl es kein allgemeingültiges Minimum gibt, sind für die Formung großer Automobil- oder Haushaltsgeräteplatten in der Regel Maschinen ab 600 Tonnen erforderlich. Schwerlastanwendungen übersteigen häufig 2.000 Tonnen, um die erforderlichen Stanzkräfte zu bewältigen und ausreichend Platz für große Transferwerkzeuge bereitzustellen.
A: Hydrauliksysteme sind beim Tiefziehen überlegen. Sie liefern über die gesamte Hublänge die volle Nennkraft. Dies ermöglicht einen tiefen, kontrollierten Materialfluss, ohne den Motor abzuwürgen. Bei mechanischen Systemen geht weiter oben im Hub die verfügbare Tonnage verloren, wodurch tiefe Züge schwierig oder unmöglich werden, ohne dass die Maschine stark überdimensioniert wird.
A: Ja, in vielen Anwendungen. Servoantriebe bieten programmierbare Hubprofile und können so die langsamen Umformgeschwindigkeiten und Verweilzeiten hydraulischer Systeme nachahmen. Sie bieten die Tiefziehfähigkeiten der Hydraulik in Kombination mit den Hochgeschwindigkeits-Rückzugs- und Annäherungsphasen mechanischer Systeme und bieten so eine unübertroffene Flexibilität in der Werkstatt.
A: Ein Matrizenkissen übt einen Aufwärtsdruck auf den Rohlingshalterring im Inneren der Matrize aus. Dieser kontrollierte Haltedruck verhindert, dass das Blech beim Tiefziehen in den Formhohlraum knittert. Es verwaltet den Materialfluss und wahrt die Teileintegrität über komplexe Geometrien hinweg.
A: Eine außermittige Belastung tritt auf, wenn die Umformkräfte nicht perfekt unter dem Stößel zentriert sind, was zu starken Kippmomenten führt. Sie müssen eine gerade Seitenkonstruktion (H-Rahmen) mit robusten 8-Punkt-Gleitführungen wählen, um diesen Kräften standzuhalten. Gap-Frame-Maschinen verformen sich unter außermittigen Belastungen ungleichmäßig, wodurch Teiletoleranzen zerstört werden und der Gesenkverschleiß beschleunigt wird.
A: Maschinen mit hoher Tonnage erfordern tiefe Betongruben, um untere Rahmenkomponenten, Ziehkissen und Schrottförderer unterzubringen. Das Fundament muss aus stark bewehrtem Beton bestehen, der dynamische Stoßbelastungen aufnehmen kann. Bodentragfähigkeitstests, Sumpfpumpen für das Flüssigkeitsmanagement und Vibrationsisolationspads sind obligatorische technische Anforderungen vor der Installation.


